Pateiktame įraše išsamiai aptariami paviršiaus šiurkštumo matavimo metodai, standartai ir jų taikymas plieninių vamzdžių sriegio ir paviršiaus apdailoje, taip pat susijusių procesų įtaka galutinei nuotėkio patikimumo, atsparumo dilimui bei korozijai kokybei. Pagrindiniai Ra ir Rz parametrai, jų skaičiavimo ypatumai ir nekontaktinių bei kontaktinių matavimo metodų svarba derinami su konkrečiais technologijų etapais - nuo gręžimo, šlifavimo ir poliravimo iki dangų dengimo ir pasyvavimo. “Labai svarbu ir tai, kad paviršiaus apdailos kokybė tiesiogiai įtakoja sandarinimo patikimumą, trinties koeficientus ir nuolatinį paviršiaus vientisumo palaikymą.”
1. Pagrindiniai paviršiaus šiurkštumo parametrai ir jų naudojimas
Ra (Aritmetinis vidutinis šiurkštumas): Šiurkštumo profilio absoliučių nuokrypių nuo vidurio linijos vidurkis. Rz (vidutinis maksimalus aukštis): suraskite 5 aukščiausias viršūnes ir 5 žemiausius nuolydžius paviršiaus profilyje. Ra dažnai matuojamas plieninių vamzdžių sriegio srityje ar bendrųjų gaminių kokybės kontrolei, o Rz reikšmė yra svarbi ten, kur reikalingas itin tikslus kontaktų ir sandarinimo tikslumas. Rt - bendras šiurkštumo profilio aukštis; Rq - RMS šiurkštumas, kuris jautrus viršūnėms ir slėniams, dažnai naudojamas optiniuose paviršiuose ir tiksliose sąsajose.
Taip pat minimi kiti matavimo metodai: plunksnos profilometrija, optinė profilmetrija (balta šviesa arba lazeriai), AFM (atominės jėgos mikroskopija), konfokalinė mikroskopija ir interferometrija. Šie nekontaktiniai bei kontaktiniai metodai leidžia aptikti paviršiaus topografiją realiu laiku ir užtikrinti patikimą duomenų apdorojimą. ISO 4287, ISO 25178 ir kiti standartai reglamentuoja matavimo principus, o ASME B46.1, ISO 1302, ISO 16610 - jų kontekste pateikiama nuoroda į38 standartus, kurie taikomi automobilių, elektronikos, kosmoso ir plataus vartojimo įrangos paviršių kontrolei.
2. Paviršiaus apdailos metodai ir jų įtaka Ra
Plieninių vamzdžių paviršiaus apdaila gali būti sprendžiama įvairiai: šlifavimas, poliravimas, plieninių vamzdžių vamzdynų sriegiai, plokšti ar sudėtiniai dangos metodai. Šlifuojant galima pasiekti Ra 0.1-1.6 μm daugelyje atvejų, o frezuojant - apie Ra 0.8-3.2 μm. Pažangios dangos - plokštės, milteliai (FBE), kasantys sluoksniai (DLC, PVD/CVD) - gali suteikti Ra mažesnes reikšmes arba stabilias mikrostruktūras. Pagrindiniai paviršiaus apdailos tikslai - užtikrinti atsparumą dilimui, sumažinti trintį ir sukurti sąlygas sklandžiam tepimui bei sandarinimui. Pateikiama apžvalga: galvanizavimas, miltelinis dažymas, tirpaus ar nešiojamasis dengimas, pasyvavimas (Cr2O3 sluoksnis) ir jinai panašūs procesai, kurie lemia atsparumą korozijai ir mechaninę stabilumą.
3. Medžiagos ir their poveikis paviršiaus šiurkštumui
Nerūdijantis plienas, aliuminiai lydiniai bei plienas turi skirtingą mikrostruktūrą ir fizines savybes, kurios įtakoja Ra ir Rz rezultatų tikslumą. Pavyzdžiui, aliuminio lydiniai dažnai suteikia lygesnį paviršių dėl geresnio apdirbamumo, o kietos medžiagos (>50 HRC) dažnai kuria smulkesnius paviršiaus nelygumus. Pateikiamas įrankių geometrijos poveikis ir įtakos svyravimai: briaunos radiusas, nuolydžio kampas, reljefo kampas, TiN/TiAlN/DLC dangos gali žymiai pagerinti paviršiaus kokybę ir įrankių eksploataciją.
4. CNC apdirbimas ir parametrai
CNC apdirbimas - tai šiuolaikinio gamybos proceso pagrindas, kuris leidžia pasiekti Ra diapazoną nuo apie 0.05 μm iki 6.3 μm priklausomai nuo medžiagos, įrankių ir parametrų. Daugiausia įtakos turi pastūmos greitis (feed rate), pjovimo greitis ir aplinkos temperatūra. Didžiausią įtaką turi pastūmos greitis (mažesnis nei 0.1 mm/aps.); didesnis pjovimo greitis (>50 m/min) gali pagerinti paviršiaus kokybę. Šiame kontekste taip pat svarbios staklių būklė, vibracijų valdymas ir matavimo kontrolės sistemos (X-bar, R-diagram, Cp/Cpk). Pateikiama nuoroda į saugaus saugumo reikalavimus, įrankių nusidėvėjimo stebėjimą ir vibracijų modelius, kurie užtikrina kokybę ir kontinuitetą.
Paviršiaus apdailos pasirinkimas turėtų būti pagrįstas funkciniais poreikiais ir gamybos galimybe. Pirmiausia įvertinkite darbo sąlygas (temperatūra, cheminis poveikis), mechanines savybes (atsparumas dilimui, trinties koeficientas) ir estetinį reikalavimą. Kiekvienas metodas turi savo galimybes: šlifavimas Ra 0.1-1.6 μm, frezavimas Ra 0.8-3.2 μm, honingas ir superfinišavimas siekia Ra < 0.1 μm. Palyginimas tarp sąnaudų ir rezultatų, taip pat medžiagos pasirinkimas (pvz., aliuminio 6061/7075) - turi įtakos galutiniam rezultatui.
5. Sriegiai plieniniu vamzdžiuose: sriegio apdirbimo technologija ir standartai
Sriegio formavimas įgalina plieninį vamzdį sujungti su kitais dujotiekio komponentais (ventilais, jungtimis ir įranga). Sriegiai gali būti formuojami tiek tekinimo staklėmis (pjovimas), tiek plastine deformacija (virinant ar valcavimo metu siūlų formavimui). Temos gali būti 55 laipsnių (Whitworth G/R serijos), 60 laipsnių (Amerikos vieningas NPT) ir 60 laipsnių metrinis (M serija). Žingsnis - atstumas tarp atitinkamų dviejų dantų, o apdorojimo dažnis priklauso nuo vamzdžio skersmens. Atliekant kokybės tikrinimą naudojami GO/NO GO matuokliai, o paviršiaus kokybė neturi būti nutrūkusios laidai ar įtrūkimai.
Tarptautiniai ir nacionaliniai standartai formuoja sriegių apdirbimo specifikacijas: ISO 7-1:1994 „Vamzdžio sriegio sandarinimas - 1 dalis”; GB/T 7306.2-2000 „55 laipsnių sandarinimo vamzdžių sriegiai - 2 dalis”; GB/T 12716-2011 „60 laipsnių kūginis vamzdžio sriegis” (pripažintas ASME B1.20.2M:2006 kaip atnaujinimo pagrindas). API 5B reglamentuoja požeminiai vamzdynai; tarptautiniai standartai užtikrina bendras sąsajas ir patikimą sandarumo veikimą. Sriegių apdirbimo kokybė įtakoja sandarinimo įgūdžius, patikimumą ir sistemos ilgaamžiškumą.
6. Paviršiaus šiurkštumas plieninių vamzdžių sriegio ir paviršiaus srityse
Vamzdžių paviršiaus šiurkštumas - tai reiškinys, kai paviršiaus tarpeliuose ir nuolydžiuose yra reikšminga įtaka šlifavimo, sriegio tikslumo ir kontaktų kokybei. Plieninių vamzdžių sriegiai turi būti tikslūs, be nutrūkusios ar netvarkingos siūlės, nes kitaip kyla nuotėkio rizika. Sriegių profilis, kūgis ir dantų kreivės kampas formuoja sandarinimo gebėjimą. Didesnis paviršiaus šiurkštumas gali sukelti mikro įtrūkimus, kurie silpnina sandarumo ir korozijos atsparumą. Taip pat tiksliai įvertintas paviršiaus šiurkštumas užtikrina patikimą matavimo tikslumą ir įrankių nusidėvėjimo suvokimą.
7. Paviršiaus apdailos įtaka gamybos kokybei ir ekonomikai
Paviršiaus apdailos kokybė daro įtaką gaminio veikimui, eksploatacijos laikui, atsparumui korozijai ir sandarinimo efektyvumui. Svarbu pasirinkti tinkamą paviršiaus apdailos metodą, įvertinant funkcinius poreikius ir gamybos galimybes, todėl gali prireikti papildomų procesų, kaip plonų sluoksnių dengimas ar poliravimas. Įrankių nusidėvėjimo stebėsena, staklių vibracijijų analizė ir matavimo įrankių kokybė yra būtini norint užtikrinti nuoseklų pasiekimą Ra ir Rz tikslumų. Įmonės gali pasiekti nuoseklų rezultatą derindamos pažangias CNC sistemas ir kokybės valdymo sistemas (ISO 9001, Cp/Cpk).
8. Paviršiaus apdailos technikos plačiau
Pliaukštelėjimas, honingas, superfinišavimas, šlifavimas ir šlapioji/sausoji šlifavimo technikos - visos jos gali būti pritaikytos siekiant Ra < 0.1 μm arba Taikomiems, reikalaujantiems ypatingos danga ar užtikrinant mikrometrinį kontrolę. Naudojami tepalai ir aušinimo skysčiai, kad sumažinti trintį ir temperatūrą, kartu išplauti drožlėmis. Pirmiausia svarbu išanalizuoti funkcinį poreikį, darbo sąlygas ir gamybos apribojimus, o tada pasirinkti tinkamą procesų tvarką, pritaikytą konkrečiam medžiagos tipui ir formos sudėtingumui.
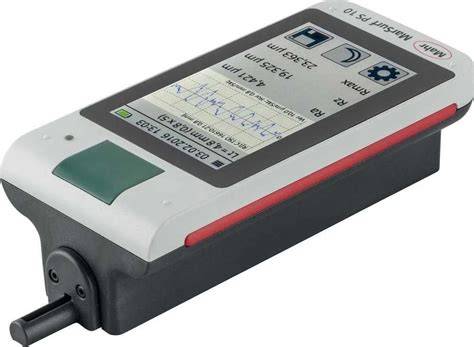
Paviršiaus šiurkštumo parametrai: Ra, Ry, Rz, RMS (neaišku, ką reiškia)
9. Paveikslėlių ir duomenų įtrauktis
- Ra, Rz, Rt, Rq - ką jie atspindi ir kada naudoti.
- ISO, ASME, API ir GB standartų įtaka sriegio apdirbimo kokybei.
- Paviršiaus apdailos metodų pasirinkimas pagal funkcijas: sandarinimas, trintis, korozija.
- CNC parametrai: pastūmos greitis, pjovimo greitis, įrankio geometrija ir jų įtaka Ra.
10. Santrauka apie kontekstą
Paviršiaus šiurkštumo parametrai - esminiai diegimo, eksploatavimo ir gamybos sąnaudų elementai. Tinkamai parinkti apdailos metodai, laikantis tarptautinių standartų ir nuoseklios kokybės kontrolės, užtikrina patikimumą, ilgaamžiškumą ir ekonomiškumą įvairiose pramonės srityse.
tags: #plieniniu #vamzdziu #siurkstumas