Yra įvairių suvirinimo būdų nerūdijančio plieno vamzdžiams, o konkretus pasirinkimas priklauso nuo suvirinimo reikalavimų, vamzdžių storio ir taikymo scenarijų. Lanko suvirinimas (TIG suvirinimas) pasižymi aukšta suvirinimo kokybe ir geru skverbimosi efektyvumu, ypač tinkamu nerūdijančio plieno vamzdžiams, kuriems reikalingas gilus įsiskverbimas ir nėra oksido intarpų. Savybės: MIG/MAG suvirinimas turi didelį efektyvumą ir yra tinkamas storų sienų vamzdžių suvirinimui. Aukšto dažnio suvirinimas pasižymi mažo maitinimo šaltinio ir greito suvirinimo greičio savybėmis, o maksimalus suvirinimo greitis yra daugiau nei 10 kartų didesnis nei argono lanko suvirinimo. Apibendrinti rendant pasirinkimą būtina išsamiai įvertinti vamzdžių storį, kokybės reikalavimus, gamybos efektyvumą ir taikymo scenarijus: plonos sienos vamzdžiai dažnai sutampa su argono lanko suvirinimu, o storos sienos - su MIG/MAG ar kitais suvirinimo būdais.
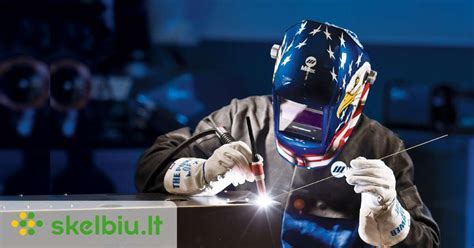
Argono lanko suvirinimas (TIG)
Argono lanko suvirinimas užtikrina didelę suvirinimo kokybę ir gilų įsiskverbimą be oksidų intarpų. Naudojamas volframo elektrodu ir inertinių dujų apsauga, todėl plokščių ir vamzdžių šaknų suvirinimas dažnai būna aukštos kokybės. Šio metodo trūkumai apima lėtesnį procesą ir didesnes sąnaudas didelėms arba storoms sienoms vamzdžių.
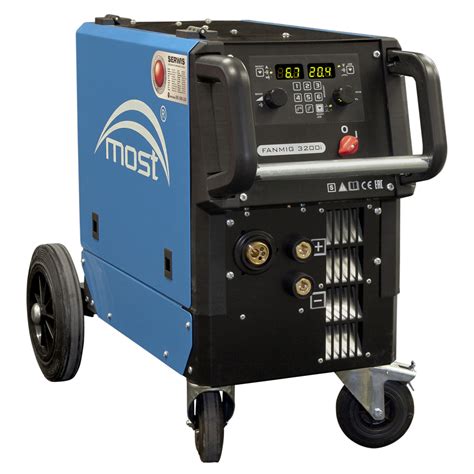
MIG/MAG suvirinimas
MIG/MAG suvirinimas pasižymi dideliu efektyvumu ir yra tinkamas storų sienų vamzdžių suvirinimui. Šis metodas naudoja šviežiai pristatomą metalų elektrodą ir dujinį lauką užpildančią ar nuolatinio srovės režimą. Aukšto dažnio suvirinimo trūkumai dažnai susiję su kokybės valdymu, o MIG gali būti pasirenkamas kai reikia didelio našumo ir didesnių sienelių storio efektų.
Aukšto dažnio suvirinimas
Aukšto dažnio suvirinimas pasižymi dideliu greičiu ir mažesniu maitinimo šaltiniu, o suvirinimo greitis gali būti daugiau nei 10 kartų didesnis už argono lanko suvirinimo. Tačiau dėl didelio energijos šaltinio plotas yra didesnis ir gali būti sunkiau atlikti smulkius suvirinimo darbus bei išardymą. Ši technologija domina didelių partijų vamzdžių ir plokščių gamyboje.
Prieš suvirinimą: paruošimas ir pasirinkimas
- Prieš suvirinimą būtina patobulinti suvirinimo paruošimą ir suvokti skaitinius parametrus; ruošinys turi būti švarus, be alyvų, rūdžių ir kitų priemaišų.
- Pasirinktas suvirinimo būdas turi atitikti vamzdžio formą, sienelių storį ir galutinį kokybės lygį; plonos sienos vamzdžiai dažnai tinka argono lankiniam suvirinimui, o storos sienos - MIG/MAG ar kiti būdai.
- Reikia nustatyti konkrečius suvirinimo operacijos būdus, srovės ir temperatūros reikšmes, priklausomai nuo medžiagos formos ir specifikacijų.
Suvirinimo proceso kontrolė ir kokybės užtikrinimas
Stiprinti suvirinimo proceso kontrolę reiškia pasirinkti specifinius nerūdijančio plieno medžiagų suvirinimo parametrus ir atlikti operacijas sekoje. Galimi tolesni žingsniai: valcavimo operacijos su suvirinimo aparatu, sekimo aušinimo metodas, dvipusis suvirinimas siekiant tolygiai paskirstyti šilumos energiją ir sumažinti likuosius įtempis, kad būtų išvengta deformacijų. Po suvirinimo būtina atlikti terminius apdorojimus, jei reikia, ir pašalinti suvirinimo pabirusius likučius ar nešvarumus.
Lazerinis suvirinimas nerūdijančiajam plienui
Lazerinis suvirinimas yra vienas iš moderniausių sprendimų. Tai paprastesnis nei TIG arba MIG suvirinimas, dažnai įtraukiantis tik 6 pagrindinius veiksmus. Prieš pradedant būtina atlikti paviršiaus paruošimą ir įsitikinti, kad ruošinys tvirtinamas bei sujungiamas tinkamais spaustukais. Lazerio įranga gali būti įvairių tipų: skirtingi lazerio šaltiniai, galios lygiai ir automatizavimo funkcijos. Svarbu užtikrinti saugą naudojant apsaugos priemones ir atlikti bandomuosius pjūvius, kad parametrai būtų teisingi.
Parametrai skiriasi priklausomai nuo storio medžiagos. Pateikta lentelė (apibendrintas sprendimas visų tipų nerūdijančio plieno nuo 0,5 iki 8 mm storio) gali būti naudinga planuojant darbus, tačiau vertėtų atsižvelgti į kiekvieno prekės ženklo ar modelio ypatybes. Lazerinis suvirinimas sumažina HAZ (heat-affected zone) plotą, tai mažina korozijos riziką ir šiluminį iškraipymą, lyginant su tradiciniais metodais. Taip pat gerokai sumažėja įtrūkimų rizika dėl tiksliai fokusavimo ir reguliuojamo šilumos dalijimosi.
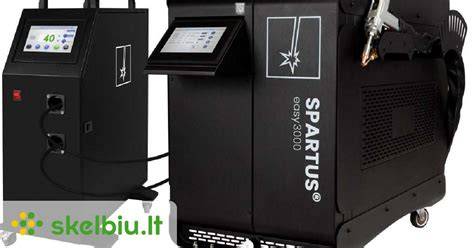
Nereikia pamiršti apie skirtingų nerūdijančio plieno tipų ypatybes. Austenitinis nerūdijantis plienas (pavyzdžiui 316L) dažniausiai yra tinkamas lazeriniam suvirinimui dėl gero sujungimo kokybės ir atsparumo korozijai; feritiniai ir martensitiniai plienai reikalauja ypatingo paruošimo ir dažnai aukštesnės temperatūros ar papildomo terminio apdorojimo. Duplex nerūdijantis plienas turi dviejų fazių mikrostruktūrą ir taip pat gali būti suvirinamas lazeriu su tinkama parinkta įranga.
Spalvų ir paviršiaus kokybės užtikrinimas
Po suvirinimo nerūdijantys vamzdžiai gali būti termiškai apdorojami, chemškai apdorojami arba šlifuojami ir poliruojami, siekiant pasiekti norimą paviršiaus lygumą. Maisto pramonės vamzdžiai gali būti papildomai šlifuojami iki ypatingo lygumo ir atitinkamai išvalomi, kad atitiktų higienos reikalavimus.
Kokybės valdymas ir sauga
Naudojant lazerinį suvirinimą svarbiausia laikytis saugos priemonių ir užtikrinti tinkamą dėvėjimą. Gamyboje lazerinis suvirinimas gali būti automatizuotas, todėl svarbu užtikrinti, kad įranga turi tinkamas apsaugos funkcijas, aušinimą ir atitinkamą kelio valdymą. Be to, būtina atlikti bandymus, kad įsitikinti, jog parametrai teisingi prieš pilną gamybą.
Nutylimos temos: dažni klausimai apie suvirinimą
- Kokie yra pagrindiniai nerūdijančio plieno vamzdžių suvirinimo būdai? - TIG, MIG/MAG, rankinis lankinis suvirinimas, aukšto dažnio suvirinimas, lazerinis suvirinimas ir kiti deriniai (pvz., plazminis derinimas su TIG).
- Kokie metalai dažnai naudojami pramonės vamzdžiams? - Austenitiniai, feritiniai, martensitiniai ir duplex nerūdijantys plienai, su skirtingomis savybėmis ir sujungimo jautrumo reikalavimais.
- Kaip pasirinkti tinkamą suvirinimo metodą atsižvelgiant į vamzdžio storį? - Plonas sienelės plienas dažnai geriausiai suvirinamas TIG, storos sienos gali būti efektyviausiai su MIG/MAG arba lazeriu, priklausomai nuo kokybės ir greičio poreikių.
tags: #nerudijancio #plieno #vamzdziai #suvirinimas