Įvairių ruošinių gamyba susideda iš daugybės įvairių etapų. Vamzdžių lankstymas - tai vienas iš procesų, kurie padeda pagaminti reikalingos formos ruošinius. Šio gamybos etapo metu gali būti lankstomi vamzdžiai bei profiliai, jiems yra suteikiama pageidaujama forma bei sukuriamas reikalingas skersmuo. Atliekant šiuos darbus visuomet yra tikimasi paties geriausio rezultato, todėl pravartu kreiptis į įmones, kurios darbų atlikimui naudoja specialią vamzdžių lankstymui pritaikytą įrangą. Vamzdžių lankstymas gali pasiteisinti labai įvairiose situacijose, kuomet siekiama sukurti interjero detales, laiptų turėklų elementus, baldus, fasado elementus, ir t.t. kurie puoš jūsų namus ar jų išorę.
Natūralu, kad vamzdžių lankstymas reikalauja tinkamo pasirengimo: tam reikia ne tik specialios įrangos bei darbui pritaikytų patalpų, bet taip pat ir žinių bei vamzdžių lankstymo įgūdžių. Vamzdžių lankymo darbai yra atliekami naudojant pusiau kompiuterizuotas elektrines stakles, kurios užtikrina, kad procesas bus greitas ir sklandus. Naudojant šias stakles vamzdžiai yra deformuojami tiek, kiek reikia sukurti pageidaujamą ruošinio formą bei skersmenį. Vamzdžių lankymas gali būti aktualus labai įvairiose situacijose, tad jeigu svarstote apie šią galimybę, tiesiog susisiekite su mūsų bendrovėje dirbančiais specialistais. Mes siekiame, kad būtų užtikrinamas maksimalus tikslumas, o darbai būtų atliekami pakankamai greitai.
Gamybos srityje vamzdžių lenkimas yra pagrindinis procesas, ypač gaminant ir platinant aliuminio gaminius. Kaip verslo plėtros ir gamybos, ypač aliuminio pramonės, ekspertas, džiaugiuosi galėdamas gilintis į vamzdžių lenkimo sudėtingumą - procesą, kuriame techninis meistriškumas derinamas su strateginėmis naujovėmis. Vamzdžių lenkimas yra esminis gamybos procesas, kurio metu pakeičiama metalinių vamzdžių forma, kad jie atitiktų specifinius geometrinius reikalavimus. Šis procesas yra labai svarbus įvairiose pramonės šakose, įskaitant automobilių pramonę, aviaciją ir statybą. Tikslas yra pasiekti tikslius lenkimus nepažeidžiant vamzdžio vientisumo.
Vienas iš labiausiai paplitusių metodų yra įtvaro lenkimas, kai į vamzdį įkišamas šerdis-vientisas strypas arba keletas sujungtų rutuliukų-, kad lenkimo proceso metu jis nesugriūtų. Sukamasis lenkimas yra dar viena plačiai naudojama technika, vertinama dėl savo tikslumo ir universalumo. Šis metodas naudoja besisukantį štampą, kuris traukia vamzdį fiksuotu spinduliu. Lenkimo metalo savybės yra labai svarbios vamzdžių lenkimo proceso sėkmei. Aliuminis, pasižymintis lengvomis ir atspariomis korozijai savybėmis, yra populiarus pasirinkimas įvairiose pramonės šakose. Metalinių vamzdžių lenkimas apima subtilų įtempių ir deformacijų balansą. Išorinis vamzdžio paviršius patiria tempimo įtempį, o vidinis paviršius patiria gniuždymo įtempį. Svarbus vamzdžio lenkimo veiksnys yra spyruoklinis reiškinys, kai vamzdis po lenkimo bando atkurti pradinę formą. Tai ypač ryšku metaluose, tokiuose kaip aliuminis.
Kompiuterio skaitmeninio valdymo (CNC) technologijos atsiradimas pakeitė vamzdžių lenkimą. CNC vamzdžių lenkimo staklės pasižymi neprilygstamu tikslumu ir pakartojamumu, todėl jos yra būtinos didelės-apimties gamybos aplinkoje. Indukcinis lenkimas yra pažangi technika, kuri naudoja elektromagnetinę indukciją tam tikrai vamzdžio atkarpai kaitinti prieš lenkiant. Kaip pažangiausias sprendimas, vamzdžių lenkimas lazeriu naudoja lazerinę technologiją, kuri iš anksto pakaitina vamzdį, todėl galima tiksliai valdyti lenkimo procesą. Tiekimo grandinės vadovams labai svarbu suprasti vamzdžių lenkimo subtilybes, kad būtų galima optimizuoti logistiką ir užtikrinti pristatymą laiku. Pirkimų vadybininkams, siekiantiems integruoti naujoviškas medžiagas ir tvarią praktiką, bus naudinga bendradarbiauti su gamintojais, išmanančiais pažangias vamzdžių lenkimo technologijas. Projektų vadovai gali užtikrinti savalaikį pastatų projektų užbaigimą bendradarbiaudami su patikimais vamzdžių lenkimo įgūdžių gamintojais. Vamzdžių lenkimo ateitį gali formuoti automatika ir dirbtinis intelektas. Pramonėms vis labiau teikiant pirmenybę tvarumui, vamzdžių lenkimo procesai ir toliau vystysis link ekologiškesnių praktikų. Aliuminio gaminių pramonės tarptautinis pasiekiamumas ir pritaikomumas pabrėžia pasaulinio bendradarbiavimo svarbą.
Vamzdžių lenkimas yra sudėtingas, tačiau esminis procesas, reikalaujantis gilaus techninių ir strateginių elementų supratimo. Kaip pramonės ekspertas, esu įsitikinęs, kad šiame straipsnyje pateiktos įžvalgos suteiks tiekimo grandinės vadovams, pirkimo vadybininkams ir projektų vadovams žinių, reikalingų norint įveikti vamzdžių lenkimo iššūkius ir galimybes. Tuščiavidurių plieninių vamzdžių lenkimas yra labai svarbus procesas daugelyje pramonės šakų - nuo statybos iki automobilių gamybos. Galimybė suformuoti šias tvirtas medžiagas į įvairias lenktas formas atveria dizaino galimybių pasaulį.
Piramidiniai valcavimai, dar žinomi kaip šaltasis lenkimas, yra plačiai naudojami lenkimo būdai tuščiavidurių plieninių vamzdžių. Šis metodas apima vamzdžio pravedimą per keletą volelių, išdėstytų piramidės pavidalu. Procesas prasideda tuo, kad vamzdis viename gale patenka į mašiną. Voleliai spaudžia skirtingus vamzdžio perimetro taškus. Vienas iš pagrindinių piramidės valcavimo privalumų yra jos gebėjimas padaryti lygius, nuoseklius lenkimus be reikšmingos vamzdžio skerspjūvio deformacijos. Naudojant šią techniką geriausiai tinka didesnio skersmens ir storesnių sienelių vamzdžiai.
GAG presavimas, kuris reiškia „Gg-Angle-Gag“ presavimą, yra dar vienas lenkimo būdas tuščiaviduriams plieniniams vamzdžiams. GAG presavimo metu vamzdelis dedamas tarp dviejų fiksuotų taškų, vadinamų "gags". Tada hidraulinis presas veikia jėgą į trečią tašką tarp šių tarpų, todėl vamzdis sulenksta. Šis metodas ypač naudingas kuriant staigius posūkius arba dirbant su vamzdžiais, kurių skersmens ir sienelės storio santykis yra didelis. Sukamasis tempimas, taip pat žinomas kaip suspaudimo lenkimas, yra metodas, apimantis vamzdžio lenkimą aplink fiksuotą štampą ar formuotoją. Šiame procese vienas vamzdžio galas tvirtai pritvirtinamas prie lenkimo mašinos. Tada vamzdis pasukamas aplink fiksuotą tašką (štampą), o slėgio štampas veikia jėgą į lenkimo išorę. Sukamasis tempimas gali sudaryti labai griežtus lenkimus, net ir vamzdeliuose su plonomis sienelėmis. Tačiau tai gali sukelti tam tikrą vamzdžio skerspjūvio suplokštėjimą arba ovalizavimą, ypač didelio skersmens vamzdeliuose.
Sinchroninis laipsniškas šaltas lenkimas yra pažangesnė technika, leidžianti sukurti sudėtingus trimačius lenkimus tuščiaviduriai plieniniai vamzdžiai. Šiame procese vamzdis tiekiamas per lenkimo galvutę, kuri gali suktis aplink kelias ašis. Vamzdžiui judant per mašiną, lenkimo galvutė tam tikruose taškuose daro spaudimą, palaipsniui suformuodama norimą formą. Vienas iš pagrindinių sinchroninio laipsniško šalto lenkimo pranašumų yra jo galimybė viename vamzdyje sukurti įvairaus spindulio ir krypčių posūkius.
Kai reikia įsigyti aukštos kokybės tuščiavidurių plieninių vamzdžių lenkimo projektams, labai svarbu pasirinkti patikimą gamintoją. LONGMA GROUP turi didelę tuščiavidurių plieninių vamzdžių atsargas, kurios kiekis svyruoja nuo 50 iki 150 tonų. Įmonės plieniniai vamzdžiai yra pagaminti taip, kad atitiktų pramonės standartus, užtikrinant pastovią kokybę ir našumą. Jei renkatės tuščiavidurių plieninių vamzdžių gamintoją kitam projektui, apsvarstykite galimybę susisiekti su LONGMA GROUP. Jų ekspertų komanda gali patarti, kaip pasirinkti tinkamą vamzdžio tipą, atitinkantį jūsų konkrečius lenkimo reikalavimus.
Vamzdžio lenkimas - tai metalinio vamzdžio formavimo norimu kampu arba spinduliu procesas nepjaustant jo į atskiras dalis. Vamzdžių lenkimas pirmiausia yra plastinės deformacijos procesas. Vamzdis priverčiamas peržengti savo elastingumo ribą, kad pašalinus lenkimo jėgą jis išlaikytų sulenktą formą. Šio proceso metu išorinė vamzdžio sienelė ištempiama (įtempimo zona), o vidinė sienelė suspaudžiama (suspaudimo zona). Šie terminai apibrėžia, kaip matuojamas lenkimas, kaip medžiaga elgiasi deformacijos metu ir kaip vertinama kokybė po lenkimo. Centrinės linijos spindulys yra spindulys, matuojamas nuo vamzdžio vidurio linijos iki lenkimo centro. Nors CLR yra dažniausiai nurodytas vertė, kai kuriuose brėžiniuose nurodomas vidinis lenkimo spindulys, kuris yra spindulys, išmatuotas iki vamzdžio vidinio paviršiaus. Šios dvi vertės yra susijusios, bet nekeičiamos. Lenkimo kampas apibrėžia, kiek vamzdis pasukamas lenkimo metu, paprastai išreiškiamas laipsniais. Neutrali ašis yra vamzdžio sienelės sritis, kurioje medžiaga nei ištempia, nei susispaudžia lenkimo metu. Lenkimo pašalpa yra vamzdžio medžiagos ilgis, sunaudotas lenkimo metu, matuojamas išilgai neutraliosios ašies. Atsparumas reiškia vamzdžio elastingumą atleidus lenkimo jėgą. Ovalumas apibūdina vamzdžio skerspjūvio neryšį išlyginimą po lenkimo. Išlyginimas yra skerspjūvio deformacijos forma, kai vamzdis susitraukia lenkimo srityje ir sumažina jo aukštį. Dėl gniuždymo įtempų vidiniame lenkimo spindulyje susidaro raukšlės. Pagrindinės sąvokos, tokios kaip sienų retinimas, sienelių storinimas, spyruokliškumas ir ovalumas, taikomos visiems lenkimo būdams, tačiau kiekvienas procesas juos valdo skirtingai.
Lenkimo-tipo lenkimas, taip pat žinomas kaip presavimo lenkimas, formuoja vamzdį įstumiant jį į fiksuotą štampą naudojant stūmoklį arba perforatorių. Lenkiant ritinėlį naudojamas besisukančių ritinėlių rinkinys, kad vamzdis palaipsniui išlenktas į didelio spindulio lanką. Suspaudimo lenkimas formuoja vamzdį, prispaudžiant jį prie nejudančio štampo ir apvyniodamas aplink štampavimo spindulį, naudojant slėgio svirtį. Lenkimas presu yra šalto lenkimo procesas, kurio metu vamzdis formuojamas įspaudžiant į fiksuotą štampą arba aplink jį, naudojant perforatorių arba presavimo jėgą. Karštas plokščių lenkimas smėliu yra tradicinis karštojo-lenkimo metodas, naudojamas formuojant vamzdžius arba vamzdžius, kuriuos sunku arba nepraktiška sulenkti naudojant įprastus šaltus metodus.
Sukamasis lenkimas yra vienas tiksliausių vamzdžių lenkimo būdų. Šilumos indukcinis lenkimas naudoja vietinį kaitinimą, kad sumažintų medžiagos stiprumą lenkimo zonoje prieš taikant jėgą. Tiekimas ir įrankiai vaidina lemiamą vaidmenį vamzdžių lenkimo kokybei. Tipiški įrankių komponentai yra lenkimo štampai, spaustukai, slėgio štampai, valytuvų štampai ir įtvarai. Tepimas sumažina trintį tarp vamzdžio ir įrankių, ypač lenkiant įtvarą. Net ir naudojant tinkamą metodą ir įrankius, lenkimo kokybė galiausiai priklauso nuo pačios mašinos. Dauguma kokybės problemų kyla ne dėl mašinos apribojimų ar operatoriaus klaidų; jos kyla iš pačių pagrindinių dalykų ignoravimo. Pagrindinės sąvokos, tokios kaip vidurio linijos spindulys, neutralios ašies padėtis, sienelės retinimas ir atsparumas, lemia, ar vamzdis gali būti patikimai sulenktas. Iš esmės vamzdžio lenkimas yra kontroliuojamas plastinės deformacijos procesu. Kai prasideda lenkimas, vamzdis stumiamas už savo elastingumo ribos, kad jis visam laikui išlaikytų naują formą. Išorinis lenkimo spindulys yra veikiamas tempimo įtempių ir tempimo, o vidinis spindulys veikiamas gniuždymo įtempių ir sutrumpėja. Kadangi vamzdis yra tuščiaviduris, lenkimas ne tik keičia jo išilginę geometriją, bet ir paveikia skerspjūvį. Tempimo įtempis išorėje linkęs ploninti sieną, o gniuždymo įtempis viduje skatina sustorėjimą ir, jei nekontroliuojamas, susiraukšlėjimą. Kitas svarbus mechaninis elgesys yra grįžimas. Atleidus lenkimo jėgą, elastinga deformacijos dalis iš dalies atsistato, todėl vamzdis šiek tiek atsidaro.
Anglinis plienas plačiai naudojamas dėl gero plastiškumo, nuspėjamo atsparumo ir ekonomiškumo. Nerūdijantis plienas reikalauja didesnės lenkimo jėgos ir pasižymi didesne spyruokle. Aliuminis lengvai lankstosi, bet yra linkęs suplokštėti ir ženklinti paviršių. Didelio-stiprumo arba sukietėjusios medžiagos turi ribotą pailgėjimą ir yra jautresnės įtrūkimams. Vamzdžių lenkimas vertinamas iš šios pagrindinės perspektyvos.
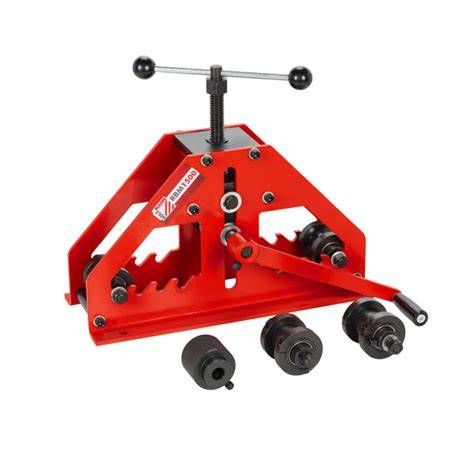
- Gamybos tendencijos: CNC, lazerinis lenkimas, indukcinis lenkimas
- Medžiagos poveikis: aliuminis, plienas, nerūdijantis plienas
- Taikymo sritys: automobilių, aviacijos, statybos sektoriai
A: Ne. A: Jie nėra.