Litavimas yra neišardomas vielos ir lakštinių detalių jungimo būdas išlydytu lydmetaliu. Išlydytas lydmetalis įsiskverbia į jungiamų detalių paviršių ir vėsdamas kietėja, sudarydamas tvirtą jungimo siūlę. Lydymosi temperatūra daug mažesnė negu jungiamų metalų, todėl pats sujungimo procesas nepažeidžia pagrindinių medžiagų struktūros.
Pagrindinės litavimo rūšys ir jų skirtumai
Atsižvelgiant į rišiklio lydymosi temperatūrą, galima išskirti du pagrindinius litavimo būdus: minkštąjį litavimą ir kietąjį litavimą. Minkštasis litavimo procesas vyksta žemesnėje nei 450 °C temperatūroje. Lydinio lydymosi intervalas yra maždaug 180-280 °C, o minkštojo lydmetalio pagrindas dažniausiai yra alavas ir kiti metalai (kadmis, stibis, bismutas).
Kietasis litavimas lituojamas aukštesnėje nei 450 °C temperatūroje. Kietajame litavime ryšys susidaro per difuziją tarp lydyto lydmetalio ir kietų pagrindinių medžiagų, o pagrindiniai metalai nėra lydomi. Kietasis litavimas rekomenduojamas tvirtesniems sujungimams ir metalams, kuriems reikia didesnio mechaninio atsparumo.
Kur naudojami abu metodai
- Minkštasis litavimas: elektronikoje (PCBA), santechnikoje, latakų ir stogo sandarinime, smulkiuose montavimo darbuose bei buityje.
- Kietasis litavimas: pramoniniai sujungimai, automobilių, aviacijos pramonė, šildymas ir oro kondicionavimas; naudojami sidabro pagrindo lydiniai ir specialūs fliusai.
Litavimo prie skardos įrankiai ir medžiagos
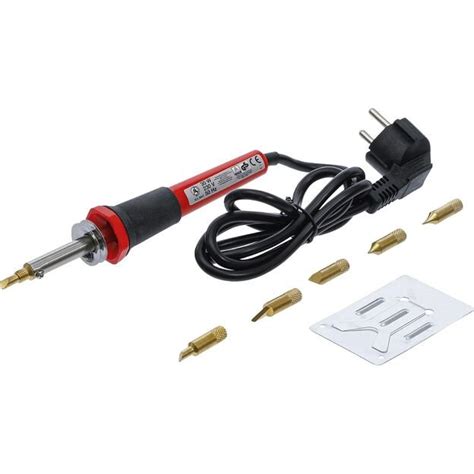
Pagrindinis litavimo darbų įrankis yra lituoklis. Kuo stambesnės lituojamos detalės, tuo reikia galingesnio lituoklio. Nestorai vielai ir skardos detalėms lituoti reikia 80-120 W galios lituoklio. Be lituoklio, lituojant naudojami fliusai - jie neleidžia susidaryti oksido plėvelei ir sumažina paviršinius litavimo įtempius.
- Lydmetalis (skarda): dažniausiai alavo ir švino lydinys (minkštajam litavimui), taip pat sidabro pagrindo lydiniai kietajam litavimui.
- Flux (srautas): cheminė medžiaga, pašalinanti oksidus kaitinimo metu; tinkamo fliuso pasirinkimas priklauso nuo pagrindinio metalo.
- Švarinimo priemonės: alkoholio tirpalai, kanifolija, ultragarsiniai voneliai (PCBA valymui).
Litavimo techninės ir procesinės rekomendacijos
Prieš lituojant svarbu kruopščiai nuvalyti medžiagą nuo oksido sluoksnio, kad susidarytų metalinė jungtis. Litavimo proceso eiga: valyti sujungiamus paviršius; kaitinti komponentus iki 30-50 °C aukštesnės temperatūros nei lydmetalio lydymosi temperatūra; padengti sujungiamus kraštus lydmetaliu ir fliusu; laukti difuzijos ir abipusio sukibimo; vėsinti rišiklį, kol jis sukietės.
Patarimai rankiniam litavimui:
- Kruopščiai nuvalykite lituojamus paviršius: bet kokie nešvarumai, rūdys ar riebalai pablogins litavimo kokybę.
- Taikyti srautą: srautas pašalina oksidus ir pagerina šlapinimą. Tinkamas srauto kiekis - svarbu; per didelis srautas gali patekti į kontaktus ir sukelti problemų.
- Išankstinis litavimas: „alavinti“ laidus arba sujungiamas dalis prieš galutinį litavimą, kad būtų palengvintas skardos tekėjimas.
- Tinkamas lituoklio temperatūros valdymas: per žema temperatūra sukelia prastą tekėjimą, per aukšta - lydmetalis gali „perkaisti“ ir sukelti netinkamą jungtį.
- Tinkamas lydmetalio kiekis: pakankamai, kad padengtų jungtį; per daug alavo gali sukelti trumpąsias jungtis ar sulėtinti darbą.
- Stabilumas: laikykite detales nejudančias kol lydmetalis sukietėja - vibruojant gali susidaryti „šaltas suvirinimas“.
- Laikykite lituoklio galvutę švarią: oksiduota antgalio dalis blogina šilumos perdavimą.
Banginis (wave) litavimas ir jo ypatumai
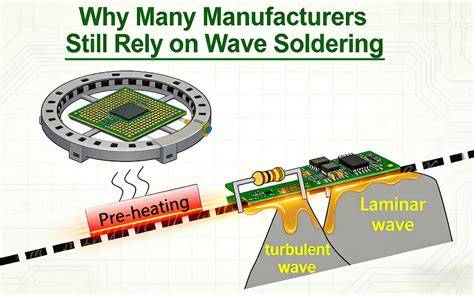
Banginis litavimas - tai masinės gamybos metodas, kai plokštė juda per litavimo bangų baką, o komponentų kaiščiai patenka į išlydytą lydmetalį. Litavimas bangomis yra daug greitesnis nei pakartotinis litavimas ir paprastai pigesnis. Laminarinės lydmetalio bangos sklinda nuo plokštės krašto iki litavimo jungties. Dėl to tai tinka tiek įprastiniams, tiek paviršinio montavimo PCB mazgams.
Pagrindiniai banginio litavimo žingsniai:
- Plokštės išankstinis pašildymas prieš litavimą, siekiant išvengti šiluminio smūgio.
- Litavimo bangos formavimas - lydmetalis suformuoja bangą arba krioklio raštą; laminarinės bangos yra dažniausiai naudojamos.
- Kontakto laikas - paprastai nuo 2 iki 4 sekundžių; jį įtakoja konvejerio greitis, bangos aukštis ir siurblio greitis.
- Atvėsinimas ir patikrinimas, kad būtų išvengta tiltelių, poringumo ar kitų defektų.
Banginio litavimo privalumai:
- Greitis ir efektyvumas - tinka didelės apimties gamybai.
- Nuoseklios, geros kokybės jungtys.
- Gali lituoti per skylę komponentus, kurių negalima perkelti (THT).
Banginio litavimo trūkumai ir rizikos:
- Reikalauja geros temperatūros kontrolės - netinkama plokštės temperatūra gali sukelti prastos kokybės litavimo jungtis.
- Gali būti mažiau tinkamas plokštėms su daug SMD arba daug skylių.
- Mažesnis aplinkos saugumas nei kai kurie kiti metodai.
Reflow (pakartotinio srauto) litavimas: profilis ir etapai
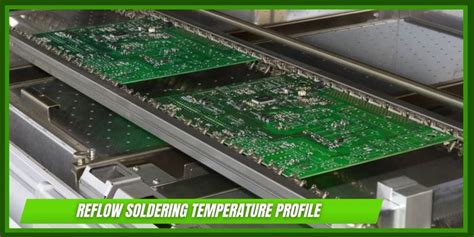
Reflow litavimas (pakartotinio srauto litavimas) - tai paviršiaus montavimo jungčių formavimo būdas: ant plokštės užtepama litavimo pasta, komponentai dedami ant padėkų, o visa plokštė kaitinama kontroliuojamomis sąlygomis. Dėl karščio litavimo pasta susilydo (reflow) ir sukietėja, sudarydama jungtį.
Reflow profilis paprastai turi keturis etapus:
- Išankstinis pašildymas - lėtai šildo plokštę, pašalina tirpiklius iš pastos ir sumažina šiluminį smūgį.
- Šildymas (rising) - lėtai didina temperatūrą iki pakartotinio srauto diapazono.
- Pakartotinis srautas (reflow) - temperatūra pakyla virš lydmetalio lydymosi taško, pasta išsilydo ir formuojasi jungtims.
- Kietėjimas (cooling) - temperatūra nukrenta, lydmetalis sukietėja ir jungtys užfiksuojamos.
Reflow litavimo temperatūra turi būti parinkta pagal naudojamą pastą ir komponentus; tipinė reflow piko temperatūra siekia apie 240-250 °C, tačiau gali skirtis priklausomai nuo profilio ir medžiagų. Perkaitinimas gali pažeisti komponentus, o per žemas pikas - nesukurs tinkamų jungčių.
Reflow ir banginis litavimas - palyginimas
| Parametras | Banginis litavimas | Reflow litavimas |
|---|---|---|
| Greitis | Aukštas (tinka didelėms serijoms) | Vidutinis-aukštas (automatizuotas SMT) |
| Komponentai | THT ir kai kurie SMT | Pagrinde SMT |
| Kaina | Pigesnis masinei gamybai | Brangesnė įranga, bet efektyvi SMT gamybai |
| Temperatūros valdymas | Reikalauja griežtos kontrolės | Labai tiksliai valdomas profiliu |
Iš ko prasideda kokybiškas lituoklis: praktiniai patarimai
Vienas iš svarbiausių dirbtuvių įrangos elementų yra lituoklis. Jis naudojamas smulkiems ir didesniems darbams. Šį prietaisą sudaro kolba (rankena) ir antgalis (tiesiogiai liečiasi su lydmetaliu). Antgalio švara ir forma daro didelę įtaką šilumos perdavimui ir litavimo rezultatui. Norint pagerinti lituoklio antgalio šildymo efektyvumą, galima suformuoti šilumos perdavimo litavimo tiltelį - skysčio metalo šilumos laidumas yra daug didesnis nei oro.
Praktiniai lituoklio darbo patarimai:
- Antgalio švarinimas: valykite antgalį dažnai, kad pašalintumėte oksidus ir nešvarumus.
- Temperatūros įgūdžiai: įkaitinkite tiek, kad lydmetalis sklandžiai tekėtų; per mažas įkaitinimas sukelia prastus siūlus, per didelis - tekėjimą ir oksidaciją.
- Lituoklio atitraukimas: laiku atitraukite antgalį; per ilgas šildymas ar per ankstyvas nuėmimas paveiks jungtį.
Dažniausios problemos ir jų sprendimai
- Prastas šlapinimas: dažniausiai dėl užteršto paviršiaus arba netinkamo fliuso; sprendimas - švarus paviršius ir tinkamas fliusas.
- „Šaltas“ suvirinimas (cold joint): atsiranda dėl judėjimo kietėjimo metu arba nepakankamo šildymo; sprendimas - palaukti visiško sukietėjimo ir užtikrinti stabilumą.
- Poringumas ir skylutės: gali kilti dėl drėgmės arba storos vario dangos; sprendimas - tinkamas išankstinis džiovinimas ir kontrolė.
- Tilteliai (bridges): per daug lydmetalio ar netinkamas šablonas/SMD pasta; sprendimas - kontroliuoti skardos kiekį ir naudoti tinkamus komponentų išdėstymo metodus.
Saugumas ir aplinkos apsauga
Kietasis litavimas apima aukštas temperatūras, atviras liepsnas ir cheminius fliusus, todėl ventiliacija (vietinė ištraukiamoji ventiliacija) yra būtina. Fliuso likučiai dažnai yra koroziniai ir higroskopiniai - juos reikia pašalinti po litavimo. Naudokite apsaugines priemones: pirštines, apsauginius akinius ir tinkamą darbo aprangą.
Praktiniai klausimai gamybai: kiek kartų galima perpilti PCB?
Pakeitus lentą galima iki dviejų kartų perpilti PCB, tačiau tris ar daugiau kartų lenta gali pradėti elgtis nepatikimai. Prieš pakartotinį perpilimą rekomenduojama išimti visus through-hole komponentus ir džiovinti plokštę sausoje dėžėje mažiausiai keturias valandas. Taip pat reikėtų atsižvelgti į lentos storį - plonesnės plokštės labiau linkusios deformuotis gamybos metu, todėl komponentų išdėstymas turi būti subalansuotas simetriškai, kad termomechaninis įtempis būtų paskirstytas tolygiai.
Atliekų valdymas, kokybės kontrolė ir testavimas
Pirmasis ir svarbiausias testas - radiografinis (rentgeno) patikrinimas, kuris atskleidžia vidines tuštumas, poringumą ir nepilną prasiskverbimą. Ultragarsiniai bandymai ir metalografiniai skerspjūviai padeda įvertinti lydmetalio sąveiką su pagrindiniu metalu bei intermetalinių junginių susidarymą. Taip pat atliekami mechaniniai bandymai (tempimo, šlyties) jungčių stiprumui nustatyti.
Santrauka praktikai
Litavimas prie skardos apima platų metodų spektrą - nuo rankinio minkšto litavimo su lituokliu iki industrinio banginio ir reflow litavimo. Tinkamas metodo pasirinkimas priklauso nuo komponentų tipo, gamybos apimties, temperatūrinių reikalavimų ir sąnaudų. Laikydamiesi pagrindinių taisyklių - švaros, tinkamo fliuso, teisingo šildymo profilio ir stabilumo - galite pasiekti tvirtas bei estetiškas litavimo siūles tiek smulkiuose remonto darbuose, tiek masinėje gamyboje.
KURSO centras rengia aukšto lygio litavimo kursus; jų metu išmoksite saugiai naudotis lituokliu ir supažindinsime su "pasidaryk pats" pagrindais. Mokymai yra ir teoriniai, ir praktiniai.