Pagrindinė žaliava, kuri sudaro net 70 % viso elektrodo - viela. Viela gaminama įvairių markių ir įvairaus skersmens. Viela gaminama partijomis: Partiją sudaro tos pačios markės, vieno lydymo, vienodo skersmens, vienodo paviršiaus ir tos pačios paskirties viela. Viela tiekiama ritėmis ne daugiau kaip po 80 kg. Prie kiekvienos ritės tvirtinama metalinė lentelė, kurioje nurodomas gamintojo pavadinimas arba prekinis ženklas, sąlyginis vielos žymėjimas ir partijos numeris. Kartu su kiekviena partija pateikiamas vielos kokybės sertifikatas, kuriame nurodoma jos cheminė sudėtis.
Glaisto paviršius turi būti švarus ir lygus. Prieš vielos naudojimą, nuo jos reikia nuvalyti tepalus, rūdis, purvą, gali reikėti pervynioti į specialias kasetes arba rites, taip pat reikia ją išlyginti specialiose staklėse. Šis standartas klasifikuoja elektrodines vielas pagal jų cheminę sudėtį ir, esant reikalui, pagal siūlės metalo takumo ribą, stiprumo ribą ir santykinį pailgėjimą. Siūlės metalo takumo ir stiprumo ribų santykis paprastai yra didesnis nei pagrindinio metalo. Vartotojas turėtų žinoti, kad siūlės ir pagrindinio metalo lygiareikšmės takumo ribos dar negarantuos siūlės ir pagrindinio metalo vienodų stiprumo ribų. Cheminė sudėtis - vienas iš pagrindinių parametrų, nulemiantis vielos kokybę. Ji nustatoma atliekant bandymą spektroanalizatoriumi BELEC-compact-lab-N. Pagaminto elektrodo prilydyto metalo cheminė sudėtis priklauso nuo vielos cheminės sudėties ir naudojamų glaisto komponentų bei gamybos procesų.
Glaisto sudėtis, šlako ir dujų mechanizmai
Glaisto gamyba remiasi daugybe komponentų, kurie įtakoja suvirinimo kokybę. Dauguma žaliavų gaunama jau paruoštų gamybai, tačiau kai kurios gaunamos stambiais akmenimis (magnezitas, ferosilicis ir kt.). Jos turi būti susmulkinamos malūnuose: iš pradžių iki 10-25 cm dydžio, vėliau iki 3-5 cm, o galutinai iki 0,3-0,5 cm. Išgryninti milteliai ir milteliai džiovinami priklausomai nuo poreikio (būgninėse ar kamerinėse krosnyse). Medžiagų sąrašas: klintys, kalcio karbonatas, fluoro špatas, kaolinas, aliuminio oksidas, žėrutis, feromanganas, ferotitanas, magnezitas, ferosilicis, rutilas, celiuliozė, kvarcinis smėlis, geležies milteliai, natrio silikatas, kalio silikatas (skystam stiklui virti), marmuras ir kt.
Išsilydžius šlakui, jo sudėtis apsaugo elektrodo lašus ir suvirinimo vonią nuo tiesioginio kontakto su oru. Lanką stabilizuojantys junginiai turi būti pakankamai mažo jonizavimosi potencialo, pvz., K2O, Na2O, kai kuriais atvejais CaO. Stabilizuojančios medžiagos į elektrodinės dangos sudėtį įvedamos su šarminių metalų junginiais (kalio, natrio, kalcio, bario): natris silikatai, potašas, kalciuota soda, kreida, marmuras. Rišančiosios medžiagos - natrio, kalio arba natrio-kalio skystas stiklas, kartais papildomai naudojant potašą, putnagu ar granitą. Dujas sudaro organinės medžiagos (krakmolas, medžio miltai, dekstrinas, celiuliozė) ir neorganinės medžiagos (marmuras, magnezitas, dolomitas, kalkės, kreida ir kt.). Išoksidinančios medžiagos į dangos sudėtį įvedamos feromagniais (feromanganas, ferosilicis, ferotitanas).
Glaistas lydosi palei elektrodą, formuojant vamzdelio pavidalo ertmę; į ją tekės metalų garai ir dujos, kurios apsaugo suvirinimo vonią. Dėl šio proceso sumažėja deguonies ir vandenilio partialinis slėgis lanko zonoje. Susidarius šlakui, sudarytas izoliacinis sluoksnis apsaugo vonią nuo aplinkos. Glaistas taip pat deoksiduoja ir legiruoja siūlės metalą; rišamosios medžiagos suteikia plastinumo ir stiprumo glaistui. Keičiant glaisto medžiagas ir jų kiekius, galima sukurti neribotą elektrodų glaistų įvairovę.
Šlakas atlieka daugybę funkcijų: mechaniškai padengia krintančius skysto metalo lašus, saugo vonią nuo oro poveikio, tirpdo arba suriša FeO ir sulfidus į cheminius junginius, gerina šiluminį suvirinimo režimą. Šlako oksidai gali būti rūgštiniai arba šarminiai, taip pat mišrios rūšies. Deja, šlako sudėtis ir lydymosi sąlygos lemia siūlės kokybę, įskaitant kristalizacinius įtrūkimus provokuojančių sąlygų riziką.
Elektrodų klasifikavimas ir jų taikymas
Suvirinimo elektrodų klasifikavimas vyksta keliomis kryptimis. Pagal pagrindinę dangos sudėtį elektrodai gali būti titano oksido, kalcio titano oksido, ilmenito, geležies oksido, celiuliozės, mažai vandenilio turintys, grafito arba baziniai. Pagal dangos lydymosi šlako požymius elektrodomos yra rūgštiniai ir šarminiai. Rūgštiniai elektrodai pasižymi dideliu oksiduotumo lygiu, šarminiai - mažesniu vandenilio lygiu ir didesniu plastiškumu. Taip pat egzistuoja įprasta klasifikacija pagal eksploatacines savybes (ypač mažo vandenilio tipo, drėgmės atsparūs, vertikalūs, dviejų tipų ir kt.).
Pagal nacionalinius standartus, elektrodai skirstomi į anglinio plieno, mažai legiruoto plieno, nerūdijančio plieno, paviršiaus, ketaus, vario ir kt. Taip pat yra skirsnis apie gebėjimą virinti skirtingas padėtis ir naudojamą srovės tipą (nuolatinę ar kintamąją).
Atsižvelgiant į suvirinimo strypo savybes, elektrodai skirstomi į grynai nelegiruotuosius C-Mn (mažai legiruotus) ir legiruotus (pvz., Cr-Ni nerūdijančio plieno elektrodai). Taip pat yra baziniai glaistai (pvz., celiuliozė) ir rutilo glaistai, su skirtingomis lentelėmis ir džiovinimo/atkaitinimo rekomendacijomis.
Rūgštiniai vs. šarminiai elektrodai
Rūgštinis elektrodas - dangos sudėtyje daug rūgštinių oksidų (SiO2, TiO2, Fe2O3 ir pan.). Šlakas oksiduojamas, o šlako šarmingumo koeficientas mažesnis nei 1. Dangos lygis palaiko stabilų lanką, suvirinimo apdorojimą ir gerą šlako pašalinimą, tačiau lydinio oksidacija kartais didesnė, o plastiškumas mažesnis.
Šarminis (mažai vandenilio turintis) elektrodas turi didelį CaCO3, CaO pagrindą ir didelį CO2 sugeneravimą. Vandenilio partialinis slėgis lanko atmosferoje mažas, o HF susidarymas sumažina vandens jų kaupimąsi. Šie elektrodai pasižymi dideliu plastiškumu ir atsparumu įtrūkimams, tačiau lanko stabilumas gali būti prastesnis dėl didesnio fluorito turinio. Jie dažnai naudojami svarbesnėms konstrukcijoms, kur reikia didelio atsparumo dinamiinėms apkrovoms.
Nacionalinių standartų pavyzdžiai ir praktinis taikymas
Kalbant apie praktinį taikymą, elektrodai turi būti pasirenkami atsižvelgiant į suvirinimo metalo mechanines savybes, cheminę sudėtį, plokštės storį, darbo sąlygas, įtempį ir kitus veiksnius. Anglies plienas ir mažai legiruotas plienas dažnai reikalauja, kad suvirinto metalo stiprumas atitiktų arba viršytų netauriojo metalo atsparumą, su plastiškumu ir atsparumu įtrūkimams. Nerūdijančio plieno atveju, Cr25-Ni13 ar Cr17-Ni plieno elektrodai pasižymi skirtingomis savybėmis, todėl turi būti parenkami pagal konkrečią situaciją ir terminius apdorojimus.
Taip pat būtina laikytis džiovinimo ir laikymo režimų: rūšingų elektrodų danga gali su absorbuoti drėgmę, todėl rekomenduojama naudoti specialias hermetiškai užsandariotas pakuotes (DryPac) arba laikyti džiovyklose priklausomai nuo tipo. Prieš naudojimą dažnai reikia atkaitinti 350 °C temperatūroje 1-2 valandas (2 tipo baziniai glaistai) arba 90 °C 1 valandai (rusgštiniai rūšių).
Suvirinimo procesas glaistytais elektrodais
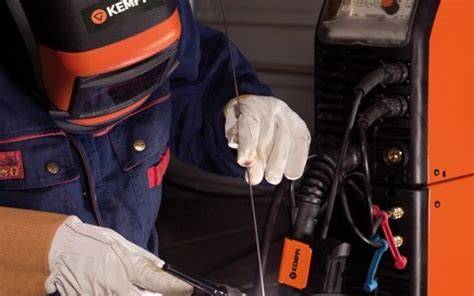
Glaistytojo elektrodo naudojimas - MMAW (angl. Shielded Metal Arc Welding). Elektrodai įvedami į laikiklį, susiliečia su ruošiniais, elektrodo dengtoji danga dega ir formuoja dujas bei šlaką. Šios medžiagos apsaugo suvirinimo baseiną, stabilizuoja lanką, neutralizuoja į atmosferą išsiliejantį deguonį ir azotą bei prideda papildomų priedų įsiūlėto metalo cheminėms savybėms. Šlakas ardo paviršinių nešvarumų ir užtikrina tolygų aušimą.
Pernešimo būdas - lašais arba trumpuoju jungimu - priklauso nuo srovės intensyvumo ir elektrodų tipo. Trumpas jungimas dažnai taikomas mažesnei srovei; lašų pernešimas - didesnės srovės. Elektrodų glaistas ir šlakai lemia siūlės formą, mechanines savybes ir kristalizacijos atsparumą. Paprastai, norint užtikrinti kokybę, būtina laikytis reikiamų džiovinimo, laikymo ir defektų prevencijos priemonių.
Klausimai ir praktiniai patarimai
- Priklausomai nuo konstrukcijos - naudoti tinkamą elektrodų tipą (rutilo, bazinį, celiuliozinį ar kt.).
- Laikyti elektrodus sausose sąlygose, tinkamai parinktoje pakuotėje ir temperatūroje, kad būtų išvengta drėgmės įsiurbimo ir vandenilio išsiskyrimo.
- Prieš suvirinimą atlikti išankstinį šilumos apdorojimą ir laikytis techninių duomenų lapų (DIDŽIAUSIA dalis).
- Jei reikia, atlikti suvirinimo bandymą ir nustatyti atitinkamas technines priemones.
Patarimai dėl elektrų klasifikavimo pagal AWS darbų žymėjimą
Pagal AWS žymėjimą, elektrodų klasifikavimo pavyzdys E6010 rodo E - elektrodas, 60 - minimalus stiprumas (psi), 1 - visos padėtys, 0 - nuolatinė srovė. Tokios klasifikacijos padeda greitai pasirinkti elektrodą pagal darbo sąlygų reikalavimus.
Santrauka
Glaistytojo elektrodo kokybė ir taikymas priklauso nuo daugelio faktorių: vielos cheminės sudėties, glaisto komponentų, šlako savybių ir techninių suvirinimo parametrų. Tinkamas elektrodų pasirinkimas, jų džiovinimas, laikymas ir teisingas suvirinimo parametrais užtikrina aukštą siūlės kokybę, atsparumą įtrūkimams ir ilgalaikį konstrukcijų patikimumą.
tags: #glaistytieji #elektrodai #stick