Žvakių gamyba - tai įdomus ir atpalaiduojantis, tačiau tuo pačiu daug laiko bei žinių reikalaujantis procesas. Norėdami pasiekti džiuginančių rezultatų, nusprendę gaminti augalinio pagrindo žvakes, turėtumėte žinoti ne tik kokį vašką pasirinkti bei į ką reikėtų atkreipti dėmesį gaminant žvakes. Pirmiausia, įvertinkite kas Jums yra svarbu ir kokio galutinio rezultato tikimasi. Svarbu žinoti, kad Jūsų pasirinkimas priklausys nuo kelių veiksnių, tokių kaip norima būsimos žvakės forma, vaško rūšis (pvz., Jums svarbu, kad vaškas būtų visiškai natūralus), aromatinių aliejų kokybė ir jų kiekis vaške, dažai, žvakės dydis ir netgi galutinė produkto išvaizda. Tačiau svarbiausiu veiksniu išlieka bendras žvakės kūrimo konceptas, jos idėja.
FRP (stiklo pluošto sustiprinta plastikas) formų gamyba apima kelių tipų formų kūrimą ir pelėsių gamybą naudojant gipso, silikoną ar FRP medžiagas. Tiesą sakant, GRP nėra nei laminuotas stiklas, nei plienas. Jo pagrindinė medžiaga yra polimerinė derva, kurią sustiprina stiklo pluoštas ar kiti tekstilės audiniai. Jis garsėja savo šviesos pralaidumu ir dideliu tvirtumu, todėl naudojamas skulptūroms ir FRP formų gamybai. Yra trys pagrindiniai FRP skulptūrų formos plieno tipai: formos apvalkalas ir įgaubta forma iš gipso žaliavų (skaldytų formų metodu); formos apvalkalas ir įgaubta forma iš silikagelio žaliavų (minkštųjų formų metodu); formos apvalkalas ir įgaubta forma iš FRP antikorozinių žaliavų (kietosios formos metodu).
FRP formų kūrimo proceso pagrindiniai etapai
- Pasirinkite formos žaliavą: gipso, silikonas arba FRP antikorozinės medžiagos, atsižvelgdami į poreikius dėl mikroforma, šiluminės ir mechaninės atsparumo.
- Prieš formavimo darbus nuvalykite paviršius, paruoškite atpalaidavimo priemones ir užtikrinkite įrankių bei mišinių prieinamumą.
- Ant formos užtepkite lipniąją plėvelę ar klijų sluoksnį, uždėkite stiklo pluošto veltinį ir dengiate dervos klijus sluoksniais, kol pasiekiamas norimas storis.
- Senstant dervoms, plokščiai įsukite stiklo pluošto audinį į formą ir užtikrinkite tolygų sluoksnių pasiskirstymą, vengiant oro burbulų.
- Užbaigę sluoksnius, palaukite kietėjimo laiką ir atlikite galutinę formos apvalkalo išėmimą bei silikoninio sluoksnio nuėmimą.
First On YouTube!! Samsung FRP Bypass 2026 All Android 13 To 16 | No PC Needed | Frp Lock Removal 💥
Skulptūrų formų gamyboje dažnai naudojamos dvi dervų rūšys: nesočiųjų riebalų derva ir epoksidinė derva. Nesotinių riebalų derva pasižymi maža kaina, o epoksidinė derva - stiprumu ir atsparumu chemikalams, su svarbiais mechaniniais parametrais (toleravimas tempimui 45-70 MPa, lenkimo 90-120 MPa). Kietikliai ir skiedikliai pasirenkami atsižvelgiant į įvykio temperatūrą. Gelio dangos sluoksniai suteikia papildomą apsauginį sluoksnį, garantuoja atsparumą šilumai ir pagerina paviršiaus kokybę.
Pasiruošimas gipso kartono pertvarų montavimui
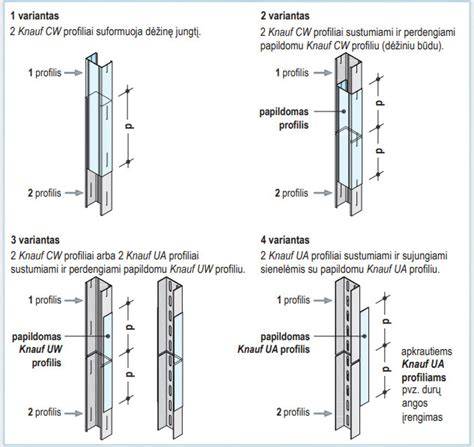
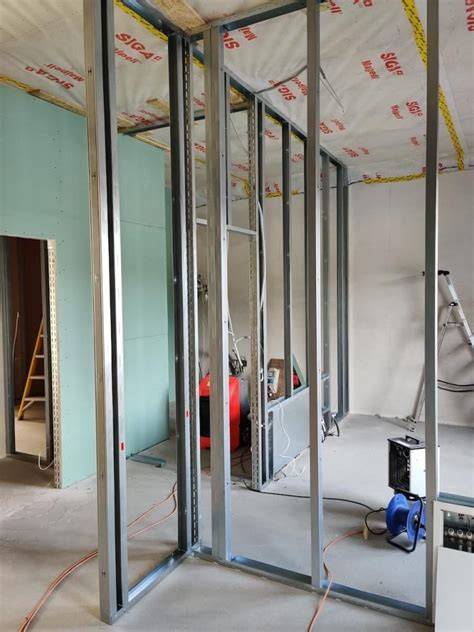
Gipso kartono pertvaros yra vienas iš populiariausių vidaus apdailos sprendimų, kurios leidžia greitai ir efektyviai sukurti naujas erdves. Prieš pradedant montavimą, būtina suplanuoti pertvaros konstrukciją: kur tiksliai bus įrengta pertvara, kokią funkciją ji atliks, ar reikės įrengti duris ar langus, ar įrengti elektros instaliaciją. Persimetrinių profilių montavimas - tai pirmasis realus gipso kartono pertvaros montavimo etapas. Tvirtinant statramsčius ir CW profilius, siekiama užtikrinti konstrukcijos tvirtumą ir stabilumą. Deformacinės siūlės būtinos didesnėse pertvarose ar patalpose, kur gali pasitaikyti temperatūros ir drėgmės svyravimų. Po gipso plokščių montavimo atliekamas siūlių glaistymas ir šlifavimas iki lygios paviršiaus.
Gipso kartono dienos darbų eiga ir praktiniai patarimai
Gipso kartono pertvarų montavimas yra sudėtingas ir techninių žinių reikalaujantis procesas. Specialistai dažnai atlikti greičiau ir efektyviau, nes jie turi patirtį ir įrankius. Montavimo trukmė priklauso nuo projekto dydžio ir sudėtingumo, bet teisingas planavimas ir profesionalus darbas užtikrina ilgaamžiškumą bei estetinę išvaizdą. Kišenės laikmenos ir plokščių siūlių glaistymas - pagrindinės užduotys, o deformacinių siūlių įrengimas užtikrina plėšimą ir traukimą be įtrūkimų. Po galutinio apdailos etapo sienos yra pasiruošusios dažymo arba kitos apdailos darbams.
Medžiagų kiekio skaičiavimai ir planavimas
Žvakių gamyboje pateikti skaičiavimai yra svarbūs planuojant vaško mišinio masę, dažų ir kvapų kiekį. Žvakių tūriai nustatomi pagal formą: kubinės ar stačiakampio formos formoms - V = a × b × c, cilindro formoms - V = π × r^2 × h. Vaško tankis dažniausiai apie 0,85-0,9 g/ml, todėl masė m = V × ρ. Dažų dalis dažnai svyruoja nuo 0,02% iki 0,1% masės, o kvapų dalis - nuo 6% iki 10% masės. Dagtys (knatai) parenkami pagal žvakių formą ir dydį, o jų ilgis papildomai įtraukiamas į aukštį formoje.
Pasirengimas darbui apima ir įrankių bei įrangos paruošimą: induose lydyti vaškai, termometras stebėti temperatūrą, maišymo įrankiai, dagčių laikikliai, pjaustymo įrankiai, specialūs lipniosios medžiagos ir pereinamieji indai. Svarbu užtikrinti saugumą: laikykite medžiagas saugioje vietoje, naudokite apsaugines pirštines ir akinius.
Vartotojams skirti praktiniai patarimai
- Svarbu pasirinkti natūralų vašką ir kokybiškus kvapus, kad žvakė ilgai kvepėtų.
- Kvapų aliejai pasirinkti mišiniuose, kad kvapas neišgaruotų per greitai.
- Gelio dangos sluoksnis turi būti 0,5-0,8 mm storio siekdami geresnės paviršiaus kokybės.
- Formos atpalaidavimo priemonės užtikrina lengvą žvakių išėmimą iš formų po šildymo ar kietėjimo.
- Laikykite dukart iš anksto paruoštą vaško mišinį ir rezervą, kad prireikus galėtumėte papildyti gamybą.
Gipso kiekybiniai ir laikymo aspektai
Gipso kartono pertvarų montavimas ir gipso kartono profilių parinkimas priklauso nuo projektų dydžio ir funkcijos. Gipso kartono profiliai dažnai yra 0,4-0,6 mm storio, o galerijoje laikantis LEAN metodų galima pasiekti didesnį efektyvumą. Auginti įspūdingas struktūras leidžia FRP formų taikymas, o FRP skulptūrų gamybos procesas suteikia galimybes greitai kopijuoti molio skulptūras. FRP procesai reikalauja kruopštaus planavimo, laikų ir tikslumo, nes net nedidelės klaidos gali turėti įtakos prekės kokybei. Po kietėjimo ir frezavimo objektus dažnai reikia poliruoti 400-1200 šlifuoklio abrazijiniu popieriumi ir vandens malūnu, kad pasiektumėte norimą paviršiaus glotnumą.