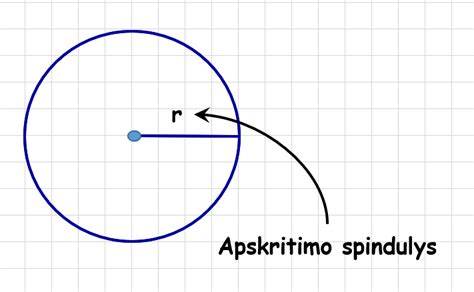
Šiame straipsnyje aptariami pagrindiniai lenkimo spindulių reikalavimai, jų įtaka vamzdžių, plieno strypų ir kitų metalo elementų gamybai bei konstrukcijoms. Pirmiausia -vieno vamzdžio bandymo principas: vienam vamzdžiui lenkimo spindulys turi būti vienodas nepriklausomai nuo lenkimo skaičiaus ar kampo, todėl svarbu nustatyti tinkamus spindulius skirtingoms skersmenų ir specifikacijų vamzdėms. Išvada: minimalus lenkimo spindulys dažnai turi būti ne mažesnis kaip 2-2,5 karto didesnis už išorinį vamzdžio skersmenį, tačiau kai kuriuose taikymuose, pavyzdžiui orlaivių ar motorinių kanalų vamzdžiams, spindulys gali būti mažesnis dėl ribotos vietos.
Antra, kelių vamzdžių pirmasis bandomasis tyrimas reiškia, kad vamzdžiai, kurių skersmuo ir specifikacijos vienodi, turėtų kuo labiau naudoti tą patį lenkimo spindulį. Tai pagerina įrangos našumą, sumažina lenkimo štampo gamybos apimtį ir iš dalies sumažina gamybos sąnaudas. Dažnai vienodo skersmens vamzdžiams pasirenkama nuo 2 iki 4 lenkimo spindulių, o 2D, 2,5D, 3D ir 4D yra pakankami atvejai. Tačiau rekomenduojama nepersistengti su per dideliu spinduliu: jis gali prarasti kelių vamzdžių naudingumą pirmojo bandomojo tyrimo metu.
Metalo lenkimas - procesas, kurio tikslas yra deformuoti plokščius metalinius lakštus, strypus ar vamzdžius į norimus kampus ir kreives be pjovimo ar suvirinimo. Lenkimas vyksta taikant kontroliuojamą jėgą, kuri išryškina įtemptas zonas ir formuoja norimą profilį. Paprastai procesas apima uždėjimą ruošinio ant štampo ir spaudimą perforatoriumi, kuris sukuria lenkimą scenarijųose vietose. Atsižvelgiant į medžiagos ribas, lenkimas sukelia tiek tempimo, tiek gniuždomojo įtempio zonas.
1. Dizainas ir planavimas: inžinieriai kuria plokščią modelį, nurodo lenkimo linijas, kampus ir spindulius. 2. Lenkimo operacija: operatorius arba automatizuota sistema palaiko spaudos stabdžių lapą ir inicijuoja lenkimą. 3. Apdaila ir kokybės patikrinimai: dalys tikrinamos pagal specifikacijas. 4. Įrankiai ir štampai: galima naudoti standartinius štampus skirtingoms lenkimo formoms; lenkimas lengvai derinamas su kitais gamybos etapais. 5. Tikslumas ir kartojamumas: spaudimo stabdžiai gali kartoti lenkimus su CNC matuokliais ir nustatytu kampu, dažnai siekiant ±0.1-0.2 mm tikslumo priklausomai nuo matavimo sąlygų. 6. Istorija: senoji praktika - sunkius cilindrinius ritinius naudodavo metalo plokščių formavimui, o spaudos stabdžiai atsirado XX a. pradžioje, didinant gamybos našumą. 7. Lankstymo metodai: oro lenkimas (perforatorius „plaukia“ virš štampo), dvumeris (minimaliai prispaudžia lakštą), komplektas (kraštinis štampas, kad būtų tiksliai įspauduotas), roll lending (ryškėjantis lenkimas su ritiniais) ir rotary draw lenkimas (populiarus vamzdžių aplinkai). 8. Papildomi lenkimo metodai: nuvalymas (šalinant apvalkalu), aplankas (fold), bėgimas (nukrypimas Z formos), joggle įrankis (vienu kombinuotu veikimu) ir kiti. 9. Lenkimo spindulio įtaka detalėms: naudojant mažą vidinį lenkimo spindulį gali atsirasti įtrūkimų, todėl rekomenduojama laikytis atitinkamų rekomendacijų ir naudoti tinkamus spindulius.
Medžiagos ir jų lenkimo savybės: plienas, nerūdijantis plienas, aliuminis ir jų lydiniai dažnai yra lenkiami su įvairiais spinduliais. Žemas ir vidutinio anglies plienas yra plačiai naudojamas dėl ekonomiškumo ir tinkamo lankstumo. CRS (šaltai valcuotas plienas) tinka tikslioms dalims dėl plokščio paviršiaus ir pastovaus storio. Nerūdijantys plienai (304/316) naudojami atsparumui korozijai, pavyzdžiui virtuvės įrangoje ar medicinos prietaisuose. Aliuminis - lengvas ir ne magnetinis, bet turi mažesnį išeigos stiprumą, todėl lenkimo jėga gali būti mažesnė. Dangos dažnai apsaugo lakštą, bet reikia atsargiai atsižvelgti į dangos įtrūkimus lenkimo metu. Apskritai reikia įvertinti medžiagos elastingumą, R/T santykį (lenkimo spindulį ir storį), grūdų krypčių įtaką ir poveikį įtrūkimams. Metalų grūdų kryptis įtakoja lenkimo kokybę, o termoapdorotos medžiagos paprastai sunkiau lenktis.
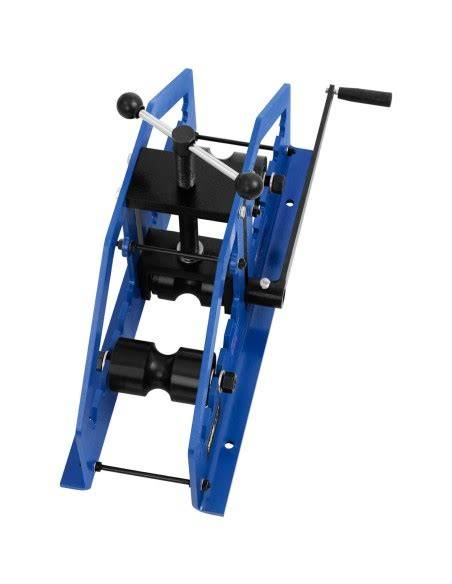
Projektuojant lenkimą, reikia atsižvelgti į tokias taisykles ir rekomendacijas, kaip flanšo ilgis (pakankamai didelis flanšas gerina kontaktą su štampu), kampinių flanšo šerdžių vietą (reikia palikti vietą lenkimo linijai), skylės ir iškirptės vietas (kalbėsi su konstrukcijos brėžiniais), bei perforavimo ar skyle įdėjimo vietas jos užbaigimui. Be to, svarbu pasirinkti armatūros lankstymo stakles, kurios gali atlikti kelių skirtingų skersmenų lenkimus. Pavyzdžiui, SCHNELL automatinės staklės leidžia lankstyti 6-12 mm skersmens armavimo strypus, o įvairių kampų (90°, 45°, 30°) lankiniai. Rankinės staklės tinka mažo tūrio lenkimui (6-32 mm). GFRP (stiklo pluošto armatūra) išlieka svarbi alternatyva, bet ji elgiasi kitaip nei plienas: trapus ir anizotropinis, nerekomenduojama lauke dėl galimos žalos ir mikrotrūkimų rizikos. Išlenkti GFRP elementai gaminami gamyklose, naudojant kontroliuojamus formavimo procesus; besiūlės uždaros balnakilpės laikomos geresnės nei persidengiančios. Tačiau plieninės armavimo strypų lenkimo staklės išlieka prioritetu dideliems projektams dėl jų tikslumo ir patikimumo.
Praktiniai patarimai dizaineriams ir gamybos įgyvendintojams: 1) laikykitės rekomenduojamo lenkimo spindulio dydžio, minimalios flanšo pločio ir kitų specifikacijų atsižvelgiant į medžiagos rūšį; 2) dizainas turi būti simetriškas arba aiškiai suprantamas, kad sumažintų klaidų tikimybę; 3) lengvinant įrangos naudojimą, planuokite lankstymo etapų skaičių ir laikykitės standarto; 4) jei lenkimo kampai yra labai siauri ar sudėtingi, svarbu pasirinkti mažų spindulių medžiagas; 5) naudokite programinę įrangą kryptingam konfigūracijų saugojimui, kad sumažintumėte laiką perskaičiuojant lenkimų sekas. Taip pat svarbu nepamiršti, kad kartais lengva naudoti vieną formų rinkinį skirtingoms skirtingų skersmenų vamzdžiams - tai gali padėti maksimizuoti specialios įrangos panaudojimą ir sumažinti gamybos sąnaudas.
Taikomosios sferos ir sektoriai
Plieno strypų lenkimo staklės yra būtinos šiose srityse: gyvenamieji aukštai - tinkleliais įrengus tikslią armatūros liniją grindų plokštėms, atramoms, sijoms ir sienoms; komercinė statyba - architektūriniai elementai, perdangos sistemos, jungtys, tinklo formos ir pan.; tiltų infrastruktūra - plieniniai strypai, kurie turi atitikti griežtas apkrovų specifikacijas ir užtikrinti ilgalaikį patikimumą; keliai ir tuneliai - standartizacija ir nuoseklumas dideliuose kiekiuose; vandentiekio ir valymo infrastruktūra - atsparumas korozijai ir pakankamas betono apsaugos sluoksnis. Projektais reikalavimai gali būti labai skirtingi, todėl programinės įrangos lankstūs įrankiai leidžia greitai prisitaikyti prie naujų konfigūracijų.
Siekiant užtikrinti kokybę ir laikytis laiko grafiko, plieninių strypų lenkimo staklės paprastai valdomos kvalifikuoto techniko. Įranga pagerina darbų greitį, sumažina darbuotojų saugos riziką ir užtikrina nuoseklumą tūkstančiuose identiškų detalių. Gamyboje svarbi sąsaja tarp lenkimo proceso ir armatūros karkaso surinkimo, norint išvengti papildomų korekcijų aikštelėje. Analizės metu matoma, kad automatizuotos lenkimo įrangos diegimas leidžia projektuoti ir gaminti atskirus elementus kelerių šimtų tūkstančių detalių kiekiams su nuosekliu tikslumu.
Leovira - vėdinimo sistemų gamyba
Glausta santrauka dėl GFRP lenkimo ypatybių
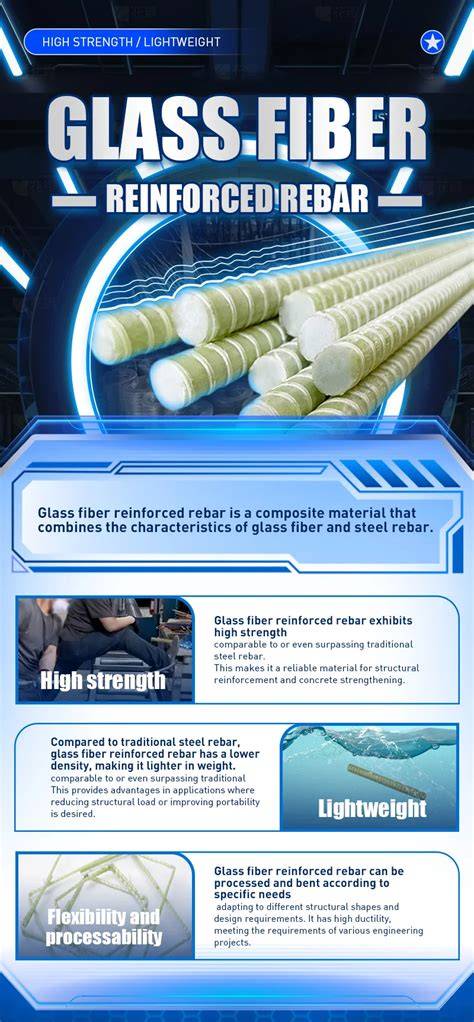
Stiklo pluošto armatūros lenkimas lauke nerekomenduojamas dėl jos trapumo ir anizotropijos. GFRP lankstymo elementai gaminami viduje, naudojant kontrolėtus formavimo procesus - balnakilpinės ir kabės gaminamos stasionariai, be rinkinių ar ritinių lauke. Jeigu reikia lankstyti GFRP armatūrą, būtina laikytis FRP standarto ir kruopščiai planuoti dizainą, nes lauko lenkimas gali sukelti įtrūkimus ir sumažinti stiprumą.
Auditoji ir kokybės užtikrinimo svarba
Gamyboje naudojamos automatinės ir rankinės armatūrinių lankstinių staklės pasižymi dideliu lankstumo lygiu: apvalūs, kvadratiniai ir rombiniai lankstiniai, kampai 90°, 45° ir pan. Lankstymo procesas yra atliekamas šaltuoju būdu, naudojant įvairius įrankius ir įrenginius. Tiekiamas platų lankstinių formų asortimentas su neribotu lenkimų skaičiumi. Rankinėmis staklėmis galima lankstyti 6-32 mm skersmens armatūrą. Aukštos kokybės žaliava - esminis faktorius statinių tikslumui; sertifikuota produkcija užtikrina atitikimą griežtiems standartams ir projektų reikalavimams. Daugelis projektų reikalauja tiksliai paruoštų jungiamųjų mazgų, lankstinių ir karkaso komponentų, todėl automatizuota lankstymo įranga atlieka didžiąją dalį darbo, o rankų darbo procesai naudojami tik specifiniams, mažo tūrio užsakymams.
Architektūrinis iš anksto pagamintas betonas itin išryškina reikšmės tikslumui: plieninių strypų lenkimo staklės leidžia kurti sudėtingas geometrines formas, užtikrinti tinkamą betono apsauginį sluoksnį ir patikimą jungiamųjų elementų montavimą. Taip pat užtikrinama grioveliais ir laikikliais sujungtų konstrukcijų vientisumas, kilometrų ilgio armatūros konfigūracijų standumas ir kokybės kontrolė. Plono plieno strypų lenkimo staklės ir nuolatinė kokybės kontrole parodo, kad įrangos pasirinkimas tiesiogiai įtakoja galutinio produkto atitiktį projektų brėžiniams ir ilgaamžiškumą. Rinkoje tai suteikia projektų vadovams galimybę derinti dizaino ambicijas su gamybos galimybėmis, sumažinant klaidų skaičių ir padidinat efektyvumą.