Aliuminio liejimas leidžia gamintojams pagaminti dešimtis tūkstančių identiškų komponentų, pasižyminčių išskirtiniu matmenų pastovumu ir minimaliomis antrinėmis operacijomis, įpurškiant išlydytą aliuminio lydinį į tikslias plieno formas esant didesniam nei 1,500 psi slėgiui. Šis aukšto slėgio metodas greitai paverčia skystą metalą sudėtingomis, beveik tinklo formos dalimis, labai sutrumpindamas ciklo laiką palyginti su įprastais apdirbimo ar gamybos metodais.
Pagrindinė aukšto slėgio liejimo idėja yra paprasta, bet sudėtinga: iki maždaug 1,200 °F (547 °C) įkaitintas išlydytas aliuminio lydinys įstumiamas į grūdinto plieno skyles beveik 160 km/h greičiu. Aukštas slėgis suspaudžia metalo molekules, pašalindamas tuščias ertmes ir pagamindamas geresnes mechanines savybes turinčias detales. Priklausomai nuo detalės dydžio, šiuolaikinės liejimo mašinos cikluoja kas 30-90 sekundžių, taigi viena gamybos celė gali pagaminti daugiau nei 500 detalių per dieną.
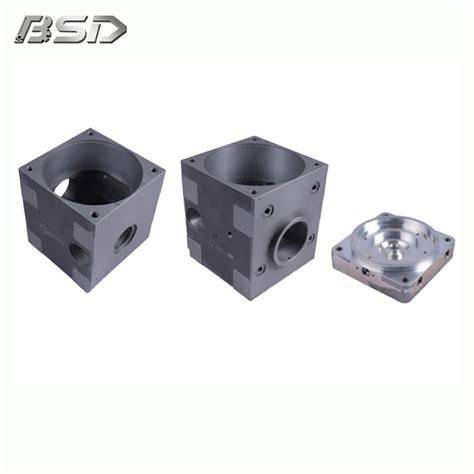
Daug dirbame su aliuminio lydiniais, tokiais kaip A380 ir ADC12, nes jie puikiai derina - liejimo metu yra lankstūs, o sukietėję - tvirti. Šių metalų savitasis svoris yra 2.7 g/cm³, tai yra maždaug trečdalis plieno svorio. Tačiau jų tempiamasis stipris yra didesnis nei 45 000 psi. Plieno liejimo formos yra didelės išlaidos, nes jas reikia apdirbti 0.002 colio tikslumu ir padengti specialiomis dangomis, kad jos būtų atsparios karščio ciklams.
Liejimo proceso pradžia - formos išankstinis pašildymas, siekiant išvengti temperatūros šoko. Po to atliekamas kontrolluojamas aliuminio įpurškimas, laukimo laikas, kol forma visiškai užpildyta, ir greitas aušinimas per įmontuotus vandens kanalus. Jei kur kiekvienas žingsnis bus atliktas neteisingai, susidarys poringumas; teisingai atlikus, našumas gali būti aukštesnis. Tada, toje pačioje gamybos linijoje, greitaeigiai apdirbimo įrankiai atlieka antrines operacijas, tokias kaip gręžimas ir sriegimas, taip pasiekiant galutinius ±0.05 mm tikslumus be dalies perkėlimų.
Mažo tūrio mėginiams arba labai didelėms dalims, tokioms kaip siurblių korpusai, smėlio liejimas vis dar naudingas, tačiau aliuminio liejimas dėl geresnės paviršiaus apdailos ir tikslumo idealiai tinka masinei gamybai. Norint atitikti standartus, smėliu liejimui skirtoms detalėms paprastai reikia 0.030 colio apdirbimo ruošinio vienam paviršiui, o liejimui slėgiu - tik apie 0.010 colio ar mažiau. Palyginimui, cinko lydiniai gali turėti plonesnes sieneles, tačiau aliuminio lydymosi temperatūra yra aukštesnė (1,200 °F prieš 787 °F), o tai lemia geresnį eksploatacinį atsparumą karščiams.
Tam tikroms reikmėms naudojami ir lengviausi bei stipriausi lydiniai: magnis (tankis 1.8 g/cm³) - kaip lengvas pasirinkimas, plastikas liejimas rekomenduojamas tik dideliems kiekiams (virš milijono vienetų). Tačiau aliuminio liejimo dalys turi konstrukcinį stiprumą ir gerą terminių sutrikimų valdymą, ko polimeriniai plastikai negali pasiūlyti. Pavyzdžiui, automobilio valdymo svirtis turi atlaikyti pakabos apkrovas ir kelio vibracijas apie 150 000 mylių, o įdiegiant plėtotę plastiko sprendimai negali nuolat užtikrinti reikiamos patvarumo ribos.
Įvairiose įmonėse atliekame pereinamuosius darbus nuo sustiprinto plastiko korpusų prie aliuminio lydinio korpusų. Kad aliuminio liejinių konstrukcija veiktų sklandžiai, būtina bendradarbiauti tarp gaminių inžinierių ir liejinių ekspertų idėjos kūrimo etape. Sienelių storis laikyti kuo vienodesnį - 0.080-0.160 colio, nes storio skirtumai sukelia skirtingą aušinimo greitį, o tai kenkia gatavoms detalėms. Mažiausiai 2 laipsnių nuolydžio kampai padeda lengviau pašalinti pelėsį nepažeidžiant paviršiaus.
Dažniausia kokybės problema liejant aukšto slėgio būdu yra poringumas dėl įstrigusio oro. Dujos gali būti išsiskiriamos pumpavimo fazėje per optimizuotus vartus ir ventiliacijos takus. Kai metalo srautai susitinka be pakankamo šilumos kiekio, įvyksta šaltasis užsidarymas. Šio paviršiaus defekto galima išvengti sureguliuojant įpurškimo greitį ir formos temperatūrą iki optimalaus lygio. 60-70 % viso ciklo laiko skiriama aušinimui, todėl temperatūros reguliavimas yra pagrindinis būdas padidinti našumą. Tiesiogiai gręžti takai nepraleidžia šilumos, kaip ir konforminiai aušinimo kanalai, kurie atitinka detalės formą.
Renkantis aliuminio liejinių tiekėją, svarbu atidžiai peržiūrėti jų siūlomus įrankius ir jų procesų valdymą. Mūsų gamykla Džedziange naudoja HAAS CNC apdirbimo centrus, galinčius dirbti keturiomis ašimis vienu metu, todėl galime išlaikyti ±0.05 mm tolerancijas tokioms dalims kaip tvirtinimo paviršiai ir guolių kiaurymės be rankinio darbo. Sertifikatai labai svarbūs: ISO 9001 atsako į laikytiną kokybės sistemą, o IATF 16949 - į automobilių pramonei būdingą procesų kontrolę, įskaitant PPAP dokumentus ir gamybos dalių patvirtinimo metodus.
Aliuminio liejinių kaina apima medžiagų, įrankių ir procesų kainas. Priklausomai nuo detalės sudėtingumo ir numatomo metinio kiekio, investicijos į įrankius gali svyruoti nuo nedidelių iki didelių. Londono metalų birža daro įtaką medžiagų kainoms, bet dauguma pardavėjų apsidraudžia sudarydami trijų mėnesių sutartis. Mažėjant pradinių nusidėvėjimų, apdorojimo išlaidos labai sumažėja po 10 000 vienetų. Formų gamyba ir pirmojo produkto patikrinimas paprastai trunka 8-12 savaičių. Naudojant prototipinius įrankius iš minkštesnio P20 plieno, iš pradžių can sužlugdyti konstrukcijos bandymų išlaidas prieš gaminant H13 formų gamybos formas. Toks nuoseklus procesas taikomas naujiems gaminiams pristatyti pramoninių mašinų aplinkoje, kur tikimasi konstrukcijos pakeitimų. Prototipinės formos gali atlikti 2 000-5 000 bandymų prieš nusidėvėjimą, kas suteikia daug galimybių patikrinti tinkamumą ir patvirtinti veikimą. Pramonės lyderiai dabar naudoja robotų ląsteles liejiniams išimti, vartams apipavidalinti ir CNC staklėms pakrauti, nereikalaujant žmogaus pagalbos tarp užduočių. Automatiniai konvejeriai jungia liejinių stakles su apdirbimo centrais ir paviršiaus apdorojimo linijomis mūsų pastate. Realiuoju laiku dirbtiniu intelektu paremta procesų stebėjimo sistema nagrinėja įpurškimo slėgio kreives, kad rastų keistenybių, kurios gali numatyti defektus dar prieš jiems atsirandant. Šios sistemos automatiškai keičia nustatymus, užtikrindamos liejinio kokybę kelioms pamainoms be operatoriaus įsikišimo.
Tobulėjant metalurgijai, vystomi aliuminio lydiniai su geresnėmis dinaminėmis savybėmis ir liejamumu. Naujų mišinių su mažu cirkonio ir skandžio kiekiu ypač siekiama pasiekti didesnį takumą (>55 000 psi) ir puikiai tinka plonasienių konstrukcijų, tokių kaip orlaivių dalys. Dėl aplinkosaugos problemų daugiau perdirbtų medžiagų įtraukiama į aliuminio liejinius. Šiuo metu galime apdoroti žaliavas, kuriose yra iki 40 % vartotojų atliekų, nekeisdami funkcinių specifikacijų. Elektrinių transporto priemonių plėtra didina lengvų statybinių dalių ir šilumos kontrolės sistemų poreikį. Aliuminio liejiniai yra vienas iš pagrindinių pasirinkimų augančioms rinkoms - akumuliatorių korpusai, variklių korpusai ir galios elektronikos radiatoriai - dėl jų tvirtumo, gero šilumos ir šviesos laidumo, o lygiai taip pat atsinaujinančios energijos sektoriui reikia nerūdijančių elektros korpusų bei konstrukcinių rėmų.
Didelės apimties gamybai būtinos technologijos, kurios sujungia greitį, tikslumą ir ekonomiškumą dešimtys tūkstančių panašių dalių. Aukšto slėgio įpurškimas atlieka šiuos poreikius - tikslūs matavimai, mažas svoris ir trumpas ciklo laikas. Kai produkcija nedidelė, įrankių amortizacija yra pagrindinis kainos kintamasis. Investicijos į įrankius dažnai atsipirka per 25 000-100 000 vienetų. Medžiagų kainos svyruoja su rinkos kaina, tačiau pardavėjų apsidraudimas stabilizuoja kainas. Antriniai procesai, tokie kaip CNC pjovimas ir paviršiaus apdorojimas, priduria papildomų išlaidų. Statistinė procesos kontrolė stebi įpurškimo slėgį, metalo temperatūrą ir ciklo laiką, nustatant pokyčius, kol jie sukelia detalių gedimus. Koordinaciniai matavimo įrankiai tikrina matmenų tikslumą. Fluoroskopinis tikrinimas padeda nustatyti vidinį poringumą be kenksmingų bandymų. Prevencinis liejimo formos remontas leidžia sustabdyti matmenų poslinkius. Zhejiang Fudebao teikia pilnus slėgio liejimo sprendimus didelės apimties gamybai - nuo planavimo iki gatavų detalių pristatymo. Naudodamiesi IATF 16949 sertifikuotais procesais ir teikdami anglų kalbos inžinerinę pagalbą, bendradarbiaujame su pirmojo lygio automobilių tiekėjais, pramonės įrenginių gamintojais ir energetikos sektoriaus klientais Šiaurės Amerikoje ir Europoje.