TIG suvirinimas - tai suvirinimo procesas volframo elektrodu, inertinių dujų aplinkoje, dažnai argono srautu, kurio tikslas yra kurti itin kokybiškas siūles ir užtikrinti ilgaamžišką jungtį net siaurose ar sudėtingose konstrukcijose. Šiame straipsnyje aptariamos pagrindinės TIG suvirinimo ypatybės, naudotos medžiagos, įranga, procesų niuansai ir praktiniai patarimai.
Kas yra TIG suvirinimas ir kaip jis veikia
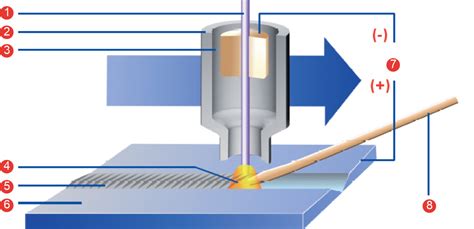
TIG procesas formuoja lanką tarp volframinio elektrodu ir suvirinamos detalės, o apsauginės inertinės dujos (dažniausiai argonas) apsaugo lanką bei formuojamą siūlę nuo aplinkos oro požymių. Lankas lydosi tik apdorojamose vietose, o pats elektrodas nesilydo, todėl gaunamos kruopščiai apdirbtos siūlės. Prie to prisideda pridėtinė viela, kuri gali būti tiekiama iš šalies į suvirinimo vonelę, naudojama tik kai reikia papildomo metalo užpildymo.
Volframiniai elektrodai ir jų pasirinkimas
Nelydusis volframinis elektrodas dažnai yra matuojamas diametru: 1,6 mm tinka pastoviai srovei iki 150 A, o 2,4 mm - iki 250 A. Užgalasta elektrodą reikia taip, kad galas būtų apie 1,5 karto mažesnis už skersmenį. Jei elektrodas liečiasi su gaminiu, jį reikalinga užgalasti iš naujo. Volframo elektrodas yra trapus ir reikalauja tinkamos priežiūros: tikslus nustatymas, šlifavimas ir tinkamos rūšies pasirinkimas yra svarbūs veiksniai užtikrinant stabilų lanko uždegimą ir kokybišką siūlę.
Apsauginės dujos ir jų vaidmuo
Inertinės dujos, dažniausiai argonas, užtikrina apsaugą lankui, vonelės ir šaknies siūlės nuo oro oksidacijos. Dujų srauto rekomendacijos - apie 8-15 litrų per minutę, tačiau konkretūs skaičiai priklauso nuo srovės dydžio ir degiklio tūtos. Helis ar jų mišiniai gali būti naudojami kai reikia į virinimą įterpti didesnį įvirinimo gylį ar įsigyti tam tikrų apsaugos savybių.
Medžiagos, kurias galima suvirinti TIG metodu
TIG suvirinimas tinka plačiam medžiagų spektrui, įskaitant nerūdijantį plieną, aliuminį, titaną, nikelį ir jų lydinius. Nerūdijantis plienas dažnai suvirinamas be užpildo, o aliuminis ir jo lydiniai reikalauja ypatingos priežiūros dėl oksidų paviršiaus ypatumų. Aluminio suvirinimas dažnai atliekamas naudojant AC (kintamą) srovę, kuri efektyviau valo oksidus ir užtikrina gilų įvirinimą, o kai kuriais atvejais taikomas sinusinės AC TIG metodas su aukšto dažnio uždegimu.
AC ir DC TIG: kada ką naudoti
DC TIG dažnai taikomas nerūdijančiam plienui, varžams ir kitoms medžiagoms, kai reikalingas stabilus lanko uždegimas. AC TIG dažnai rekomenduojamas aliuminiui ir magnio lydiniams dėl oksido plėvelės pašalinimo. Inverteriniai AC šaltiniai leidžia naudoti užgaląstus elektrodus, pagerinti oksido valymo savybes ir užtikrinti gerą įvirinimo gylį be dažnų pakartotinių užsidegimų.
Degiklio konstrukcija ir dujų tiekimas
Degiklio dalys skiriasi priklausomai nuo srovės dydžio: volframo elektrodų skersmenys, dujų tūtų ar lęšių pasirinkimas, elektrodų laikiklių ir korpusų variantai. Dujų lęšiai ir tūtos padeda pagerinti apsaugą, užtikrina stabilų dujų srautą ir aiškią matomumą virinimo vonelėje. Dujų lęšiai turi būti didesni už elektrodą, kad užtikrintų tolygų dujų padengimą ir išvengtų sūkurių Avastinėje erdvėje.
Aliuminio AC TIG su moderniais šaltiniais
AC TIG inverteriniai šaltiniai leidžia naudoti užgaląstus elektrodus, pagerinti oksido pašalinimą ir gilų įvirinimą. AC balanso reguliavimas ir tarpinė tarp sinusinės ir stačiakampės srovės forma pagerina suvirinimo kokybę. Taip pat svarbu, kad oksidų valymas vyksta 1,0-3,0 mm nuo siūlės krašto, o iškirčiai gali būti palaikomi naudojant tam tikrus AlMg lydinius arba jų derinius.
Darbo aplinka ir įgūdžiai
TIG suvirinimas suteikia puikų matomumą virinimo zonai, procesas vyksta praktiškai be purslų, o siūlės estetiškumas dažnai yra prioritetas. Tačiau šis metodas reikalauja didesnių įgūdžių bei kruopštaus ruošimo, nes teršalai ar nešvarumai gali stipriai paveikti kokybę. Lankui ir suvirinimo vonelėje būtina nuolatinė apsauga, o užpildas gali būti tiek rankinis, tiek mechanizuotas.
Praktiški patarimai virinant TIG
- Prieš pradedant, kruopščiai paruoškite ruošinius: nuvalykite riebalus, apnašas ir oksidus.
- Pasirinkite tinkamą elektrodą pagal srovės dydį ir medžiagą.
- NC tinkamam įvirinimo giliu įvirinimu, rekomenduojama naudoti AC TIG aliuminiui su tinkamu balansu.
- Naudokite dujų srautą 8-15 l/min arba pagal degiklio tipą ir medžiagą.
- Nedidinkite per daug lanksčiojo gnybojo ar įsiveržimų; laikykitės tinkamos užpildo dalies technikos.
Garsūs pritaikymo pavyzdžiai
TIG suvirinimas ypač naudingas ten, kur reikalinga aukšta siūlės kokybė ir estetinis išvaizdos lygis: oro erdvėse, aviacijoje, automobilių pramonėje, medicinos įrangoje, slėginiuose induose ir kitose srityse, kuriose svarbus detalių kokybė. Ši technologija dažnai naudojama kurti grynas siūlės jungtis ir dirbti su plonaisiais detalėmis.
Privalumai ir trūkumai
TIG suvirinimas pasižymi aukšta kokybe, švara, minimalia dulkėmis ir puikiu matomumu. Tačiau jis yra lėtesnis už MIG/MAG, reikalauja daugiau įgūdžių ir gali būti jautrus paviršiaus užterštumui. Taip pat įranga dažnai kainuoja daugiau, o volframo elektrodų priežiūra yra būtina.
TIG suvirinimo pradžiamokslis // Pagrindai per mažiau nei 15 MIN.!
Į ką atkreipti dėmesį renkantis metodą
Renkant TIG ar MIG/MAG, reikia įvertinti medžiagą, storį, taip pat reikalingą tikslumą ir siūlės išvaizdą. TIG dažnai pasirenkamas kai būtina aukšta kokybė, siauras lankas ir minimalus purslas, o MIG - kai prioritetas yra greitis ir didelė produkcija.
| Medžiaga | TIG ar MIG naudojimas | Pagrindinės ypatybės |
|---|---|---|
| Nerūdijantis plienas | TIG/DC | Aukšta korozijos atsparumo siūlė, švara |
| Aliuminis | TIG/AC | Oksido pašalinimas, gilus įvirinimas |
| Titanas | TIG | Mažos tolerancijos detalės, aukšta mechaninė kokybė |
Specialūs paminėjimai aliuminio suvirinimui
Aliuminio oksidas turi būti pašalintas dėl oksidų plėvelės, DC TIG lankas negali jos dyla. AC TIG naudojimas su balansu ir inverteriniais šaltiniais padeda užtikrinti efektyvų oksido pašalinimą ir gerą įvirinimo gylį. Dujų lęšiai ir tūtos padeda užtikrinti stabilų dujų srautą ir gerą matomumą virinimo vietoje.