Medienos pjovimo teorijos ir įrankių konstrukcijos sudaro pagrindą moderniai medienos mechaninei inžinerijai. Šiame straipsnyje jungiamas istorinis kontekstas, pagrindiniai pjovimo principai, įrankių elementai bei praktinės nuorodos į jų paskirtį skirtingose medienos apdirbimo operacijose.
1. Medienos ir medienos medžiagų pjovimas: pagrindai
Medienos pjovimas yra vienas iš pagrindinių mechaninės medienos technologijos procesų, iš medienos žaliavos gaunant norimos formos gaminius. Pjaunant medieną suardomi ryšiai tarp medžiagos dalelių pagal paviršių ir kryptį, o apdirbamas objektas padalijamas į kelias dalis. Drožlė gali vykti susidaryti arba nesusidaryti.
Istorijoje pjovimo teorijos vystėsi nuo rankų darbo iki mechanizuotų įrankių; atsirado pirma išsami mokslinė bazė, kurioje braižomi pjovimo režimų skaičiavimo keliai bei jėgų pasiskirstymas. I. Time‘o, P. Afanasjevo ir S. Voskresenskio darbai formavo ankstyvąjį mechaninį-matematinį pjovimo procesų aiškinimą, o vėliau Deševojus, Liubčenka bei Beršadskis išplėtė šias koncepcijas į išsamias teorines sistemas, apimančias tiek kontaktines pjoviklio zonas, tiek jėgas, veikiančias priekinį ir užpakalinį pjoviklio paviršius.
Nuo XX a. pabaigos kurta fizikinės pjovimo teorijos buvo skiriama į kelias kryptis: fizikinė, technologinė ir inžinerinė. Fizikinė teorija tiria paviršiaus deformacijas, slydimą, trintį ir ląstelių/molekulių lygmenis; inžinerinės technologijos siekia sukurti analitinius metodus, jungiančius įrankių konstrukcijas ir pjovimo režimus su praktiniais skaičiavimais. Bendra problema - sukurti vieningą skaičiavimo metodiką, apimantį visų pjovimo veiksnių įtaką rezultatams.
Prieš pradedant plačiau apie įrankius, svarbu pabrėžti, jog pjovimo procesas gali būti apibūdinamas kaip kompleksinis reiškinių visumas: ląstelių lygmens pokyčiai, medienos atsparumo pjovimui charakteristikos ir įvairių pjovimo režimų įvairovė, įtakojančių drožlių formavimą, apdirbimo kokybę ir energijos suvartojimą.
2. Pagrindiniai įrankiai ir jų veikimo principai
Medienos pjovimo įrankiai apima frezas, pjūklus, grąžtus, stakles ir kitus prietaisus. Tai yra esminiai įrankiai, leidžiantys medieną atskirti, formuoti ir paruošti galutiniam naudojimui. Anksčiau rankinis uždavinys dabar dažnai atliekamas automatizuotomis linijomis su integruotomis skanerinėmis sistemomis, kurios atpažįsta defektines vietas ir perduoda informaciją į valdymo bloką. Tokia linija gali atlikti daugiau nei 40 pjūvių per minutę ir pasiekti apie 100 m/min stūmos greitį.
Medienos pjovimo įrankiai skirstomi į keletą pagrindinių grupių:
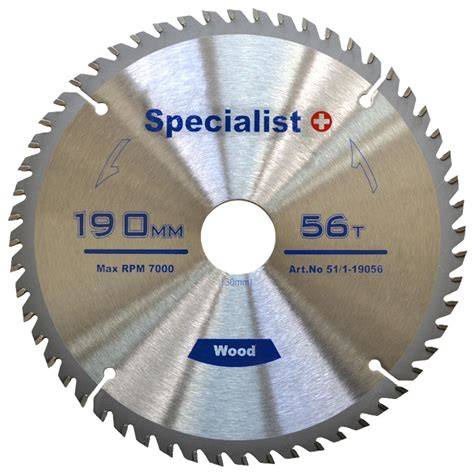
- pjūklai (diskiniai, juostiniai, stakliniai) - skirti tiesiam ir kontūriniam pjovimui;
- frezos - formavimui, griovelių ir profilių kūrimui;
- grąžtai - skyles įvairių skersmenų gręžimui;
- šlifuokliai ir kiti šlifavimo įrankiai - paviršiaus finishingui;
- specializuotos staklės - tekinimo, ilginimo ir pan. veiksniams atlikti.
Freza - vienas iš kertinių įrankių, nes ji gali būti naudojama tiek metalo, tiek medžio apdirbimui, tačiau jų išėmimo principai skiriasi. Medžio frezavimas vyksta su skirtingo skersmens ir formos antgaliais, kurie kuria kontūrus, griovelius, ornamentus ar sudėtingas formas. Frezavimo staklių tipai apima sujungimo, obliavimo, stalinius ir stakles su CNC valdymu, kuriose įrankio trajektorija tiksliai programuojama ir atkuriama.
Aušinimo ir tepimo sistemos dažnai integruojamos į metalo frezavimo įrangą, bet jos taip pat svarbios ir medienos frezavime siekiant sumažinti drožlių kaitimą, pagerinti paviršiaus kokybę ir ilgesnį įrankio tarnavimo laiką. Skirtumai atsiranda dėl skirtingų medžiagų atsparumo ir terminių savybių, tad naudotojas turi atsižvelgti į grįžtamuosius poveikius medienos savybėms, tokioms kaip minkštimas, mazgų buvimas ir grūdai.
Medienos frezavimo įranga apima skirtingų tipų stakles: stalinės, juostinės bei stalinių pjūklų platformos, maršrutizatoriai kraštų ir profilių formavimui bei medienos drožybai. Skirtumas tarp profesionalių ir mėgėjiškų sistemų - našumas, patikimumas ir galimybės atlikti kelių funkcijų operacijas vienu metu. Universalios arba kombinuotos staklės leidžia atlikti kelių tipų operacijas viename įrenginyje, tačiau dažnai jų našumas nėra toks aukštas kaip konkrečiai vienai funkcijai skirtų staklių.
3. Medienos pjovimo įrankių parametrai ir kokybės užtikrinimas
Pjovimo jėgų ir apdirbimo kokybės priklausomybė nuo procesą veikiančių veiksnių - esminiai aspektai inžineriniams skaičiavimams. Įrankio kampiniai parametrai, nupjaunamo sluoksnio charakteristikos ir drožlių susidarymo dėsningumai lemia galutinio paviršiaus geometriją. Pjovimo režimų optimizavimas - tai derinimas tarp technologinių ir ekonominių aspektų, atsižvelgiant į medienos rūšį, jos drėgmę ir tikslą.
Įrankių geometrija (pavyzdžiui, pjovimo briaunos kampai, kampiniai parametrai) daro tiesioginį poveikį drožlių formavimui, paviršiaus kokybei ir jėgų dydžiams pjovimo proceso metu. Taip pat svarbu, kad drožlės būtų valdomos ir nukreiptos taip, kad būtų užtikrintas aukštas paviršiaus kokybės lygis be įtrūkimų ar skaldymo.
Įrankių konstrukcijos ir jų komponentai apima pjovimo ir galinės frezos dalis, aušinimo sistemas bei drožlių pašalinimo įrangą. Teoriniai ir praktiniai tyrimai rodo, jog tinkamas įrankių parinkimas, kartu su atitinkamais frezavimo parametrais, gali ženkliai pagerinti kokybę ir produktyvumą.
4. Pagrindiniai pjovimo režimų praktikoje
Medienos pjovimas vyksta įvairiais būdais: gateriniais pjūkais, juostiniais pjūklais, frezavimu, tekinimu, gręžimu ir šlifavimu. Kiekvienas procesas turi specifinę kinematiką ir geometriją, kuri įtakoja nupjaunamo sluoksnio storį ir drožlių kokybę. Pavyzdžiui, ilginis pjovimas diskiniais pjūklais, skersinis pjovimas ir frezavimas parodo skirtingas poveikio sritis ir atskirų atvejų parametrus.
Tarpdančių pripildymo pjuvenomis sąlygos, prapjovos sienelių kokybė, geometrija ir nupjaunamo sluoksnio charakteristikos - tai detalės, kuriuos reikia modeliuoti, prognozuoti ir valdyti norint užtikrinti stabilų proceso rezultatas. Pjovimo galios ir veikiančių jėgų skaičiavimai taikomi visose pagrindinėse pjovimo operacijose: plokščiojo, skersinio, išilginio bei karkasinio pjovimo atvejais.
5. Medienos ir medienos medžiagų šlifavimas, drožlės ir gamybiniai procesai
Drožlės gali būti gaminamos kaip produkto dalis arba kaip atliekamas procesas, priklausomai nuo norimos kokybės ir galutinio produkto. Lukštenimo procesas, drožlių laužtuvų naudojimas ir drožlių formavimo parametrai nulemia galutinio paviršiaus savybes bei gaminio vertės kokybę. Drožlės gali būti naudojamos kaip atskira gamybos linija arba kaip papildomas procesas peršlifuojant plokštumas ar formuojant plokštes.
Šlifavimas - svarbi paskutinė lygtis, siekiant pašalinti smulkias dėmes ir užtikrinti aukštą paviršiaus kokybę. Yra įvairių šlifavimo staklių tipų: juostinės, diskinės, būgninės, kurios atlieka skirtingas šlifavimo operacijas ir prisideda prie galutinės paviršiaus kokybės bei tekstūros.
6. Medžio apdirbimo staklės: tipai ir jų paskirtis
Medžio apdirbimo staklės yra būtinos tiek profesionaliems staliams, tiek mėgėjams, kad būtų galima tiksliai ir efektyviai apdirbti medieną. Pagrindinės staklių grupės:
- Pjovimo staklės: diskinei ir juostinei pjovimo veiklai;
- Obliavimo staklės: lentos paviršiaus išlyginimui ir šerpetų šalinimui;
- Gręžimo staklės: tiksliai išgręžti skyles skirtingų skersmenų;
- Frezavimo staklės: profilių, griovelių ir sudėtingų formų išdrožimui;
- Tekinimo staklės: cilindrinių paviršių formavimui;
- Šlifavimo staklės: paviršiaus šlifavimui ir paruošimui dažymui;
- Specializuotos staklės: skirtos unikaliai užduočiai atlikti; kombinuotos staklės - keli procesai vienoje sistemoje.
Staklių pasirinkimas priklauso nuo darbo pobūdžio, projekto dydžio, tikslumo reikalavimų ir biudžeto. Kombinuotos sistemos suteikia lankstumą, tačiau gali būti mažiau produktyvios ir reikalauti papildomo laiko perskirsčiant įrengimą. Tačiau profesionalams dažnai verta naudoti atskiras, specializuotas stakles siekiant didesnio našumo ir tikslumo.
7. Bildernės: infografika ir vizualizacijos
8. Pavyzdiniai technologiniai procesai
Metalo frezavimas ir medienos frezavimas skiriasi ne tik medžiaga, bet ir tikslų įgyvendinimo požiūriu. Metalo frezavimas dažnai reikalauja ypatingo tikslumo, pažangių CNC programų, aušinimo sistemų ir kruopštaus įrankių parinkimo. Medienos frezavimas daugiau priklauso nuo grūdų struktūros, mazgų buvimo, drėgmės ir darinių dydžio. Abu procesai - glaudžiai susiję su pjovimo jėgomis, geometrija ir paviršiaus kokybe, tačiau jų techniniai iššūkiai skiriasi.
Praktinėje dalyje, staklės naudojamos šiems pagrindiniams tikslams: pjauti, obliuoti, frezuoti, gręžti, šlifuoti ir formuoti. Kiekviena operacija turi savo specifinį įrankio tipą, norimą paviršiaus tekstūrą ir galutinio gaminio charakteristikas. Saugumas yra esminis, todėl būtina naudoti apsaugos priemones, periodiškai tikrinti įrankius ir staklių veikimą, bei užtikrinti saugumą darbo metu.
9. Iššūkiai ir rezervai praktikoje
Medžio grūdų raštas, mazgai ir šakų vietos kelia pagrindinius iššūkius frezavimo procese: jie keičia atsparumą pjovimui, gali sukelti drožlių dydžio pokyčius, plyšimą ar paviršiaus netolygumą. Skilimo ir skeveldros kontrolė reikalauja tinkamo įrankio tipo, pjovimo metodo ir padavimo greičio pasirinkimo.
Medienos apdirbimo staklių kokybė ir našumas priklauso nuo tinkamo staklių pasirinkimo, patikimo saugumo, reikiamos techninės priežiūros ir biudžeto. Biudžetas turi būti atitinkamas: patikimos, kokybiškos staklės dažnai suteikia ilgesnį tarnavimo laiką ir mažesnes remonto išlaidas.
10. Santrauka
Medienos pjovimo teorija apima įrankių fiziką, jų konstrukcijas, kinematiką ir jėgų pasiskirstymą pjovimo proceso metu. Įrankiai - pjūklai, frezos, grąžtai, šlifuokliai - turi būti tinkamai parinkti pagal medienos rūšį, drėgmę ir norimą paviršiaus kokybę. Medžio apdirbimo staklių pasirinkimas priklauso nuo darbo pobūdžio, tikslumo reikalavimų ir biudžeto. Inžineriniai skaičiavimai ir technologiniai sprendimai leidžia derinti efektyvumą su kokybe bei užtikrinti saugumą darbo vietoje.
tags: #teorijos #aprasyti #ivairius #medienos #apdirbimo #irankius