Tekinimo staklių ausinimo vamzdelio konstrukcija ir jo priežiūra yra kritiškai svarbūs komponentai, užtikrinantys sklandų šio įrenginio darbą. Kruopštus montavimas, teisingos medžiagos pasirinkimas bei išsami priežiūra leidžia pasiekti aukštą tikslumą, patikimumą ir ilgaamžiškumą visose taikymo srityse - nuo medicinos ir kosmoso iki automobilių pramonės.
Pasiruošimas montavimui ir įrankių paruošimas
Mašiną reikia pakelti ir pastatyti naudojant tam skirtus gamintojo kėlimo įrankius. Kiti metodai neleidžiami. Staklės turi būti sumontuotos ant tvirto pagrindo, toliau nuo vibracijos šaltinių; vengti tiesioginių saulės spindulių ir šilumos spinduliuotės; padėkite jį sausoje vietoje, vengdami drėgmės ir oro srauto. Prieš CNC staklių atvykimą, naudotojas turi paruošti montavimą pagal gamintojo pateiktą staklių pagrindo brėžinį. Išpakavus stakles, pirmiausia reikia surasti įvairius dokumentus ir medžiagas, įskaitant staklių pakavimo sąrašą, ir patikrinti, ar kiekvienoje pakuotės dėžėje esančios dalys atitinka pakavimo sąrašą. Prieš surenkant skirtingas staklės dalis, svarbu pašalinti antikorozinius dažus nuo montavimo jungiamųjų paviršių, kruopščiai nuvalyti kiekvieno komponento paviršių.
Staklių montavimas ir tikslumo užtikrinimas
Staklės turi būti dedamos ant pamato ir išlygintos laisvoje būsenoje. Tada tolygiai priveržkite inkaro varžtus. Įprastoms staklėms lygio rodmuo neturi viršyti 0,04/1000 mm; didelio tikslumo staklių lygio rodmuo neturi viršyti 0,02/1000 mm. Montavimo tikslumo matavimai turi būti atliekami esant pastoviai temperatūrai, o prieš naudojant matavimo įrankius reikia leisti pasiekti nustatytą temperatūrą. Prijungiant kabelius ir vamzdynus, imkitės atsargumo priemonių, užtikrinant patikimą kontaktą, sandarumą ir tvarkingą išvaizdą. Po montavimo būtina įjungti ir paleisti centro valymo ir tepimo sistemas, kad visos tepimo vietos ir alyvos kanalai būtų užpildyti tepimo alyva.
CNC tekinimas: technologiniai pagrindai
CNC tekinimas yra efektyvus apdorojimo būdas, pašalinantis papildomą medžiagą nuo verpimo ruošinių. CNC tekinimas užtikrina išskirtinį tikslumą ir patikimumą medicinos, kosmoso ir automobilių pramonėje. Tai atimamasis gamybos procesas, kuriame naudojamos iš anksto užprogramuotos kompiuterio instrukcijos, kad valdyti santiginį judesių tarp besisukančio ruošinio ir pjovimo įrankio. Medžiagos strypas (dažniausiai ašies simetriškas) pritvirtinamas prie įrankio ir sukamas dideliu greičiu. Pasirinkite tinkamą žaliavą (pvz., plieną, aliuminį, varį ir kt.) pagal užsakymą arba gamybos planą. Programos modeliavimas ir derinimas - prieš faktinį apdorojimą sumodeliuokite programos veikimą programinėje įrangoje.
Įrankių montavimas ir veikimo principai
1. Tipiškiausias tekinimo veiksmas yra išorinis tekinimas. 2-9 punktai iliustruoja darbus, tokius kaip atskyrimas, sriegimas, gręžimas ir kiti. Grįžtant prie pagrindinių parametrų: pjovimo greitis, pastūmą, pjovimo gylis, suklio greitis, pjovimo jėga ir pjovimo skystis - šie veiksniai turi didelę įtaką įrankio tarnavimui ir proceso stabilumui. Grubus tekinimas (didelis medžiagos pašalinimas) ir apdailos tekinimas (tikslus paviršiaus formavimas) - abu būtini, siekiant tikslumo ir paviršiaus kokybės.
Įrankių keitiklio valdymas ir staklių centrai
Įrankių keitiklio valdymas apima įrankių keitimą automatiškai, naudojant programinę įrangą, pvz., G28 Y0 Z0 arba G30 Y0 Z0. Įrankių pakrovimo ir iškrovimo manipuliatoriaus padėtis reguliuojama, o jai netikslumų - koreguojami keli parametrai CNC sistemoje. CNC staklių centrams montavimo metu reikia įdiegtų laikiklių svorių ir tiksliai sureguliuoti stalo pozicijas. APC keitimo stalų atveju reikia užtikrinti sklandų, patikimą ir tikslų keitimą. Pasiekus tikslumą, priveržiami atitinkami varžtai.
Bandymai ir patikra: nuo bandomojo paleidimo iki priėmimo
Staklių bandomasis paleidimas apima kruopštų tikslumo patikrinimą, kurį atlieka priėmimo komanda. Prieš išsamų CNC staklių patikrinimą verta įvertinti spintelės išvaizdą, kabelių ir jungčių sandarumą, servovariklio korpusą bei kitus komponentus. Patikrinamos staklių NC funkcijos, veleno, maitinimo ir automatinės įrankių keitimo sistemos veiksnumas. Įrenginių triukšmas tuščiąja eiga neturi viršyti 80 dB, o SOP: tepimo įranga, aušintuvai ir oro-skysčių įranga turi būti patikrinti ir patvirtinti. Tvirtinimo tikslumą rodo linijinius ir sukamojo judesio pozicijų tikslumas bei grąžinimo į atskaitos tašką patikimumas. Patikrinama ir pjovimo tikslumas - gręžimo, frezavimo ir kiti apdirbimo etapų tikslumai, įskaitant skersmenų tikslumą ir jų lygiavertę kokybę.
Turinio santrauka: technologijų ir procedūrų derinimas
Skaitmeninio valdymo (CNC) tekinimas - pagrindinis metodas, leidžiantis preciziškai atlikti sudėtingas operacijas su įvairiomis medžiagomis. CNC staklės teikia didelį automatizavimą, leidžiančios keisti įrankius, valdyti greičius ir judesius, o tuo pačiu sumažinti energijos suvartojimą ir įrankių dėvėjimą. Pagrindinės priemonės - tarkime, suklio greitis, judėjimo greitis, įrankio tokios charakteristikos kaip gylis, jėga, skystis, ir pan. Šios savybės kartu su aukštos kokybės pjovimo skysčiais užtikrina švarų, tikslų ir patikimą apdirbimą.
Priežiūra, valymas ir kiti svarbūs aspektai
Prieš bandant paleisti stakles, būtina išvalyti visą mašiną: naudokite medvilninį arba šilkinį audinį su valymo priemone; nenaudokite medvilninių verpalų ar marlės. Kruopščiai nuvalykite anti-rūdžių dangas ant kreipiamųjų bėgių ir apdirbtų paviršių. Įjungiant centralizuotą tepimo sistemą, tepalą būtina įsigyti ir užpildyti atitinkamomis vietomis. Taip pat svarbu užtikrinti teisingą aušinimo skysčių tiekimą per įrankius, kad būtų išlaikomas žemas temperatūros lygis ir užtikrintas drožlių valdymas.
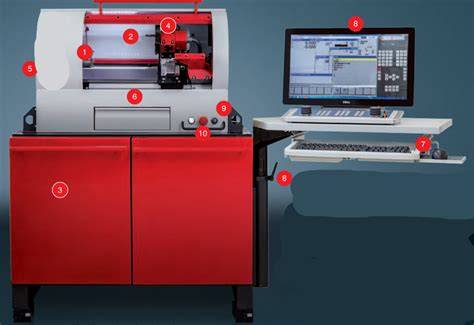
Techniniai žodžiai ir jų paaiškinimai
- Pjovimo skystis - aušinimo skystis ir tepalas, skirtas metalo apdirbimo procesams; įvairių tipų skysčiai, įskaitant emulsijas ir purkštuvus.
- Pjovimo greitis - kaip greitai ruošinys juda prieš įrankį; didelis greitis didina susidėvėjimą.
- Rankinis padavimas - naudojamas mažam ašių judesiui atlikti bandymams.
- Atskaitos taškas - nurodo programos atskaitos poziciją tolesniam apdorojimui.
Video įtrauktis
Norėdami geriau įsivaizduoti CNC staklių įrangos diegimą ir bandymus po montavimo, žiūrėkite išsamų vadovavimo video:
CNC Machining - 3, 4 & 5th Axis? Explained
Įtraukta lentelė: pagrindiniai šaltiniai ir procesai
| Procesas | Esminiai punktai | TP/SM kategorija |
|---|---|---|
| Montavimas | Pamatai, lygis, valdymo kabeliai, vamzdynai, atsakingi darbai | Įrengimo etapas |
| Tepimas | Centralizuota sistema, tepimo taškai, alyva | Priežiūra |
| Ačiū pelių bandymas | Tikslumo matavimai, judesių patikra, paleidimo bandymas | Bandymas |