Stiklo pluoštas yra unikali medžiaga, kuri integruoja metalurgiją, mašinas, polimerines medžiagas ir inžineriją, taip pat šiluminę inžineriją, chemijos pramonę, tekstilę, automatinį valdymą ir kitas pramonines technologijas. Jis buvo pradžioje naudojamas kariniuose gaminiuose, o vėliau plėtojant tarptautinį verslą kai kurios šalys įvedė eksporto ribojimus, todėl kai kurios šalys ėmė vykdyti nepriklausomus tyrimus ir plėtrą stiklo pluošto technologijose. Šioje tikslinėje apžvalgoje apžvelgiami žaliavų pasirinkimas, šilumos ir lydymo procesai, pluošto formavimo metodai, dervų dengimas, apdorojimo būdai, taip pat stiklo pluošto pramonės plėtros tendencijos ir ateities perspektyvos.
1. Žaliavų ir sudėties pagrindai
Tekstilės klasės stiklo pluoštas gaminamas tirpstant kvarco smėlį, kur pagrindinis komponentas yra SiO2 (35), natūralioje kvarco uolienoje, be to įtraukiami papildomi priedai: Al2O3, CaO, MgO ir kt. SiO2 kaitinamas iki aukštų temperatūrų ir virs kristalais, todėl stiklas formuojamas kaip amorfinė medžiaga, kai greitai aušinamas. Priešingai - jei SiO2 kristalizuojasi, susidaro kvarcas. Todėl temperatūros ir aušinimo greitis yra esminiai stiklo struktūrai nulemiantys veiksniai. Karščio ir aušinimo režimai ir toliau yra pagrindinės šių dienų stiklo pluošto gamybos veikimo gairės.
Nuo šio pagrindo priklauso pluošto savybės: mechaninis stiprumas, atsparumas korozijai ir šiluminė izoliacija. Tokios savybės yra labai priklausomos nuo sudėties: pavyzdžiui, E-stiklas, S-stiklas, C-stiklas, R-stiklas, AR stiklas ir kt. Elementai, tokie kaip SiO2, Al2O3, MgO, B2O3, CaO, Na2O, daro įtaką lydymosi temperatūrai, šarmo atsparumui, dielektrinėms savybėms ir kitoms charakteristikoms. Tirpimo proceso metu pasirenkamos konkrečios formulės, atsižvelgiant į norimą medžiagos tobulinimą.
2. Pagrindiniai stiklo pluošto gamybos procesai
2.1 Baseino krosnies tempimo metodas
Šiuo metodu žaliavos įkaitinamos baseino krosnyje iki ~1400 °C, tada tirpsta ir išlydytas stiklas perlangai į formuojančias sistemas. Išlydytas stiklas pamažu ištraukiamas per specialias angas į pluošto sruogas, kurios vėliau vyniojamos į siūlus ir toliau formuojamos į gijas. Dauguma šio metodo pluoštų gaunami dideliu našumu ir geru stabilumu, todėl šis metodas dominuoja pasaulyje, įskaitant mūsų šalies lyderių požiūriu apie 94% visos stiklo pluošto gamybos (pagal vietinę statistiką).
Likusi dalis gali būti gaminama netiesioginiu tirpimu (pirmasis variantas), kai išlydytas stiklas pjaustomas, suvyniojamas į marmurą ir toliau naudojamas pluošto formavimui per kitus etapus. Marmuras palengvina vizualinį stiklo priemaišų patikrinimą ir užtikrina nuoseklumą produkte. Tiesioginis tirpimas leidžia išlygintam stiklu iš karto patekti į pluošto formavimo įrangą, sutaupant etapų.
2.2 Tiglio vielos tempimo (Velta) metodas
Tiglio vielos tempimo būdas naudoja mažesnį įrangos mastą (150-200 t/metus), reikalauja mažesnės investicijos, tačiau atliekant du kartus formavimo etapą, energijos sąnaudos ir užteršimas gali būti didesni. Šio metodo pluoštai dažnai naudojami sumažintiems apimtims - dėl to jis dažnai išstumiamas iš pagrindinio rinkos srauto, paliekant baseino krosnių tempimo techniką kaip pagrindinę ir stabilią, didelio masto gamybos liniją.
2.3 Kiti gamybos įrenginiai ir įrankiai
Purškikliai, įvorės, purkštukai, pluošto rišimo ir išdėstymo įranga, kaitinimo bloko valdikliai, vandens purkštuvai ir kitos susijusios detalės yra būtinos norint užtikrinti pluošto skersmenų tikslumą, pluošto kokybę ir susijusių gijų standumą. Purkštukų skersmenys ir jų dizainas lemia pluošto skersmenį bei vieno šervo skaičių. Pavyzdžiui 4 000 purkštukų įvorė gali būti naudojama vienam rišamajam gaminiui arba keturiems riksmams, priklausomai nuo konfigūracijos. Korpusas taip pat kontroliuoja pluošto kiemus ir našumą.
3. Dervos dengimo ir pluošto apdorojimo etapai
Po pluošto formavimo dažnai taikomos kitos dervos dengimo operacijos, kad būtų užtikrintas atsparumas, sukibimas su derva ir platesnės taikymo galimybės. Dervos dengimas padeda perduoti apkrovą iš pluošto į matricą, o pluošto orientacija lemia kompozito našumą. Vienakrypčiai pluoštai suteikia didelį stiprumą vienoje kryptimi, o austi audiniai gali būti tvirtesni keliomis kryptimis. Taip pat yra svarbu reguliuoti pluošto ir dervos santykį, nes per daug dervos gali padidinti svorį ir sumažinti standumą, o per mažas dervos kiekis gali sukelti sausą pluoštą, tuštumas ir prastesnį laminato atsparumą.
4. Standartiniai stiklo pluošto gaminiai ir jų taikymas
Stiklo pluoštas dažniausiai naudojamas GRP („stiklo pluoštu sustiprintas plastikas“), kur pluoštas veikia kaip sutvirtinimo medžiaga, o derva - kaip matrica. FRP rinka dominuoja stiklo pluošto produktų portfeliuose: apie 70-75% gaminių dalies, po to - stiklo pluošto tekstilės gaminiai ir kiti mažesni segmentai. FRP skirstomas į FRTP (stiklo pluoštu armuotą termoplastiką) ir FRP (stiklo pluoštu sustiprintą plastmą, dažnai vadinamą FRP kaip platesni terminu). Taip pat unikalią reikšmę turi pultruduoti pluoštai, vyniojami pluoštai, SMC/BMC liejimai, skysto liejimo gaminiai ir kiti technologiniai sprendimai.
Taikymo sritys yra platus: automobiliai, statyba, elektronika, vamzdynai, chemijos pramonė, aplinkos apsauga. Stiklo pluoštas taip pat pagerina energijos efektyvumą ir sumažina svorį, todėl platus naudojimas 5G sistemose, vėjo jėgainių mentėse, laivų konstrukcijose, vietoje tradicinių metalo ar plastiko dalių. Anglies pluoštas siūlo didesnį modulį ir stiprumą, tačiau kainos ir gamybos masto ribotumai lemia didesnį stiklo pluošto naudojimą daugelyje programų, kur nereikia itin didelio modulio.
5. Tarptautinė ir nacionalinė plėtros perspektyva
Stiklo pluošto pramonė žengia į didelio masto modernizavimą, kurio tikslas - didinti našumą, mažinti energijos sąnaudas ir sumažinti anglies dioksido išmetimą. Nacionalinės strategijos skatina plėtrą didelio masto baseino krosnių linijų, pažangių technologijų diegimą, automatizavimą ir energijos taupymą. Kinijos kontekste stiklo pluošto pramonė tapo pasaulio lydere, o vietinės įmonės, sukūrusios visą tiekimo grandinę - nuo žaliavų iki įrangos - prisidėjo prie tarptautinės konkurencingumo didinimo. Eksportas į užsienio rinkas augo 2012-2019 metais, o vidinė gamyba siekė naujus rekordus, kai Kinija tapo didžiausiu stiklo pluošto gamintoju pasaulyje.
Stiklo pluošto pramonės politika skatina tolesnį žaliavų lokalizavimą, didelio masto gamybą ir pažangių technologijų diegimą. 2019 m. Nacionalinė plėtros ir reformų komitetas įtraukė stiklo pluošto technologijas į prioritetinių projektų sąrašą dėl aukšto silicio dioksido stiklo pluošto pluoštų, didelio stiprumo ir atsparumo šarmams, be to skatinamos pažangios įrangos kūrimas ir diegimas. Lietuvos stalo dalis šioje grandinėje rodo, kad šiuolaikinė stiklo pluošto pramonė išties priklauso nuo gebėjimo vykdyti tyrimus, plėtrą ir inovacijas tobulinant gamybos procesus ir įrangą.
6. Savybės ir taikymo pranašumai
Stiklo pluoštas pasižymi išskirtiniu santykiu stiprumas/svoris, atsparumu korozijai, geromis šilumos ir elektros izoliacijos savybėmis bei gera mechanine atsparumo įtempiai. Pasirinkus tinkamą pluošto tipą, dervos sistemą ir pluošto orientaciją, galima pasiekti įvairias galutines taikymo charakteristikas - nuo konstrukcinių detalių iki izoliacinių ir elektrinių komponentų. Stiklo pluoštas turi gerą dielektrinę izolaciją, o pluošto savybės gali būti keičiamos priklausomai nuo dervos tipo ir pluošto krypties.
Pramoninėje praktikoje stiklo pluošto ir anglies pluošto deriniai suteikia galimybių apjungti lengvą svorį su labai dideliu standumu. Anglies pluoštas, nors ir brangesnis, suteikia dar didesnį modulį, todėl naudojamas vėjo jėgainių mentėse, kosmoso ir aviacijos sektoriuose bei kitose srityse, kur reikalingas ypač didelis mechaninis stiprumas. Tačiau stiklo pluoštas išlieka ekonomiškai efektyviausias sprendimas didelio masto gamybai ir platesniam pramonės sektoriui.
7. Stiklo pluošto gamybos tobulinimo kryptys
- Žaliojo kūrimo principų tobulinimas: siekiama mažinti energijos suvartojimą ir CO2 išmetimus per visą gamybos ciklą, įtraukti žaliavų lokalizavimą ir naujas birias medžiagas.
- Išmanioji gamyba: automatizacija, dirbtinis intelektas ir pažangi procesų kontrolė užtikrina stabilų kokybės lygį, sumažina eksploatacijos sąnaudas.
- Pramoninės vertės kūrimas: bendradarbiavimas su aviacijos, transporto, statybos ir atsinaujinančios energijos sektoriais plėtoja naujas programas ir pritaikymo sprendimus.
- Tarptautinė lyderystė: didėjantis vietinės produkcijos dalis pasaulio rinkoje, efektyvus žaliavų tiekimas ir vystymas bešarminių/pluoštų iš pluošto gamybos linijų, siekiant užtikrinti konkurencingumą užsienio rinkose.
Globalios tendencijos rodo, kad stiklo pluoštas yra vienas iš pagrindinių ateities tęstinių sprendimų visose pramonės šakose dėl savo tvirtumo, ilgaamžiškumo, lengvumo ir energetinį efektyvumą didinančių savybių. Svarbu užtikrinti, kad vidinė plėtra ir inovacijos būtų skaidrios, aplinkai draugiškos ir ekonomiškai efektyvios.
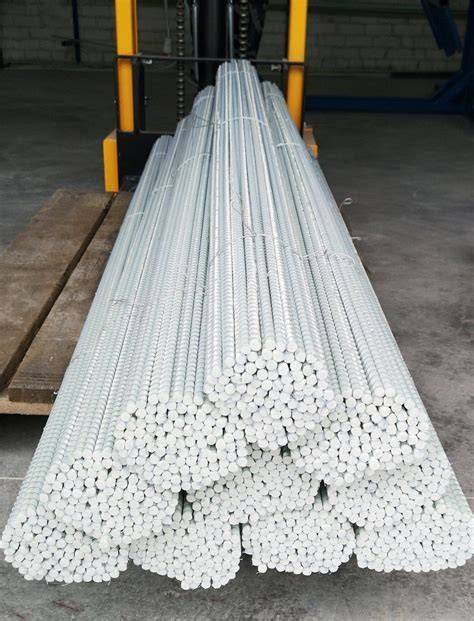
8. Pabaigos fragmentai: ką reikia žinoti apie stiklo pluošto detales?
Stiklo pluoštas ir jo detalės ar matmenų sprendimai gali būti kurtiniai pagal užsakymus, o įmonės bendradarbiaudamos su klientais kuria pritaikytas detales, atitinkančias dizaino ir funkcionalumo reikalavimus. Detalės gali būti atsparios korozijai, atsparios chemikalams ir puikiai tinka naudoti sudėtingose klimatinėse ar agresyviose aplinkose. Stiklo pluošto detalės ir anglies pluošto detalės turi skirtingus pranašumus, todėl pasirinkimas priklauso nuo specifinių energijos, atsparumo, svorio ir kainos reikalavimų. Galutinis pasirinkimas derinamas su žaliavų tiekimu, gamybos technologija, dizaino aspektais ir eksploatavimo sąlygomis.
Norėdami užsisakyti stiklo pluošto ir anglies pluošto detales arba pateikti individualų užsakymą, galite susisiekti su mumis per mūsų svetainę arba el. paštu. Mūsų komanda padės išspręsti specifinius poreikius ir pasiūlys pritaikytas detales, atitinkančias jūsų dizaino ar funkcionalumo reikalavimus.
9. Praktiniai patarimai projektavimui ir gamybai
- Pasirinkti tinkamą stiklo pluošto tipą (E, S, C, R, AR) pagal paskirtį, cheminį atsparumą ir dielektrines savybes.
- Nuosekliai suplanuoti pluošto orientaciją laminuote priklausomai nuo apkrovų krypties.
- Teisingai pasirinkti dervos sistemą (epoksidinė, vinilo esterinė ar kt.) siekiant optimalaus chemijos atsparumo ir mechaninių savybių.
- Optimaliai derinti pluošto kiekį ir dervos matriсą, kad pasiekti norimą standumą, atsparumą ir svorį.
- Naudoti patikrintą kokybės kontrolės ir sertifikavimo procesą viso gamybos ciklo metu, nuo žaliavų iki galutinio produkto.