Šiame straipsnyje apžvelgiama sandūrinio suvirinimo proceso sandara, akcentuojant paruošimą, patį suvirinimą bei parametruoti laikus ir kokybės patikrinimą. Pateikti duomenys grįsti pateiktame čia dideliame tekste esančiame turiniame penime, kuriame išsamiai aprašomi PE vamzdžių karšto lydalo suvirinimo žingsniai, įrangos pasirinkimas bei praktiniai patarimai.
1. Paruošimas suvirinimui
Paruošimai karštojo lydymo suvirinimui yra tokie: ① Ant pagrindinio rėmo uždėkite vamzdžius; ② Paruoškite pakankamai atramų, kad suvirinamas vamzdis būtų tame pačiame aukštyje kaip pagrindinio rėmo vidurio linija ir lengvai judinamas; ③ Nustatymas Nustatykite 200-230 ℃ kaitinimo plokštės temperatūrą; ④ Įjunkite suvirinimo aparato maitinimą, įjunkite kaitinimo plokštę, planavimo įrankį ir alyvos siurblio jungiklį ir bandykite.
Prieš įjungiant įrangą svarbu užtikrinti, kad vamzdžio galai būtų švarūs ir paruošti, o atramos stabilios. Paruošimo proceso metu būtina atsižvelgti į aplinkos temperatūrą ir oro sąlygas, nes jos gali keisti suvirinimo parametrų poreikius. Tuo pačiu metu būtina užtikrinti, kad vamzdžiai ir detalės būtų tam pačiu lygiu su atramomis, o podėlio laikymo sąlygos būtų stabilios.
2. Suvirinimas
Suvirinimo procesas yra toks: patikrinkite vamzdį ir išvalykite vamzdžio galą → priveržkite vamzdį → vamzdžio galą frezuokite planavimo įrankiu → patikrinkite vamzdžio galo išnirimą ir tarpą → šildykite vamzdį ir laikykitės mažiausio gofravimo aukščio → vamzdis suvirinamas ir atvėsinamas iki nurodytos laiko ribos → ištraukite vamzdį. Suvirinimo metu operatorius, norėdamas veikti, turėtų atsižvelgti į įvairius suvirinimo parametro parametrus ir, jei reikia, turėtų tinkamai sureguliuoti atsižvelgiant į oro ir aplinkos temperatūros pokyčius.
Taikant PE vamzdžių karšto lydalo suvirinimą, svarbu laikytis šio sekimo: sujungti dalis, atlikti lydymą, įstatyti ir laikyti, atvėsti, patikrinti kokybę. Vamzdžių sandūrų kokybė tiesiogiai įtakoja dujotiekio patikimumą, todėl griežtas sąsajos kokybės priėmimas yra labai svarbus inžinerinei požeminio dujotiekio projektavimo daliai.
3. Suvirinimo parametrai: temperatūra, laikas ir slėgis
PE vamzdžių karšto lydalo sandūrinio suvirinimo parametrai apima: kaitinimo plokštės temperatūrą (paprastai 210-230 °C), lydymosi laiko trukmę, suspaudimo jėgą ir coolinimo laiką. Svarbu suprasti, kad kaitinimo plokštės temperatūros indikatoriai gali būti tik kaip nuoroda, o tikroji temperatūra gali šiek tiek skirtis dėl aplinkos temperatūros ir įrangos kokybės. Užspaudimo storis turi būti ne mažesnis kaip 1/10 vamzdžio sienelės storio. Taip pat būtina užtikrinti stabilų slėgį, kol jungtis aušinama iki aplinkos temperatūros, neleidžiant atsitraukti suvirinimo įrangai.
Karštam lydalui taikomas tikslus šildymo laikas ir temperatūra lemia sandūros kokybę. Kai du karšto lydalo paviršiai atitinka suvirinimo reikalavimus, greitai išimkite kaitinimo plokštę ir užtikrinkite, kad buitinis slėgis būtų palaikomas tol, kol jungtis atvėsta iki aplinkos temperatūros.
4. PE-RT ir PE-RT II vamzdžių karšto lydalo suvirinimas
PE-RT vamzdžių karšto lydalo procesas priklauso nuo dviejų pagrindinių dalykų: (1) karšto lydalo mašinos temperatūros reguliavimas 250-260 °C, (2) vamzdžių ir jungiamųjų detalių trumpalaikis įspaudimas štampe, kai jos įstatomos. Kai lydymasis pasiekia nustatytą lygį, vamzdžiai ir jungiamosios detalės įdedami taip, kad jungtis būtų subalansuota, o tada greitai išimama jungiklio mechanizmo dėka. Tuo metu būtina užtikrinti, kad jungtis būtų pasiekusi lizdo gylį ir tuo pačiu metu nepaleisti prie šaltos aplinkos.
2) PE-RT vamzdžių karšto lydalo sandūrinio suvirinimo procesas apima dalis pasiruošimą, lyginimą ir frezavimą, užpakalinės jungties išlydymą, šildymo plokštės naudojimą ir galutinę jungties įtampos užrakto laiką. Ši procedūra reikalauja tikslumo ir nuoseklumo, atsižvelgiant į vamzdžio sienelės storį ir jungiamojo elemento dizainą. Lydymosi laikas čia paprastai priklauso nuo sienelės storio × 10 sekundžių, o užspaudimo slėgis turi būti palaikomas tol, kol jungtis taip pat atvės iki aplinkos temperatūros.
5. Užfiksavę mašinos įtaisą, patikrinkite lydymosi jungties išvaizdą
Jungties karšto lydinio žiedo aukštis ir plotis turi būti vienodi ir gražūs. Polietileno vamzdžiai yra lengvi, lengvai montuojami ir palyginti nebrangūs. Norint nutiesti tokio tipo komunikacijas, reikalingas polietileno vamzdžių suvirinimo aparatas. Tinkamas įrangos naudojimas ir darbo technologijos laikymasis leidžia gauti patikimą, beveik monolitinį ryšį, kuris tarnaus ilgus metus. Mes jums pasakysime, kaip pasirinkti tinkamą įrenginį tvirtoms ir tvirtoms jungtims formuoti. Viena iš naudingų polietileninių vamzdžių savybių yra tam tikras dizaino lankstumas. Suvirinimas leidžia išsaugoti šią savybę atskirų dujotiekio atkarpų sandūrose, o tai užtikrina vienodas charakteristikas per visą jo ilgį.
6. Suvirinimo įrangos tipai ir jų taikymas
Dažnai polietileno vamzdynų suvirinimui naudojami du pagrindiniai metodai: užpakalinė suvirinimo technologija ir elektrofuzinis (movos su šildymo spirale) metodas. Užpakalinis suvirinimas nereikalauja papildomų jungčių arba movų, o elektrofuzinis leidžia sujungti mažesnio skersmens vamzdžius. Be to, elektrinės movos naudojamos ten, kur erdvės sąlygos ribotos arba kai reikia didesnės automatizacijos. Renkantis įrangą, atsižvelgiama į vamzdyje naudojamą medžiagą, skersmenį, aplinkos sąlygas ir įrangos garantijas bei servisą.
Žinomi gamintojai siūlo platų įrangos diapazoną: GF Line, KL Line, Weld Line ir kt. Jie leidžia įjungti skirtingo skersmens vamzdžius, užtikrinti patikimumą ir atitikti stabiles sandūras. Elektrofuziniai suvirinimo aparatai su brūkšninio kodo skaitytuvu dažnai integruoti į profesionalius įrenginius, užtikrinančius automatizuotą proceso kontrolę ir kokybės užtikrinimą.
Praktiniai patarimai ir pasiruošimas darbui
- Prieš šildant, įsitikinkite, kad vamzdžiai ir jungiamosios detalės yra identiški medžiaga ir ženklinimuose, o pjūviai atlikti tiksliai statmenai.
- Naudokite centravimo spaustuvus ir stabilizavimo įrangą, kad išlaikytumėte jų ašį sujungimo metu.
- Prieš suvirinimą kruopščiai išvalykite galus nuo teršalų, drėgmės ir oksidų.
- Nustatykite tinkamą lydymosi laiką pagal sienelės storį ir laikykitės gamintojo rekomendacijų dėl temperatūrų ir slėgio.
- Po suvirinimo nelaukite, kol pradings jungtis, bet palaikykite nuolatinį spaudimą, kol atvės.
Du pagrindiniai sandūrinio suvirinimo būdai: trumpa charakteristika
- Užpakalinis suvirinimas: naudojama šildymo plokštė, dangtis ir gryno spausdinimo mechanizmas; tinka didesniems skersmenims ir lauko sąlygoms.
- Elektrofuzinis suvirinimas: mova su metaline spirale įkaista ir sujungia vamzdžių galus; galima naudoti mažesniems sienelės storio vamzdžiams; integruoti įrangą su brūkšniniu kodu ir automatika.
Šioje dalyje aprašytas sandūrinio suvirinimo procesas atspindi PEs techninius ypatumus dirbant su įvairiais skersmenimis ir sienelių storiais. Teisingai atliktos procedūros užtikrina patikimą jungtį, kuri tarnaus ilgai ir užtikrins aplinkos saugumą.
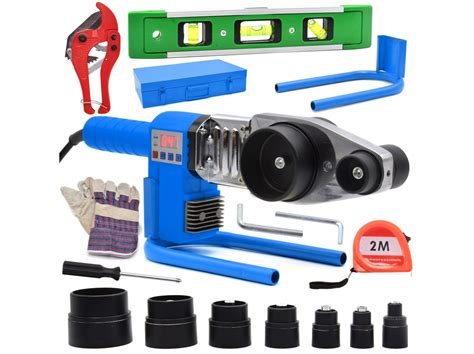
Polietileno vamzdžių suvirinimas - suvirinimas užpakalinėmis jungtimis.
Ekonominiai ir praktiniai aspektai
Polietileno vamzdžiai yra lengvi, lengvai montuojami ir palyginti nebrangūs. Norint įrengti tokias komunikacijas, reikalingas PE vamzdžių suvirinimo aparatas. Tinkamai parinktas įrenginys ir laikantis technologijos galima užtikrinti patikimą jungtį ir ilgaamžiškumą. Darbų organizavimas lauke leidžia naudoti ženklinimą ir standartines technologijas, o profesionalų įranga gali būti su skaitytuvu, kuris automatiškai nustato reikiamus parametrus.
Tačiau reikia nepamiršti, kad kai kurie metodai reikalauja didesnių investicijų (pvz., elektrofuzinis movų įrenginys ar CNC staklės). Tuo pačiu galima rinktis ir nuomą ar trečiųjų šalių paslaugas, ypač didesnio skersmens ar sudėtingų įrenginių diegimui.
DUK (beforas techninių įspėjimų)
- Kodėl PE vamzdžių paruošimas įtakoja suvirinimo kokybę? Nuo paviršiaus būklės ir antgalių geometrijos priklauso temperatūros pernašos efektyvumas, tad lygios briaunos ir tinkamas apdirbimas užtikrina stabilų kontaktą su kaitinimo elemento paviršiumi.
- Kokios aplinkos sąlygos palankios darbui? Stabilioje aplinkoje be didelių drėgmės, dulkių ir oro smūgių - trumpiau laikant ruošinių būklę, lengviau išlaikyti kokybę.
- Kokie įrankiai naudojami PE įrenginiams? Suvirinimo aparatai su kaitinimo plokštėmis ir spaudimo mechanizmais arba elektrofuziniai movos; priklausomai nuo skersmens - skreperiai, centravimo spaustuvai ir kt.
Naudinga patariamoji dalis: pasirenkant įrangą
Renkantis suvirinimo įrangą, atsižvelkite į garantijas, servisą, sertifikavimą ir galimybes registruoti įrangos parametrus. Termistoriniai įrenginiai yra patraukūs jų kainos atžvilgiu, tačiau movos įsigijimas taip pat reikalauja atskiros investicijos. Rankinis suvirinimas yra pigesnis, tačiau mažesnis tikslumas ir didesnė įgūdžių paklausa. Semiautomatinių įrangų PR konfigūraciją dažnai papildo CNC staklės, kurios užtikrina labai didelį tikslumą didelių skersmenų vamzdynams.
tags: #sandurinis #pe #vamzdziu #suvirinimo #laikas