Vandens tiekimo sistemų pasirinkimas ir įrengimas reikalauja aiškiai suprasti PPR vamzdžių litavimo principus, jų sąlygas eksploatuoti ir tinkamai taikyti sujungimo metodus. Šiame vadove pateikiama išsami instrukcija žingsnis po žingsnio, kurio tikslas - užtikrinti nepriekaištingą jungčių sandarumą, ilgaamžiškumą ir saugumą renovacijos projektuose.
1. Planavimas ir paruošimas: ką reikia žinoti prieš pradėdant
Planavimas ir paruošimas yra kertiniai santechnikos darbų etapai. Prieš pradėdami montavimą, nustatykite išdėstymą ir vamzdynų skersmenis, įvertinkite apkrovas, maksimalias darbo temperatūras ir slėgius, pasirinkite SDR ir vamzdžių seriją, įvertinkite ilgio ilgas tiesias atkarpas ir šiluminio plėtimosi poreikį. Slėgio klasė, temperatūros charakteristikos ir jungimo metodai turi įtakos patvarumui, nuotėkių atsparumui bei ilgalaikei priežiūrai.
2. Įrankių ir medžiagų paruošimas
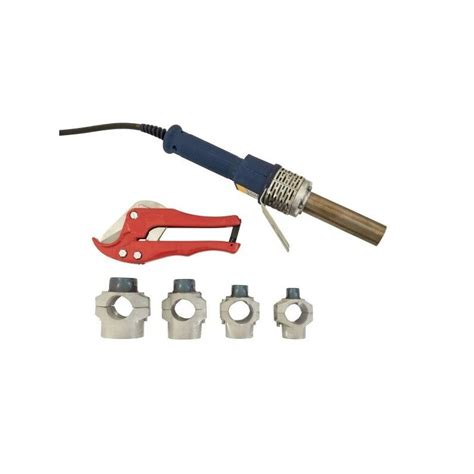
- Paruošti įrankiai: litavimo aparatas su keičiamais antgaliais, vamzdžių pjaustytuvas, matavimo įrankiai, valymo priemonės, šluostės, šalinimo įrankis (šlako pašalinimui).
- Medžiagų pasiruošimas: išvalyti vamzdžiai ir jungtys, pašalinti teršalus, užtikrinti švarų paviršių litavimo procesui.
- Montavimo vietos paruošimas: pažymėti jungčių taškus, užtikrinti, kad montavimo zonos būtų sausos ir be hidrostatikos apkrovų.
3. Vamzdžių ir jungiamųjų detalių paruošimas
Prieš litavimą nupjaukite vamzdžius iki reikiamo ilgio, užtikrinkite tiesų ir švarų pjūvį. Nuvalykite vamzdžio galus iš vidaus ir išorės, kad pašalintumėte nešvarumus. Paruoškite jungiamąsias detales: įsitikinkite, kad jos yra tinkamai išlygiuotos ir tvirtai pritvirtintos prie vamzdžio galų. Jei naudojami jungiamieji detalės bus suvirinamos, įsitikinkite, kad paviršiai švarūs ir be teršalų.
4. Litavimas ir sujungimas: kokie metodai galimi
PPR vamzdžių sujungimai dažniausiai atliekami šilumos suliejimu (lituojamas litavimas) arba lizdo suliejimu. Taip pat galima taikyti užpakalio suliejimą didesniems skersmenims. Žemiau - pagrindiniai metodai:
- Silumos suliejimas (butt fusion): dviejų vamzdžių galų sujungimas į vieną monolitinę jungtį veikiant didelę šilumą. Tai patikimas, atsparus aukštam slėgiui ir temperatūrai jungčių sukūrimas.
- Lizdo suliejimas: mažesnių skersmenų vamzdžiai ir jungtys sujungiamos į šildomą lizdą, kai abu komponentai pasiekia lydimoji tašką ir susilieja.
- Užpakalio suliejimas: dviejų galų sujungimas ant plokščios suvirinimo plokštės, kai vandens kanalai įsilenkia į vieną tašką
- Mechaniniai jungiamieji įtaisai: srieginiai arba presiniai jungiamieji elementai naudojami situacijoms, kai reikia lengvo išardymo arba kai sąlygos neleidžia litavimo (dainas, pvz. remonto darbai).
Litavimo metu įrenginyje reikia laikytis tikslumo: vamzdį ir jungiamąją detalę įkišti į purkštukus vienu metu, įkaisti iki maždaug 260 °C, sujungti ir laikyti keletą sekundžių, kol jungtis atvėsta. Po litavimo būtina patikrinti jungtis dėl nuotėkio ir įsitikinti, kad jungtys yra sandarios.
Ką daryti sujungiant įrangą: praktiniai patarimai
- Naudokite tik aukštos kokybės PPR jungiamąsias detales iš vieno tiekėjo ar vienos prekės ženklo, kad išvengtumėte lydimo savybių skirtumų.
- Laikykitės gamintojo rekomendacijų dėl temperatūros ir laiko, skirtų litavimui.
- Užtikrinkite švarą ir šimtaprocentinį paviršių išvalymą prieš litavimą.
- Atlikite slėgio bandymą pagal nurodomas specifikacijas po užbaigimo.
5. Slėgio bandymas: kaip elgtis teisingai
Slėgio bandymas yra kritinis etapas, kuris patikrina sąnarių sandarumą ir visos sistemos patikimumą. PPR vamzdžio slėgio bandymo laikotarpiai skiriasi priklausomai nuo tipo:
- Metalo ir jo sudėtinių vamzdžių bandymo slėgis - apie 0,6 MPa, laikotarpis - apie 10 minučių; po stabilizavimo slėgio kritimas turi būti ne daugiau kaip 0,02 MPa, be nuotėkio.
- Plastikinio vamzdžio bandymo slėgis - apie 0,8 MPa, laikotarpis - 20 minučių; slėgio kritimas ne didesnis kaip 0,05 MPa, be nuotėkio.
Prieš bandant, uždarytas vandens vožtuvas, visos kištukų jungtys prijungtos, o vandens įleidimo vamzdis uždaromas. Slėgio matavimo metu drebulė stovas ir lazdelė parodo, kad rodiklis kryptelėjo apie 0,9-1,0 MPa vaikščiojant į 3 kartus didesnį už įprastą slėgį laikotarpiui.
6. Vamzdžių slėgio bandymo rezultatai: interpretavimas
Bandymo metu būtina patikrinti sąnarius, vidines šilko jungtis ir kištukų integraciją. Kištukų purškimo vanduo laikamas apgaulingu, o jų įleidimas gali įtakoti slėgio testerio rankų judesius. Jei slėgio testerio rodiklis per laiką nekinta arba sutinka nedidelį nuotėkį, laikoma, kad vamzdis yra geras. Esant stabiliai temperatūrai, laikykitės bandymo laikotarpių ir laikykitės nurodymų.
7. SDR ir slėgio klasės: ką pasirinkti
SDR lemia vamzdžio sienelės storį ir slėgio raidę (PN). Mažesnis SDR reiškia storesnę sienelę ir didesnį slėgio indeksą. Pavyzdžiai:
- SDR 11 - šaltam vandeniui, drėkinimui; PN 16.
- SDR 9 - mišram, žemo slėgio šiltam vandeniui; PN 16.
- SDR 7.4 - standartinis karštam vandeniui; PN 20.
- SDR 6 - aukšto slėgio karšto vandens stovams; PN 25.
Konkrečių projektų atveju pasirinkimas priklauso nuo planuojamo darbo temperatūros, slėgio ir ilgaamžiškumo poreikių. Pavyzdžiui, buitiniam šalto vandens tinklui galima naudoti SDR 11, o karšto vandens įrenginiams - SDR 6 ar SDR 7.4 pagal užduotą slėgio ir temperatūros lygį.
8. Medžiagų pasirinkimas ir palyginimas
Medžiagų pasirinkimas priklauso nuo slėgio klasės, temperatūros charakteristikų, jungčių vientisumo ir montavimo metodo. Pagrindiniai lyginamieji rodikliai:
| Medžiaga | Jungiamasis būdas | Mažoji užduoties temperatūra | Šilumos laidumas (W/m·K) | Kaštai / patikimumas |
|---|---|---|---|---|
| PPR | Terminis suliejimas | 70 °C | 0,24 | Vidutinis |
| CPVC | Tirpikliai cementas | 93 °C | 0,14 | Vidutinis arba aukštas |
| Varis | Lituojamas / presavimas | 100 °C+ | 400,0 | Labai aukštas |
| PEX | Mechaninis gofravimas | 90 °C | 0,40 | Vidutinis |
PPR daugelyje atvejų konkurentai yra CPVC, varis, PVC ir PE. PPR turi pranašumų dėl atsparumo korozijai, lengvumo ir teigiamų litavimo savybių, kurios leidžia greičiau patikrinti ir įrengti sistemas. Tačiau į monolitinį sujungimą gali įeiti didesnė kaina ar esminiai įgūdžiai.
9. Reikalingi užtikrinimai: atitiktis, kokybė ir tiekimas
Kokybė ir atitiktis yra svarbiausi veiksniai. PPR vamzdžių galutiniam naudojimui būtina atitikti ISO 15874 ir DIN 8077/8078. Gyvenimo kokybei užtikrinti taip pat svarbu NSF/ANSI 61 arba WRAS sertifikatai, užtikrinant, kad į geriamąjį vandenį nepatektų sunkieji metalai ir toksiškos medžiagos. Pirkėjai turi užtikrinti žaliavų kilmės ir atsekamumo.
Be to, venkite mišinių iš skirtingų gamintojų, nes skirtingų dervų mišinių lydinys gali būti netolygus, sukeliantis nuotėkio riziką. Optimalu laikytis vieno tiekėjo politikos visoms vamzdžių ir jungiamųjų detalių serijoms.
10. Dažniausiai užduodami klausimai
- Kodėl PPR vamzdis geras vandens tiekimui? Todėl, kad jis atsparus korozijai, tinka tiek karštam, tiek šaltam vandeniui ir daugelyje atvejų turi ilgaamžiškumo pranašumą, kai tinkamai sumontuotos jungtys užtikrina ilgaamžiškumą.
- Kokią slėgio klasę pasirinkti vandens tiekimui? Šaltam vandeniui PN10, mišriam ar žemo slėgio karštam vandeniui PN16, standartiniam karštam vandeniui PN20, o aukštesnio slėgio karštam vandeniui PN25.
- Kaip sujungti PPR vamzdžius? Dažniausiai hidrofaziniu suliejimu (litavimu) iki 260 °C arba lizdo suliejimu, priklausomai nuo vamzdžio skersmens ir junginių tipų.
- Ar galima pasinaudoti „Donsen“ jungiamosiomis detalėmis? Taip, jis siūlo PPR vamzdžius, jungtis, alkūnes, trišakius, jungtis su sriegiais ir pan., taip pat pritaikytas prie geriamojo vandens sistemų.
11. Kada rinktis sustiprintą PPR arba alternatyvas
Susidūrus su dideliu šilumos plėtimosi rizika, gamintojai sukūrė stiklo pluošto armuotą PPR (PPR-FR arba PPR-CT). Šios dervos padeda žymiai sumažinti linearinį šiluminį išsiplėtimą - apie 0,035 mm/m°C. Tuo pačiu didelis pluošto sluoksnis leidžia laikyti didesnį slėgį esant aukštai temperatūrai. Nors kaina dažnai didesnė, dėl mažiau išsiplėtimo kilpų ir tvirtinimo laikiklių, ilgainiui galima pasiekti samaningą TCO sumažinimą.
12. Praktiniai patarimai projektams ir pirkėjams
Norint pasiekti patikimą JUNGIMĄ ir ilgaamžiškumą, laikykitės šių principų:
- Rinkite tik vieno prekės ženklo PPR vamzdžius ir jungiamąsias detales; užtikrinkite jų atitikimą ISO/DIN standartams.
- Planuodami sistemą, įtraukite šiluminio plėtimosi kilpas ir tvirtinimo taškus, kad išvengtumėte įtempių jungtyse.
- Atlikite išsamią slėgio bandymų procedūrą pagal gamintojo specifikacijas ir pageidautina pasikonsultuoti su patyrusiu litavimo meistru.
13. Konstrukcinis pritaikymas įvairioms patalpoms
PPR vamzdžiai tinka daugelyje taikymo sričių: gyvenamiesiems namams - geriamajam vandeniui, grindų šildymo sistemoms, komercinei įrangai ir pramoniniams sektoriams. Dėl jų cheminio inertumo ir puikaus šilumos atsparumo jie yra populiarūs tyrimuose ir pramonės infrastruktūrose.
Kaip pasirinkti tinkamą litavimo įrangą ir įgūdžius
Profesionaliam montavimui būtina turėti tinkamą įrangą ir patikimus litavimo įgūdžius. Pradiniam įvertinimui naudokite:
- Litavimo aparatą su keičiamais antgaliais ir tiksliais temperatūros reguliatoriaus nustatymais.
- Matavimo įrankius ir pažangias priemones paviršiams valyti.
- Specialius įrankius aliuminio armatūros valymui ir prieš litavimą privalomą šalinimą.
Laikykitės saugos: litavimo metu gali kilti nudegimų pavojus, todėl naudokite standžias, atsparias šilumai pirštines ir laikykite atokiai nuo degių medžiagų.