Beveik neįmanoma įsivaizduoti būsto šiuolaikiniam žmogui be polimerų. Mažo tankio polietilenas tapo ypač populiarus ir užėmė reikšmingą sektorių santechnikos įrangos rinkoje. Šiandien iš jo gaminama didžioji dalis vamzdynų ir jų jungiamosios detalės. HDPE vamzdžiai išpopuliarėjo dėl pranašumų ir paprasto montavimo. Tačiau pradedantiesiems nepražus pirmiausia išmokti tinkamai montuoti HDPE vamzdžius savo rankomis. Perskaitykite šią instrukciją, kaip atlikti suvirinimą namų sąlygomis.
HDPE vamzdžių suvirinimo pagrindai
Lituojant HDPE vamzdžius, reikia nepamiršti, kad suvirinimo jungtis yra vientisa. Patvaraus suvirinimo gamybai būtina naudoti specializuotą įrangą. Iš pradžių geriausia bandyti atlikti šiurkščias dalis. Kuriant jungtį ant suspaudimo jungiamųjų detalių, būtina pasirinkti atskirų elementų atskyrimo parinktį. Ant jungiamųjų detalių pagaminta jungtis gali atlaikyti individualaus karšto vandens šildymą, tačiau ji nėra skirta vandens plaktukui ar pramoniniam slėgiui. Suvirinimo siūlė tinka sujungti didelio skersmens detales.
Jungčių tipai ir jų taikymas
Pagrindiniai polietileno vamzdžių jungčių tipai: jungimas naudojant papildomus jungiamuosius elementus („jungiamąsias detales“), užpakalinis ir elektrofuzinis suvirinimas. Su nuimamomis jungtimis dažnai viskas aišku. Įrengiant dujotiekio vidų, įprasta naudoti nuimamas jungtis. Tačiau tokių jungčių pasirinkimas leidžia ribotą darbų spektrą, todėl montuodami vandens tiekimo sistemą, privalote įsigyti ir naudoti polietileno vamzdžių suvirinimą savo rankomis.
Tačiau užpakalinio ir elektrofuzinio suvirinimo metodai suteikia didesnes galimybes: užpakalinis suvirinimas leidžia dirbti su dideliu sienelės storio vamzdžiais (daugiau nei 5 mm) ir didesniais skersmenimis (virš 50 mm); elektrofuzinis suvirinimas užtikrina patvarią jungtį, atlaikančią iki 16 atmosferų slėgį, bet yra brangesnis nei užpakalinis suvirinimas. Taigi technikos pasirinkimas priklauso nuo vamzdžių skersmens, sienelės storio ir galimų apkrovų.
Paruošiamieji darbai ir sąlygos
Prieš pradedant darbą, vamzdžių galus reikia išvalyti. Virinant vamzdžius rekomenduojama kuo labiau sumažinti išorinių veiksnių ir oro sąlygų įtaką: esant per žemai temperatūrai šildykite patalpą; esant vėjui ar trūkstant langų, sukurkite barjerą; esant dideliam saulės spindulių poveikiui, apsaugokite paviršius nuo tiesioginių spindulių. Vamzdžių galai, kurie nėra suvirinti kištukais, rekomenduojama uždaryti, nes šalto oro srautas gali sumažinti suvirintų vietų temperatūrą žemiau reikalaujamos. Pašalinkite mechaninį poveikį suvirinimo metu ir aušinkite vamzdžius.
Suvirinimo metodų apžvalga
Polietileno vamzdžių suvirinimo technologijoje yra keli pagrindiniai principai. Pažvelkime į juos:
- Vamzdžių sienelių storis ir skersmuo turi būti vienodi ir fiziškai bei chemiškai suderinti;
- Prieš pradedant, vamzdžių galus reikia išvalyti;
- Virinti galima naudojant lizdo sujungimą (lizdinis suvirinimas) arba užpakalinį ir elektrofuzinį suvirinimą;
- Elektriniai įrankiai ir įranga turi būti tinkamai paruošti, o įranga turi būti patikrinta dėl drėgmės, užterštumo ar defektų.
Lizdo suvirinimas
Lizdinis suvirinimas arba „sukabinimas“ jungia vamzdžius su specialiomis jungiamosiomis detalėmis. Reikalinga įranga apima suvirinimo aparatą ir pjaustymo įrankius. Rankiniai įrenginiai tinka mažo skersmens vamzdžiams (iki 50 mm); mechaniniai įrenginiai - didesniems vamzdžiams (nuo 40 mm ir daugiau). Prie lizdo suvirinimo priedų prireiks: suvirinimo antgalių (adapterių), pjaustymo įrankių, virinimo paviršių paruošimo reikmenų. Šildymo antgaliai apima įtvarą ir įvorę, kurios padeda sušildyti tiek vamzdžio galą, tiek jungiamąją detalę. Procesas: sušildykite paviršius, įstatykite jungiamąją detalę ir vamzdžio galą, labai greitai judinkite juos kartu, kol susiformuos burras. Po šildymo dalys prispaudžiamos iki išlydymo, o tada atvėsus sujungimas tampa vientisas. Jei planuojate atlikti dažnai, apsimoka išsinuomoti įrangą vietoje pirkimo. Tačiau kokybę lems teisingas manipuliavimas: įsivardijo krypčių tarp vamzdžio vidinės atramos ir vamzdžio išorinis sluoksnis turi būti vališkai tikslus, kitaip gaunama netolygi jungtis.
Užpakalinis suvirinimas yra dažnai pasirenkama technologija tam tikroms situacijoms: vamzdžiai su sienelių storis didesnis nei 5 mm ir skersmuo didesnis nei 50 mm. Ši technika jungia vamzdžių galus tuo pačiu metu su šilumos kiliele ir spaudimu, lemdamas molekulinį susiliejimą. Reikalinga kruopščiai atsekti vamzdžių partijas ir šalia esančias detales.
Elektroninės jungtys (elektrofuzinis suvirinimas) naudojamos labiau specifinėms jungtims ir gali atlaikyti iki 16 atmosferų slėgį. Turi būti specialūs elektrofuziniai elementai su įmontuotu šildytuvu. Procedūros metu būtina kruopščiai išvalyti vidinį movos paviršių ir vamzdžių paviršių nuo užteršimo alkoholiu ar kitais degiais tirpikliais, užtvirtinti vamzdžius padėties reguliatoriuje, o atviri galai turi būti uždaryti kištukais.
Tinkamumo ir kokybės kontrolė
Siūlių kokybė labai svarbi. Jungtys neturi būti įdubusios, reikia išlaikyti sienos storį ir išlyginimą ne didesniu kaip 10% sienos storio. Karoliukų aukštis neturi viršyti 2,5 mm esant 5 mm sienos storio vamzdžiams. Visos jungtys turi būti tvirtos, o elipsiškumo ir poslinkių kontrolė vykdoma vizualiu ir, jei įmanoma, hidraulinio bandymo metu.
PVC vamzdžiai: klijavimas ir paruošimas
Nors šiame straipsnyje daugiausia dėmesio skiriama lituokliams, verta trumpai aptarti PVC vamzdynų klijavimą, kuris dažnai naudojamas statybose. PVC klijai arba tirpiklis sukuria tvirtą sandarią jungtį, kuri gali atlaikyti didelį slėgį. Prieš darbą svarbu naudoti saugos priemones: pirštines, akinius ir respiratorių. Vamzdžius reikia išmatuoti ir supjaustyti iki norimo ilgio. Prieš klijavimą pašalinti atplaišas, nudirbti kraštus, ir išvalyti jungties paviršius. Klijams tepti naudokite plokščią šepetėlį su standžiais šereliais; klijus tepkite ant vamzdžio galų, o movai - labai mažai. Jungtis turi būti užstumta iki galo ir, jei reikia, pataisoma per kelias sekundes. Po klijavimo jungtį palikite išdžiūti bent 24 valandas. Po džiūvimo sistemos praplauti vandeniu, kad pašalintumėte klijų garų likučius.
PVC jungtys dažnai naudojamos baseinų, tvenkinių ir kitų vandens sistemų statybose. PVC-U jungtys yra lengvai montuojamos, atsparios dilimui ir cheminėms įtakoms, o jų naudoti galima tiesiai ant PVC vamzdžių. Prieš klijuojant būtina pašalinti formų atskyriklius ir riebalus naudojant valiklį, uždėjus gruntą ant vamzdžio galų ir movos. Po klijavimo laikui naudinga stebėti dangų sausumą ir užtikrinti, kad jungtys būtų sandarios.
Darbo įrankiai ir patarimai
Viena iš pagrindinių priemonių yra vamzdžių suvirinimo aparatas. Tai įranga, skirta suvirinimui, kuri gali užtikrinti patikimą ir sandarią jungtį polimerų vamzdžiams. Be suvirinimo, galima naudoti ir klijavimo metodą, tačiau suvirinimas dažnai laikomas saugesniu, ypač kai kalbama apie nuotėkio riziką. Lituoklis yra specialus įrankis, naudojamas plastikinio vamzdžio sujungimui, su įvairaus dydžio galvutėmis. Standartiniai galvučių dydžiai apima 16, 20, 25, 32, 40, 50 ir 63 mm. Dažnai komplektuose yra keli skirtingi galvučių dydžiai, o didesnių dydžių galvutės gali būti perkami atskirai. Leidžiama vienu metu naudoti iki trijų skirtingo diametro galvučių, kad lengviau formuoti atsišakojimus ar jungtis su skirtingais vamzdžių skersmenimis.
Svarbu laikytis saugos: dirbti su kaitinimo įranga reikia laikanties pirštinių, neleisti vaikams ar pašaliniams prieiti, laikyti įrangą toliau nuo degių paviršių. Prieš pradedant ir po pabaigos lituoklį reikia aušinti, įsitikinti, kad jis švarus ir be dulkių, bei patikrinti, ar galvutės gerai prisitaiko prie vamzdžių skersmens.
Litavimo proceso santrauka
- Paruošimas: išvalyti, nuriebalinti ir sušaldyti paviršius; pasirinkti tinkamas galvutes.
- Šildymas: įkaitinti galvutes iki nustatytos temperatūros; paruošti vamzdžių galus ir jungiamąją detalę.
- Jungtis: uždėti jungiamąją detalę ant vamzdžio; įtraukti į įvorę; laikyti tvirtai kelioms sekundėms.
- Atvėsimas: atlaikyti, kol lydinys sustingsta ir suformuoja vientisą siūlę.
- Kontrolė: patikrinti siūlės kokybę ir, esant poreikiui, atlikti papildomus bandymus.
Litavimo proceso trukmė ir kokybė priklauso nuo įrangos, vamzdžių skersmens ir storio, taip pat nuo temperatūros reguliavimo tikslumo. Praktikoje naudinga naudoti įrangą su hidrauline arba mechanine pavara ir programinės įrangos valdymu, kad sumažinti žmogiškuosius faktorius ir užtikrinti nuoseklų rezultatą.
Praktiniai patarimai namų meistrams
- Jei planuojate dažnai atlikti suvirinimą, apsimoka išsinuomoti įrangą vietoje pirkimo.
- Prireikus, galima naudoti paprastą metalinį pjoviklį, tačiau būtina pašalinti atplaišas ir nuriebalinti paviršius prieš klijavimą ar suvirinimą.
- Prieš pradėdami darbą patikrinkite įrangos technines charakteristikas ir laikykitės gamintojo instrukcijų.
- Laikykitės saugos priemonių atliekant suvirinimo darbus ir nepamirškite pasirūpinti ventiliacija, jei dirbate uždaroje erdvėje.
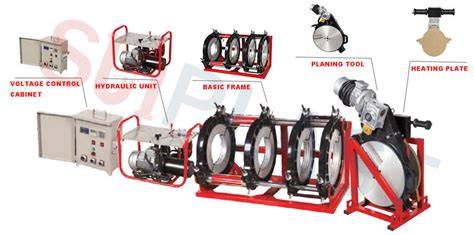
PFE315N Electrofusion Welding Equipment/ HDPE Pipe Electric Welding Machine/Tube Welders
Tikslumas ir kokybė: ką tikrinti po suvirinimo?
Po suvirinimo svarbu įvertinti siūlių kokybę vizualiai. Jungtys neturi turėti įdubusių griovelių ir turi būti laikomos griežtai vienoje plokštumoje. Poslinkis tarp vamzdžių gali būti leidžiamas iki 10% sienos storio. Karoliukų aukštis turėtų būti iki 2,5 mm, kai sienos storis - 5 mm. Svarbu užtikrinti, kad jungtys būtų sandarios ir jungtys nebeslėgtų.
Įvairių tipų lituoklio galimybės ir jų pritaikymas
Standartinis plastikinio vamzdžio lituoklio galingumas siekia apie 650 W, darbinė temperatūra reguliuojama nuo 180 iki 280 °C. Mikroprocesoriaus valdymas užtikrina pastovią temperatūrą, o apsauga nuo perkaitimo pratęsia įrangos tarnavimo laiką. Galvutės dažnai komplektuojamos, o didesnės gali būti įsigyjamos atskirai. Vienu metu galima įrengti kelias galvutes, kad formuoti skirtingų skersmenų jungtis ar atšakas.
Paruošiamieji darbai prieš lituojimą
Prieš litavimą vamzdžiai turi būti švarūs, be riebalų ir dulkių. Vamzdžio galas turi būti lygiai nupjautas. Reikalinga kruopščiai išvalyti oksidacijos sluoksnį ir atitinkamai pasiruošti įrangai. Litavimo įrankiai turi būti laikomi saugiose vietose, o darbas atliktas laikantis visų saugos reikalavimų.
tags: #plastikiniu #vamzdziu #lituoklio #naudojimas