Aliuminis yra pagrindinė ir plačiai naudojama metalinė medžiaga beferiškuose metaluose, o jo naudojimo spektras nuolat plečiasi. Šiame straipsnyje aptariami miltelinio dažymo technologijos principai, paviršiaus paruošimo svarba, skirtingos dangos sistemos, kietinimo ir kokybės kontrolės etapai, taip pat praktiniai patarimai, kaip išvengti apdirbimo deformacijų ir užtikrinti ilgaamžę dangos apsaugą.
Miltelinio dažymo esmė ir privalumai
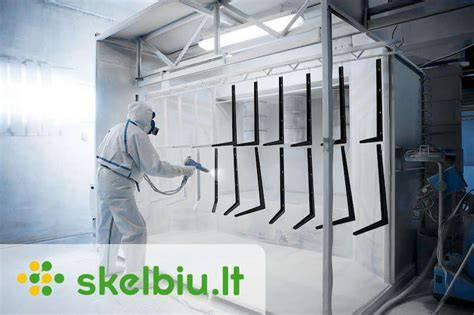
Miltelinio dažymo procesas - šiuolaikinė paviršių padengimo technologija, kai specialūs dažų milteliai užpurškiami elektrostatiniu būdu ir prilimpa prie paruošto aliuminio paviršiaus. Po džiovimo ir kietinimo milteliai ištirpsta, susilieja į vientisą dangą, pasižyminčią dideliu atsparumu mechaniniams pažeidimams ir korozijai. Ši technologija užtikrina puikią dangos kokybę, vienodą sluoksnio storį ir didelį ilgaamžiškumą, todėl plačiai taikoma statybinėje, transporto ir pramonės srityse.
Privalumai apima: patvarumą ir atsparumą korozijai, plačią spalvų ir tekstūrų įvairovę, ekologinį draugiškumą (nėra tirpiklių ir išmetamųjų organinių junginių), greitą procesą ir galimybę užtikrinti nuoseklų dangos storį.
Paviršiaus paruošimas milteliniam dažymui
Paviršiaus paruošimas yra svarbiausias žingsnis, lemiantis sukibimą ir dangos atsparumą laikui. Darbų sekos paprastai apima šiuos etapus: mechaninis paviršiaus valymas, riebalų šalinimas, šiurkštinimas, pragrandinimas, konversijos dangos丄 paruošimas ir galutinai miltelių dangą.
- Mechaninis valymas (šlifuojimas, šveitimas, švelnus abrazyvinis valymas) pašalina nešvarumus ir ruošia paviršių didelei sukibimo kokybei.
- Riebalų šalinimas ir pragrandinimas - paruošiamojo ploto cheminėse priemonėse, kurios pašalina tepaluose slypinčius likučius ir atidaro paviršiaus oksidų sluoksnius.
- Konversijos danga (be arba su chromu) - papildomas cheminis paviršiaus preparatas, padidantis adheziją ir atsparumą korozijai, dažnai naudojamas vietoj tradicinio gruntavimo.
- Nuolat tikrinama plovimo kokybė, vandens tekėjimo nuoseklumas ir lašų nebuvimas prieš miltelių įpurškimą.
Du patarimai praktikai: mažesnio laikotarpio tarp džiovinimo ir miltelių dangos laikymas sumažina blizgesio nelygumus bei prilipimo sutrikimus; o silikono tepalai neturėtų būti naudojami paruošimo zonoje, nes jie gali sukelti nelygumų ir pabloginti dangos sukibimą.
Dengimo medžiagos ir sluoksnio storis
Dažų milteliai gali būti poliesteriniai, epoksidiniai, hibridiniai ar fluoropolimeriniai. Pasirinkimas priklauso nuo eksploatacijos aplinkos: UV atsparumas, cheminis atsparumas, atsparumas korozijai ir išorinės aplinkos poveikis. Dažų sluoksnio tipui įtakos turi poreikis apsaugoti paviršių lauke ar patalpose, taip pat norimas blizgesio lygis ir tekstūra. Paprastai sluoksnio storis yra apie 50-100 mikronų (2-4 tūkst. kolių), tačiau tikslūs skaičiai priklauso nuo konkretaus miltelinio dažo gamintojo rekomendacijų ir bandinių rezultatų.
Gruntuojamos arba nigruntuojamos sistemos pasirinkimas priklauso nuo korozijos pobūdžio, oro sąlygų ir kontaktų su kitais metais. Gruntas dažnai didina sukibimą ir tarnavimo laiką, tačiau yra svarbu patikrinti suderinamumą su viršutine danga. Skaidrios miltelinės dangos gali būti naudojamos siekiant išsaugoti ankstesnę metalo išvaizdą, o padidinti atsparumą įbrėžimams ir UV apsaugą.
Taikymo sritis ir proceso eiga
Aliuminio profilių miltelinis dažymas yra populiarus sprendimas statybose, auto pramonėje, baldų ir interjero srityse bei daugelyje kitų pramonės šakų. Pagrindiniai proceso etapai yra šie:
- Paruošimas ir įžeminimas: užtikrinamas stiprus, vienodas kontakto su žeme ryšys, vengiantis Faradėjaus rėmo efekto ir užtikrinant tolygų miltelių pritraukimą.
- Danga: purškiama elektrostatiniu būdu, naudojant tinkamą purkštuką ir slėgį, atsižvelgiant į dalies dydį ir geometriją.
- Kietinimas ir džiovinimas: danga įkaitinama krosnyje iki nustatytos temperatūros, ištirpsta ir susilieja į tvirtą, atsparią sluoksnį.
- Kokybės kontrolė: paviršiaus plovimo kokybė, danga ir sukibimas tikrinami, užtikrinant nuoseklumą ir veikimą.
Specialios technikos ir apdorojimo deformacijos mažinimas
Aliuminio detalių deformaciją gali sukelti vidinis įtempis, pjovimo jėgos ir šiluma, prispaudimo jėgos. Siekiant sumažinti deformaciją, rekomenduojama:
- Mažinti vidinį įtampą per ankstyvąjį apdorojimą, senėjimą ar vibracijos terapiją; galima naudoti simetrinį apdirbimą, kad šilumos pasiskirstymas būtų tolygus.
- Tinkamai parinkti įrankio geometrinius parametrus: nuolydžio kampas, atšvaito kampas, spiralės kampas, pagrindinis įlinkio kampas.
- Pagerinti įrankio struktūrą: sumažinti dantų skaičių, padidinti lusto tarpus, šlifuoti dantis iki RA ≤ 0,4 μm, užtikrinti veiksmingą šilumos išsklaidymą.
- Griežtai kontroliuoti įrankio nusidėvėjimo normą (≤ 0,2 mm) ir laikytis paviršiaus temperatūros (dažniausiai <100 °C).
- Efektyvus ruošinių tvirtinimo būdas plonasieniams aliuminio ruošiniams: vakuuminiai puodeliai, specialūs įtvarai, vidinės skylės su srieginėmis šerdimis, uždengiamos dangtelio plokštelėmis.
- Progresyvus pjovimo sekos planavimas: grubus apdirbimas, pusiau apdirbimas, kraštų apdaila ir galutinis tobulinimas; galimas antrinis pusiau apdirbimas dailinant jautrias dalis.
Įrangos ir įrankių priežiūra
Tam, kad būtų išvengta deformacijų ir užtikrintas nuoseklus dangos sluoksnis, būtina laikytis griežtų įrankių priežiūros ir eksploatavimo taisyklių: dantų šešėlių šlifavimas iki RA ≤ 0,4 μm, laikytis nusidėvėjimo normų, riboti įrankio temperatūrą ir užtikrinti stabilų pašarų greitį.
Video instrukcijos
Miltelinio dažymo linija Wagner C-Line
Infografika: miltelinio dažymo grandinė
ABF LT aliuminio liejimas ir paveikslai
Aliuminio liejimas - universalus, efektyvus gamybos procesas, leidžiantis kurti sudėtingas formas su dideliu tikslumu. Lydymas, įpurškimas į formą ir greitas stingimas suteikia lengvus, tvirtus bei ekonomiškai naudotus komponentus. ABF LT liejimo procesas prasideda nuo formos, pagamintos iš plieno, kurioje įvedamas ištirpęs aliuminis aukštu slėgiu. Liejinių panaudojimas įvairovėje palaiko moderniąją pramonę, įskaitant transportą, elektroniką ir aviaciją.
Milti žinių segmento: paviršiaus paruošimas ir įžeminimas nemokamai
Prieš miltelinį dažymą būtina užtikrinti tinkamą įžeminimą bei maskavimo planą. Faradėjaus apsaugos efektas gali sutrukdyti miltelių pritraukimui, todėl būtina orientuoti detales į purškimo zoną, naudoti tinkamus kontūrus ir maskavimo priemones, užtikrinti vienodą oro srautą ir laikytis saugos standartų. Maskavimas reikalauja tinkamų, atsparių temperatūrai medžiagų ir nuoseklų dokumentavimą.
Rinktis elektrostatinį dažymą ar kitus metodus?
Elektrostatinis miltelinis dažymas pasirinktas dėl ilgaamžiškumo, kokybės ir aplinkai draugiškumo. Danga gali būti matiniu, blizgaus, tekstūruota arba skaidri, o pasirinkta danga atspindi norimą estetiką ir atsparumą cheminėms bei UV poveikiams. Prieš pradedant, verta pasikonsultuoti su tiekėjais dėl tinkamų miltelių chemijos, kietinimo režimo ir sluoksnio storio rekomendacijų.
Išvados ir praktiniai patarimai
Didelis dėmesys paviršiaus paruošimui, įžeminimui ir tiksliam dangos storio kontrolei yra raktas į aukštos kokybės miltelinio dažymo rezultatą. Tinkamai suplanuota ir įgyvendinta procedūra užtikrina apsaugą nuo korozijos, estetiką ir ilgalaikį funkcionalumą. Taip pat svarbu laikytis saugos reikalavimų, naudoti pirtimą įrangą ir reguliarų kokybės kontrolės procesą.
tags: #padengimas #aliuminio #milteliais