Aliuminio liejimas yra labai universalus ir efektyvus gamybos procesas, kuris revoliucionizavo įvairių pramonės šakų produktų gamybą. Ši metalo liejimo technika apima ištirpinto aliuminio įpurškimą į preciziškai sukonstruotą formą, leidžiančią kurti sudėtingas ir detalias formas su išskirtiniu matmenų tikslumu. Dėl savo daugybės privalumų toks aliuminio liejimo būdas tapo populiariu pasirinkimu gaminant lengvus, patvarius ir ekonomiškus komponentus. ABF LT aliuminio liejimo procesas prasideda suformuojant formą, kuri atspindi norimo galutinio produkto formą. Šios formos paprastai pagamintos iš aukštos kokybės plieno ir susideda iš dviejų pusiau, kurios sujungiamos, kad susidarytų ertmė. Lydymo proceso metu aliuminis lydomas ir palaikomas tam tikros temperatūros krosnyje. Kai ištirpęs aliuminis pasiekia norimą konsistenciją, jis įšvirkščiamas aukštu slėgiu į formos ertmę. Metalas greitai sustingsta, įgydamas formos formą.
Aliuminio liejiniai randami įvairiose pramonės šakose dėl jo ypatingų savybių ir universalumo. Aliuminio liejimas yra svarbus gamybos procesas, kuris palengvina aukštos kokybės komponentų gamybą su beprilygstamu tikslumu ir efektyvumu. Galimybė kurti sudėtingas formas, kartu su aliuminio lengvumu ir tvirtu pobūdžiu, padarė šią techniką nepakeičiama daugelio pramonės šakų atveju. Apibendrinant, aliuminio liejimas yra universalus ir efektyvus gamybos procesas, kuris toliau formuoja modernų pramonės įvaizdį. Galimybė kurti lengvus, stiprius ir detaliai suprojektuotus komponentus reikšmingai prisidėjo prie pažangos automobilių technologijoje, elektronikoje, aviacijoje ir kitose pramonės šakose.
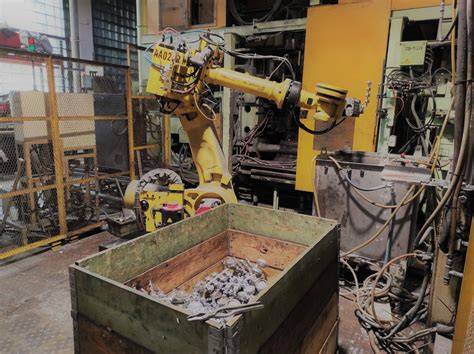
Aliuminio CNC apdirbimo pranašumai ir pasirinkimo pagrindai
Aliuminis yra populiari medžiaga CNC apdirbimui dėl savo palankių fizinių savybių. Jis yra tvirtas, todėl tinka mechaninėms dalims, o jo oksiduotas išorinis sluoksnis atsparus elementų sukeltai korozijai. Šie privalumai aliuminio dalis išpopuliarino įvairiose pramonės šakose, ypač aviacijos ir kosmoso, automobilių, sveikatos priežiūros ir plataus vartojimo elektronikos pramonėse. Šiame straipsnyje aprašomi kai kurie pagrindiniai aliuminio CNC apdirbimo pranašumai ir kodėl jis yra vienas populiariausių greitas prototipų kūrimas ir gamybos procesus.
Kodėl aliuminis CNC apdirbime
- Aliuminio atsparumas korozijai ir didelis laidumas leidžia kurti patvarias ir elektriškai efektyvias dalis.
- Perdirbamumas - aliuminis lengvai perdirbamas ir mažina medžiagų atliekas, kas ypač svarbu tvarioms gamybos praktikai.
- Atsparumas jėgai ir svorio santykis - puikus lengvųjų dalių pasirinkimas mechaninių sistemų, įskaitant automobilių ir kosmoso komponentus.
- Perdirbamumas ir aplinkosauga: didelis atliekų mažinimas CNC procesuose, kur perdirbamos žaliavos svarbios ekonomikos ir ekologijos kontekste.
- Elektrinis laidumas: aliuminis turi gerą laidumą ir plačiai naudojamas elektros komponentuose.
- Apdirbamumas: aliuminis lengvai formuojamas ir pjoviamas CNC staklėmis, kas sutrumpina laiką ir didina tikslumą.
Populiariausi aliuminio lydiniai CNC apdirbimui
Štai keletas populiarių aliuminio lydinių, įtrauktų į CNC apdirbimą, su jų privalumais ir trūkumais:
| Privalumai | Trūkumai | |
|---|---|---|
| Al 1050 | Atsparumas korozijai, didelis laidumas, formavimas | Mažas mechaninis stiprumas |
| Al 2014 | Didelis stiprumas, atsparumas nuovargiui, puikus apdirbamumas | Prastas atsparumas korozijai |
| Al 3003/3005 | Atsparumas korozijai, lengvai suvirinamas | Mažesnis stiprumas compared to stronger alloys |
| Al 5056/6060 | Atsparumas korozijai, geras apdirbamumas | Termiškai neapdorojamas, sunkiau suvirinti |
| Al 6061 | Geras stiprumo ir svorio santykis, tinka ekstruzijai ir suvirinimui | Šiek tiek mažesnis stiprumas nei 7075 |
| Al 7075 | Itin didelis stiprumas ir kietumas, puikiai atsparus nuovargiui | Prastas atsparumas korozijai, sunkiai suvirinamas |
Dažniausiai naudojami CNC aliuminio apdirbimo procesai
Šiame skyriuje išvardinti pagrindiniai procesai, kuriuos taiko automobilių ir elektronikos komponentų gamybos įmonės:
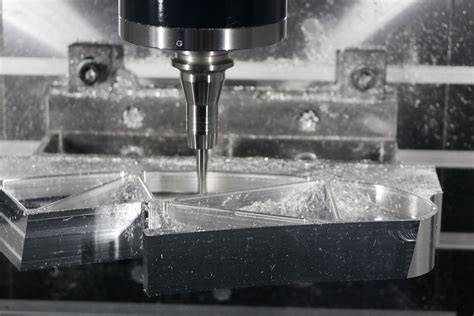
- CNC frezavimas - plačiausiai naudojamas, su daugiastambiu pjovimu, kur ruošinys laikomas, o įrankis juda; tinka korpusams, laikikliams ir kt.
- CNC tekinimas - cilindrinėms dalims, velenams, įvorėms ir žiedams; ruošinys suka, o įrankis lieka fiksuotas.
- CNC gręžimas - tiksliai kuria skyles plokštėse, blokų dalyse ir kosmoso komponentuose.
- CNC maršrutizavimas - plonasienėms plokštėms bei sudėtingiems 2D/3D profiliams; naudojami didelio greičio pjovikliai.
Kaip pagerinti CNC aliuminio matmenų stabilumą
Norint padidinti matmenų stabilumą, būtina atlikti kelis svarbius žingsnius. Svarbiausia - užtikrinti tvirtinimo plokščių įrengimą ir stabilumą. Pavyzdžiui, naudojant didelio standumo ašininį galinį paviršių spaudimą, siekiama išvengti deformacijų, kurios gali pasireikšti po apdirbimo. Toliau - į detalės vidinę skylę įstatyti srieginį įtvarą padeda nustatyti padėtį ir užtikrina tikslumą.
Taip pat svarbu rinktis tinkamą apdirbimo būdą: įrankio gylio, veleno greičio ir padavimo greičio sinergiją; simetrinius apdirbimo metodus abiejose komponento pusėse; daugiasluoksnę aliuminio apdirbimo techniką siekiant tolygiai paskirstyti jėgą ir sumažinti deformaciją. Gilias ertmes turintiems ruošiniams rekomenduojama atlikti gręžimą prieš frezavimą, kad geriau pašalintų drožles ir apsaugotų įrankius nuo perkaitimo.
Įrankio struktūros ir naudojimo patarimai
Dėl didelio plastiškumo aliuminio paviršiaus skyriaus, svarbu sumažinti įrankio nusidėvėjimą ir drožlių kibimą. Pasiūlymai:
- Sumažinti frezos dantų skaičių ir padidinti drožlės tarpo plotį; dantų šiurkštumas Ra < 0,4 μm; patobulinti ašmenų kraštus prieš naudojant naujus peilius.
- Laikyti įrankio nenaudojimą staigiai - laikoti ilgesnį laiką ir užtikrinti švarų aušinimo skystį.
- Įrankių medžiagos: karbidas ar deimantiniai antgaliai padeda atlaikyti dideles apkrovas.
- Laikykite įrankių nusidėvėjimo standartą mažesnį nei 0,2 mm; temperatūra pjaunant neturėtų viršyti 100°C.
Ruošinio vidiniai įtampų mažinimo būdai
Vidinės įtampos gali sukelti deformaciją net ir gana standžių dalių. Svarbu naudoti atitinkamus metodus, kaip atkaitinimas arba terminis stabilizavimas, vibracinis apdorojimas ir natūralus ar dirbtinis sendinimas, siekiant sumažinti liekančią įtampą ir pagerinti matmenų stabilumą. Vibracinis įtempių mažinimo metodas gali sumažinti liekamąjį įtempį iki 50-70 % po grūdinimo.
Dažnos aliuminio lydinio apdirbimo problemos ir jų sprendimai
Dažnos problemos apdirbant aliuminį - paviršiaus kokybė, anodavimas, įrankių susidėvėjimas ir rėmų deformacijos. Pateikiami praktiniai sprendimai:
- Paviršiaus apdorojimai pagerina atsparumą korozijai ir dilimui, bet gali pabloginti dangos sukibimą; naudokite išvalytą paviršių prieš dengimą.
- Anodavimas reikalauja nuoseklios kontrolės elektrolitų sudėties, srovės tankio ir laiko, siekiant stabilaus plėvelės storio ir spalvos.
- Drožlių suvirinimas ir drožlių sukibimas - naudokite aušinimo skystį arba tepimą, pasirinkite TiN/TiB2 dangas.
- Deformacijų mažinimas per laikymo priemones, įrankių geometrijos optimizavimas, ir preciziškas įtempio valdymas.