Paviršiaus apdaila yra neatsiejama gamybos dalis. Ji apibrėžia pagaminto komponento tekstūrą ir šiurkštumo lygį. Dalies paviršius gali būti grubus su matomomis įrankių žymėmis arba smulkus ir panašus į satiną. Paviršiaus apdailos svarba apima ne tik kosmetiką ir estetinį patrauklumą. Tai lemia funkcionalumą, atsparumą dilimui ir tai, kaip gerai gatavas produktas gali išsklaidyti šilumą. Prieš naudojant detales, ypač tas, kurioms keliami dideli tolerancijos reikalavimai, svarbu patikrinti ir išmatuoti paviršiaus šiurkštumą. Šiame straipsnyje bus paaišinta, kas yra paviršiaus apdaila, kaip išmatuoti paviršiaus šiurkštumą, pramoninius paviršiaus apdailos standartus ir būdus, kuriuos galite naudoti norint pasiekti norimą paviršiaus apdailą.
Kas yra paviršiaus apdaila
Paviršiaus apdaila, taip pat žinoma kaip paviršiaus tekstūra, yra fizinės dalies savybės. Jis gali būti nuo grubaus ir matinio iki lygaus ir blizgaus. Paviršiaus apdaila apibrėžiama trimis pagrindinėmis savybėmis; šiurkštumas, banguotumas ir gulėjimas. Šiurkštumas yra smulkus paviršiaus nelygumas, kurį galite jausti. Banguotumas apibūdina vidutinius banguotumus, kurie matomi plika akimi. Klojimas yra dominuojančio modelio kryptis, kuri gali būti apskrita, lygiagreti arba statmena. Šie parametrai parodo, kiek detalės paviršius nukrypsta nuo idealiai plokščio. Be to, paviršiaus apdaila vaidina svarbų vaidmenį gamyboje. Gera apdaila sumažina nusidėvėjimą, nes sumažina trintį ir šilumos susidarymą. Tai padidina komponento vizualinį patrauklumą ir ekonominę vertę. Be to, tai lemia tolesnių gamybos procesų, tokių kaip klijavimas, dengimas ir dengimas, sėkmę. Paviršiaus apdaila taip pat turi įtakos tolerancijos lygiui, ypač sujungiančioms dalims surinkimo metu.
Įprasti paviršiaus šiurkštumo parametrai
Yra tam tikri parametrai, kuriuos galite išmatuoti, kad įvertintumėte medžiagos paviršiaus apdailą. Paprastai jie naudojami kartu norint gauti išsamią apžvalgą. Toliau pateikiami įprasti paviršiaus šiurkštumo parametrai gamyboje:
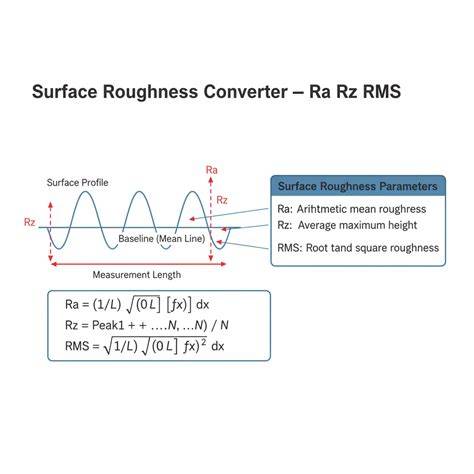
- Ra (aritetminis profilio nuokrypis) - vidutinis paviršiaus nuokrypis nuo idealaus per visą matavimo atstumą. Mažesnė Ra reikšmė rodo lygesnį paviršių.
- Rz (šiurkštumo gylis) - didžiausio aukščio skirtumas tarp aukščiausios viršūnės ir giliausio slėnio matavimo taške per 5 šias vietas.
- Rmax (nelygumo plotis) - panašus į Rz, bet matuoja didžiausią verticalų atstumą tarp viršūnės ir žemiausio slėnio visame matavimo plote.
- Rp, Rv - papildomos dalelių ar pažymėtų slėnių charakteristikos; Rp atspindi paviršiaus pradžią, o Rv - giliausią slėnio lygį.
- Rsm ir kiti papildomi parametrai - matuoja kontūro plėtotės ir reljefo tarpusavio santykius, svarbus tekstūros aprašymui.
Taip pat egzistuoja įvairūs standartai, kuriuos naudoja pramonė, įskaitant VDI3400 ir įvairius Ra/Rmax palyginimus, priklausomai nuo regiono ir pramonės srities. Pavyzdžiui, VDI3400 dažnai naudojama Europos dizaino užsakymams, o Ra arba Rmax gali būti pasirenkami pagal konkrečias kliento specifikacijas arba standartus ISO/ASME kontekste.
Kaip gauti norimą paviršiaus apdailą
Yra įvairūs būdai pagerinti paviršiaus šiurkštumą: mechaninės, cheminės ir dangos sprendimai. Mechaninė apdaila apima apdirbimą, šlifavimą ir glaistymą. Cheminės apdailos gali būti ėsdinimas, rūgštinimas arba pasyvavimas, siekiant pagerinti atsparumą ir išvaizdą. Dangų priemonės apima dažus, dangas arba miltelinį dažymą, kurie gali padidinti atsparumą korozijai ir prisitaikymą prie estetinių reikalavimų. Be to, anoduotas aliuminis suteikia papildomą kietąjį šilumos atsparumą ir atsparumą įbrėžimams, todėl paviršiaus apdaila tampa patvaresnė.
Paviršiaus apdailos standartai gamyboje
Gamyboje yra du pagrindiniai paviršiaus apdailos standartai: ISO 1302 ir ASME Y14.36.
- ISO 1302: paviršiaus šiurkštumo vertinimo specifikacijos, matavimo procedūros, paviršiaus parametrų skaičiavimo metodai ir kalibravimo būdai.
- ASME Y14.36: nurodo paviršiaus tekstūros žymėjimo metodus inžineriniams brėžiniams, įskaitant simbolius, mastelius ir formatą.
Šie standartai padeda užtikrinti nuoseklumą, veiksmingumą bei klientų poreikių patenkinimą. Įgyvendinant juos, mažėja klaidų skaičius ir didinamas kokybės kontrolės efektyvumas.
Veiksniai, turintys įtakos paviršiaus apdailai
Yra daug veiksnių, galinčių įtakoti paviršiaus šiurkštumą. Šie veiksniai gali būti paprasti ar sudėtingi ir turi įtakos tiek formavimui, tiek gamybos efektyvumui:
- Medžiagos savybės - plastiškumas, kietumas, grūdelių dydis ir cheminės sudėtys. Kaliosios medžiagos, tokios kaip aliuminis, dažnai turi skirtingą apdailos pobūdį negu grubiai grūdintos medžiagos.
- Pjovimo būdai - mechaniniai pjovimo procesai sukelia laikinas įtakas į paviršių; lazerinis pjovimas dažnai suteikia švaresnį rezultatą.
- Pjovimo parametrai ir įrankio būklė - įrankio būklė, greitis, gilumo parametrai ir aušinimas lemia paviršiaus šiurkštumo lygį; per didelis greitis gali sukelti perkaitimą, o per mažas - žemą produktyvumą.
- Pirminė ruošinio paruošimas - netinkamas ruošinio paruošimas gali sukelti papildomų defektų.
- Aušinimo skysčiai ir vibracijos - tinkama aušinimo sistema padeda išvengti netolygaus plėtojimo; vibracijos gali sukelti trūkumų.
- Operatoriaus įgūdžiai - patyręs mašinistas gali koreguoti parametrus siekdamas aukštesnės kokybės apdailos.
Kaip įvertinti paviršiaus apdailą
Pagal ISO1997 standartą imama serija ėminių ilgių ir matuojami Ra, Rz, Ry, Rsm ir kiti parametrai, kurie apibrėžia paviršiaus tekstūrą. Mėginių ėmimo trukmės ir pradinis lygis lemia, kaip tiksliai galima įvertinti paviršiaus šiurkštumą. Įvairios matavimo sistemos - nuo plunksnos profilometro iki lazerinių ir AFM - leidžia pasirinkti tinkamiausią metodą atsižvelgiant į medžiagą ir tikslumo poreikius. Tiesioginiai matavimo metodai, tokie kaip stylus profilometras, suteikia tikslumą, bet gali būti kenkia ar netinkami trapiosioms medžiagoms. Optiniai profilometrai išmatuoja didelius plotus neskleidžiant paviršiaus, o AFM - micro matmenų detalioms keramiškai kietoms paviršiaus dalims.
Kas yra anoduotas aliuminio lakštas?
Anoduotas aliuminio lakštas yra aliuminio plokštė, kurią įdedama į elektrolitinį tirpalą, kur elektros srovė suteikia oksidaciją. Oksido sluoksnis, kurio storis dažnai siekia 5-20 mikronų (kieto anodavimo atveju - 60-200 mikronų), padidina atsparumą korozijai, dilimui ir įbrėžimams bei leidžia pasirinkti įvairias spalvas bei apdailos variantus. Anoduotas aliuminis pasižymi keraminėmis savybėmis paviršiuje, kurios suteikia papildomą apsaugą ir ilgesnį tarnavimo laiką. Priešingai nei neanoduotas aliuminis, anoduoto paviršiaus oksido sluoksnis turi savo reikšmės vystant atsparumą kilimui ir aplinkai.
Kuo anoduotas aliuminis naudingas pramonėje?
Anoduotas aliuminis yra plačiai naudojamas priekinėms plokštėms ir gaubto dalims, apšvietimui, reklaminiams skydams, buitinei technikai, vidaus apdailai, spintelėms, mechaninėms dalims, motoriniams prietaisams, orlaivių ir automobilių detalių, taip pat architektūrinei apdailai. Anodavimo procesas suteikia ploną oksido sluoksnį, kuris pagerina atsparumą korozijai, dilimui bei šilumos atsparumą. Spalvų pasirinkimas įgyvendinamas cheminėmis ar panardinimo procedūromis, suteikiant daugybę variantų nuo natūralių iki ryškių spalvų.
Anoduoto aliuminio lakštų specifikacijos ir naudojamas formatas
Storis: 0,2-10,0 mm; Plotis: 100-2600 mm; Pjovimo ilgis: 203-4622 mm. Anodavimo storis - 5-25 mikronai, vienoje ar abiejose pusėse. Medžiagos kokybė: ASTM B209, EN573-1; Pritaikymas: standartiniai formatai 500x1000 mm, 1000x2000 mm, 1250x2500 mm, 1500x3000 mm; galima cnc vandens srove ar ploteriu. Siūlome natūralios spalvos ir spalvotu anoduotą plokščių variantus, įskaitant raudoną, mėlyną, aukso, žalios ir kt. Anoduoto lakšto paviršiaus spalvų pasirinkimą gali užtikrinti II tipas chromo rūgšties anodavimas, III tipo kietas sluoksnis ir pan.
Kaip pasirinkti paviršiaus apdailos tipą anoduotam aliuminiui
Atsižvelgdami į reikalingą atsparumą korozijai, dilimui bei estetinius reikalavimus, galite pasirinkti anodavimo tipą (II arba III), spalvų dangą, ir kokią paviršiaus šiurkštumo klasę taikysite baigiant gaminį. Anoduotas aliuminis suteikia ilgesnį tarnavimo laiką ir didesnį atsparumą įbrėžimams, todėl jis ypač tinkamas liberariniams, apšvietimo, interjero detalėms, transporto priemonėms, ir techninėms prietaisų dalims.
Ateities įžvalgos ir praktiniai patarimai
Norint pasiekti optimalų paviršiaus šiurkštumą ir ilgaamžiškumą, verta atsižvelgti į šiuos patarimus:
- Pasirinkite tinkamą matavimo metodą priklausomai nuo medžiagos ir paviršiaus charakteristikų.
- Valdykite apdirbimo parametrus, įrankio būklę ir aušinimą, kad sumažintumėte netolygumų atsiradimą.
- Naudokite tinkamą paviršiaus apdailos tipą - mechaninę, cheminę ar dangą - atsižvelgiant į galutinį funkcionalumą.
- Atkreipkite dėmesį į anoduoto aliuminio sluoksnio storį ir kokybę, nes tai nulemia ilgaamžiškumą ir atsparumą korozijai.
Master Circle Geometry with Ease || Step-by-Step Tutorial Video
Duomenų ir įžvalgų santrauka
Įvairūs standartai ir metodai užtikrina, kad paviršiaus šiurkštumas būtų teisingai įvertintas ir atitiktų klientų reikalavimus. Anoduotas aliuminis suteikia papildomą apsaugą nuo korozijos ir dilimo, teikdamas patvarų ir estetiškai patrauklų paviršių su pasirinktomis spalvomis. Tinkamai sujungus mechaninį, cheminių ir dangos sprendimus, galima pasiekti norimą paviršiaus apdailos lygį bei optimalų funkcionalumą.
Apžvalginės rekomendacijos projektų vadovams
Renkantis paviršiaus apdailos sprendimus projektams, atsižvelkite į: norimą paviršiaus šiurkštumo lygį, atsparumą korozijai ir dilimui, šilumos valdymą, estetiką bei gamybos kaštus. Anoduotas aliuminis gali būti puiki investicija dėl savo ilgaamžiškumo, atsparumo ir spalvų įvairovės, o tinkamai parinktos matavimo procedūros užtikrina nuoseklų kokybės lygį visoje partijoje.
tags: #lakuoto #aliuminio #siurkstumas