Galimybė savarankiškai surinkti vamzdynus yra neabejotinas polipropileno gaminių pliusas. Naudodami patogią ir lengvą medžiagą, galite patys pastatyti kanalizaciją, suremontuoti ir atnaujinti vandens tiekimo sistemą. Svarbiausia yra suprasti surenkamųjų elementų sujungimo specifiką. Sutikite, tai yra svarbi darbo dalis, atsakinga už linijos sandarumą ir jos veikimą be problemų. Mes siūlome jums išsamią informaciją apie tai, kaip lituoti polipropileninius vamzdžius, kokia įranga naudojama darbe, taip pat išvardijame dažniausiai pasitaikančias naujokų suvirintojų klaidas. Mūsų siūloma informacija padės sukurti patikimus ryšius. Vaizdiniam suvokimui straipsnis papildytas grafinėmis programomis ir vaizdo įrašu.
Kas yra litavimas ir kodėl tai populiaru?
Litavimas yra pagrindinis polipropileninių vamzdžių sujungimo būdas, kuris leidžia sukurti sandarias ir patvarias jungtis. Litavimo proceso metu polipropilenas minkštėja kaitinant ir įgauna plastiliniškai panašią būseną. Technologija plačiai paplitusi vandentiekio litavime dėl savo paprastumo ir minimalios įrangos reikmės. Technologijai dar vadinama polifuziniu suvirinimu, o medžiagų grąžinimas į normalią temperatūrą padeda atkurti jų struktūrą po suvirinimo.
Litavimo metodų įvairovė
- Vilksminis metodas (sukabinimas): viršijo vamzdžio išorinio skersmens įvorė ar vamzdis; dažnai taikomas vamzdžiams iki 63 mm skersmens.
- Tiesioginis litavimas: pagrįstas išlydymu ir sujungimu dviejų dalių to paties skersmens; reikalauja itin tiksliai paruoštų paviršių.
- Šaltojo litavimo metodas: naudojamas specialus tirpiklis polipropilenui sušvelninti; paprastai taikomas taisyti nutekėjimus ar laikinus sprendimus.
Pramonėje dažnai taikomi didelio skersmens vamzdžių jungtimų sprendimai, o didesniems skersmenims dažnai pasitelkiami specialūs įrengimai ar junginiai. Toliau apžvelgsime įrangą ir proceso etapų seka.
Svarbiausia įranga ir medžiagos
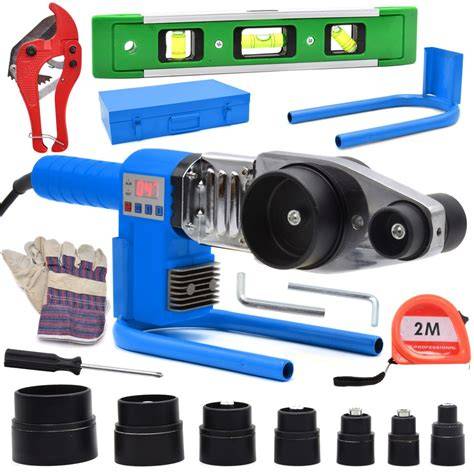
Litavimo įranga yra masyvus metalinis kaitinimo elementas su purkštukais, vadinamas lituokliu arba litavimo geležimi. Jis naudoja kaitinimo elementą ir keičiamų galvučių komplektą. Standartiniai DIN vamzdžio skersmenys: 16, 20, 25, 32, 40, 50 ir 63 mm; didesniems skersmenims naudojami specialūs antgaliai ir purkštukai. Be lituoklių, meistrui reikės žirklių vamzdžiams, ruletės, skustuvo ar žymeklio, valymo šepetėlių ir srutų bei apsauginių priemonių: akinių ir pirštinių.
Medžiagos ir pagalbinės priemonės
- Vamzdžių pjovimo įrankiai ir šlifavimo priemonės
- Švarus audinys, švarinimo priemonės, paviršiaus nuriebalinimas
- Srautas (flux) ir lydmetalis bešviniams (pvz., 95/5 alavo ir stibio) arba su variu/sidabru priklausomai nuo sistemos reikalavimų
- Koordinavimo įrankiai: centrais, žymekliai, lituojimo stotis su temperatūros kontrole
Svarbu pasirinkti tinkamą lydmetalį ir srautą: geras srautas pašalina oksidus ir užtikrina kapiliarinį užpildymą jungtyje. Be šių medžiagų kokybiškai sujungti vamzdžiai nepavyks.
Polipropileninių vamzdžių paruošimas ir armavimo klausimai
Prieš litavimą būtina išvalyti vamzdžio išorinį paviršių ir armotūros vidinę ir išorinę pusę, pašalinti oksidus ir riebalų plėvelę. Jei vamzdžiai yra armuoti aliuminio folija, reikia papildomo šildymo arba išvalymo, kad užtikrinti tvirtą ryšį. Yra įvairių armavimo tipų - stiklo pluoštu sustiprinti vamzdžiai lituojami kaip įprasti, o pluoštas armatūroje gali reikalauti papildomų priemonių.
Dažnai dalys suarkiamos su skustuvo ar kitų įrankių pagalba, kai armavimo sluoksnis yra centro regione. Jei armuotas sluoksnis yra į vidaus pusę, būtina naudoti specialius pjovimo įrankius ir valymo priemones iki 2 mm gylio per visą apskritimą.
Litavimo proceso žingsniai (paprasta žingsnis-po-žingsnio sistema)
- Paruošite vamzdžius ir jungiamąsias detales: iškirpkite, pašalinkite aštrias kraštus, nuriebalinkite ir išvalykite paviršius.
- Užtepkite srautą į išorę ir į vidų.
- Sumontuokite vamzdžius į jungiamąją dalį ir užtikrinkite tvirtą prigludimą; jei reikia - laikykite galą.
- Šildykite jungtį iki 250-300 °C (15-25 s trukmė), sklandžiai judindami degiklį.
- Ucirkite lydmetalio į jungtį, kol pasieksite kapiliarinį užpildymą; laikykitės nuoseklumo tempiant lydmetalį.
- Leiskite jungčiai atvėsti natūraliai; po aušinimo plaukite šviežiu vandeniu ir pašalinkite perteklinį srautą.
Prisiminkite: laikymo laikas ir šildymo intensyvumas turi būti nustatytas pagal vamzdžio skersmenį ir medžiagos savybes. Paprastai storo sienelės vamzdžiai reikalauja šiek tiek ilgesnio laikymo ar didesnės temperatūros, o aplinkos temperatūra gali keisti laiką 50% ar daugiau.
Litavimas su armatūra ir didelių skersmenių vamzdžiai
Apsvarstykite sustiprintus vamzdžius: prieš litavimą nuimkite apsauginę medžiagą, išvalykite aliuminio foliją. Didesniems nei 63 mm skersmens vamzdžiams gali prireikti papildomo šildymo ir specialių įrankių. Dažnai naudojama dviejų dalių litavimo technika - išlydytos dalys susilieja, o įvorė užpildo tarpus. Tokie junginiai yra itin stiprūs ir patikimi.
Gedimų klaidos ir kaip jų išvengti
- Vamzdžio paviršius nebuvo nuvalytas nuo riebalų plėvelės
- Poravimo dalių pjovimo kampas nesutampa su 90°
- Vamzdis per stipriai ar per silpnai įšildomas
- Nepakankamai arba per daug išvalytas armavimo sluoksnis
- Padėtis po litavimo neidealiai išlyginta arba perditaikia akivaizdūs išlinkimai
- Laidas netinkamai užpildytas, o lydmetalis netirpsta kaip turėtų
Tinkamai atlikus litavimą, siūlė turi būti lygi, o jungties vietoje matoma aiški siūlė - tai aukštos kokybės požymis. Dėl klaidų gali kilti nutekėjimų, deformacijų ar net suskilimų, ypač ilgoje linijoje.
Indukcinis litavimas - pažangi alternatyva
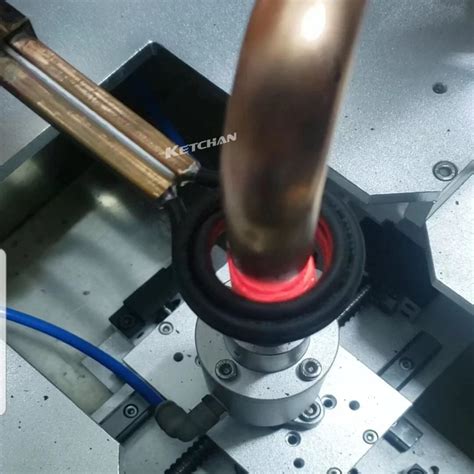
Indukcinis litavimas naudoja elektromagnetinę energiją šildymui tiesiai į metalo jungtis, užtikrinant tikslų šildymą, nuoseklumą ir didesnį patikimumą. Ši technologija vis dažniau taikoma ŠVOK ir santechnikos srityse. Indukcinis litavimas suteikia šiems T formos vamzdžių jungtims išskirtinį tikslumą, sutaupytą laiką ir sumažintą riziką dėl neteisingo šildymo.
Teigiami poveikiai: 40% sumažėjęs jungčių gedimų dažnis, 25% trumpesnis laiko tempas įrengiant sistemas, bei įgūdžių tobulinimas mokymo įstaigose. Indukcinis litavimas laikomas ateities standartu, kuris toliau tobulės dėl realaus laiko stebėjimo, patikimumo ir energijos efektyvumo. Ar esate pasirengęs įsigyti tinkamas indukcinės litavimo sistemas ir pradėti lituoti išmaniau jau šiandien?
Pastaba dėl saugos ir teisės
Montuojant L tipo varinius vamzdžius arba bet kokią polipropileninę įrangą, būtina laikytis vietinių vandentiekio kodeksų ir taisyklių, galinčių skirtis regionuose. Daugelyje jurisdikijų reikalingi leidimai santechnikos darbams, kapitalinės ar rekonstrukcinės darbų atveju. Taip pat būtina laikytis saugos priemonių: naudoti apsauginius akinius ir pirštines, dirbti gerai vėdinamoje patalpoje, nes litavimo metu išsiskiria kvėpavimo ir akių dirginančios medžiagos. Gefahrų valdymas yra esminis, ypač degimo metu ir įrenginių laikymo vietose.
Įrankiai ir laikymo patarimai namų meistrams
Vamzdžių suvirinimo aparatas - pagrindinis įrankis. Be to, reikia ir kitų priemonių: kalibratoriaus, šluostės, vamzdžių pjaustytuvų, spirito ir kt. Darbui rinkitės kokybiškus įrankius, nes jie užtikrina ilgesnį eksploatacijos laiką ir mažesnį gedimų skaičių. Praktinė patirtis rodo, kad norint kokybiškai susukti jungtis, svarbu atlikti kelias pakartotines bandymų litavimo operacijas ant paruoštų mokymosi gabalų, kol įgysite įgūdžių.
Pradedant darbą, pasistenkite surinkti visą sistemą ant stalo ir tik tada judėti į vietą. Prireikus, įranga turi būti stabiliai pritvirtinta spaustuke ir būti gerai išvalyta bei atitinkamai sureguliuota temperatūra - apie 260 °C litavimo temperatūrą rekomenduoja daugelis vadovų. Po proceso palikite sistemą atvėsti nepastebimai, neleiskite šilumos plisti nevaldomai.
Rinkoje ir mokyme: kaip tobulinti įgūdžius
Profesionalai visada turi ko išmokti. Indukcinis litavimas laikomas pažangiausia technologija, kuri gali būti įtraukta į mokymo programas ir praktikas. Ypatingą dėmesį skirkite įrenginių kalibravimui ir atsargiam saugojimui, nes net daugybė patyrusių meistrų kartais susiduria su netikėtomis situacijomis.
Jeigu turite patirties ar klausimų dėl polipropileninių vamzdžių litavimo, pasidalinkite su mūsų skaitytojais savo patirtimi ar pavyzdžiais.
Kaip sujungti polipropileno vamzdžius - PPR plastikinius vamzdžius. Polifuzinis suvirinimas
Trumpas patarimų rinkinys pradedantiesiems
- Prieš pradedant patikrinkite įrangos švarumą ir tinkamą temperatūrą.
- Paruoškite paviršius nuo riebalų ir oksidacijų; valo tiek vamzdžio išorę, tiek jungčių vidų.
- Užtikrinkite aiškią linijos kryptį ir teisingą pjovimo kampą - 90 laipsnių.
- Dirbkite gerai vėdinamoje vietoje; naudokite apsaugines priemones.
Litavimo laikų lentelė (orientacinė)
| Vamzdžio skersmuo (mm) | Kaitinimo laikas (sek.) | Litavimo laikas (sek.) | Aiškinimas |
|---|---|---|---|
| 20 | ~60 | ~12 | mažas skersmuo |
| 25 | ~70 | ~14 | vidutinio skersmens jungtys |
| 32 | ~90 | ~18 | vidutinio didelio spindžio jungtys |
| 40 | ~110 | ~22 | didelės jungtys |
| 63 | ~150 | ~30 | didžiosios jungtys |