Šiuolaikinėje gamybinėje pramonėje tikslūs matavimai yra vienas iš prioritetų. Patikimi duomenys turi įtaką kone kiekvienam procesui, todėl profesionalūs matavimo prietaisai tampa esminiu kokybės užtikrinimo įrankiu. Jie leidžia ne tik stebėti, bet ir valdyti procesus taip, kad rezultatai atitiktų aukščiausius standartus.
Matavimų tikslumas ir modernios matavimo technologijos
Matavimų tikslumas - produkcijos kokybės pagrindas. Net mažiausias gamybos procesų parametrų nuokrypis nuo standartų gali lemti didelius nuostolius, todėl kokybės kontrolė remiasi ne spėlionėmis, o tiksliais matavimais. Matavimai nuolat vyksta tiek naudojamoje įrangoje (pvz., temperatūra, slėgis), tiek produkcijoje (pvz., matmenys, svoris, temperatūra). Modernios matavimo technologijos lemia didesnį efektyvumą.
Šiuolaikiniai profesionalūs matavimo įrankiai veikia ir yra integruojami su skaitmeninėmis sistemomis, leidžiančiomis realiu laiku fiksuoti ir analizuoti duomenis. Tokie sprendimai mažina žmogiškųjų klaidų tikimybę, taupo laiką ir leidžia greičiau priimti racionalius sprendimus. Belaidis duomenų perdavimas ar automatizuota kalibracija padeda palaikyti tikslumą net ir intensyviai naudojant įrangą.
Praktiniai pavyzdžiai ir įmonių sprendimai
Pavizdys. Gamintojo Testo sistema „Saveris“, skirta nuolat matuoti patalpų ar šaldytuvų, kuriuose gaminami ar laikomi maisto produktai ar vaistiniai preparatai, temperatūrą bei drėgmę ir skubiai informuoti klientą apie rodiklių nuokrypius.
„Įmonių praktikoje pasitaiko atvejų, kuomet dėl darbuotojų neapdairumo ar ne laiku pastebėtų įrangos techninių gedimų, produktai praranda savo savybes ir juos tenka utilizuoti. Pasitelkus išmanias, mūsų siūlomas parametrų stebėjimo sistemas, šių klaidų ir didelių nuostolių galima lengvai išvengti” - pasakoja „Axioma MS” pardavimų inžinierius Darius Jagelavičius.
„Axioma MS“ sprendimai gamybai. Nuo pirmojo gamybos etapo iki galutinės patikros - kiekvieno žingsnio kokybė priklauso nuo tikslių matavimų. UAB „Axioma MS“ siūlomi profesionalūs matavimo prietaisai padeda įmonėms pasiekti aukščiausius kokybės rezultatus, optimizuoti procesus ir išvengti klaidų, kurios kainuoja brangiai.
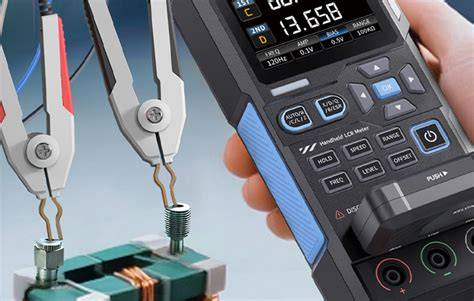
Prietaisai, kurie užtikrina kokybę: tarp profesionalių, pramonėje ir laboratorijose naudojamų įrankių - terminoi analizei skirti prietaisai, termovizoriai, ultragarsiniai matuokliai, oscilografai, vibracijų analizatoriai ir kt. Šie prietaisai leidžia tiksliai stebėti svarbiausius procesų parametrus ir greitai reaguoti į nukrypimus.
Termoizoliacijos, aplinkos ir elektronikos matavimai
Terminei analizei skirti prietaisai (termovizoriai, termovizinės kameros) naudojami medžiagų savybėms vertinti ir kokybės pokyčiams kontroliuoti esant temperatūrų svyravimams.
Temperatūros ir drėgmės matavimo sistemos skirtos atidžiai stebėti aplinkos parametrus, kurie turi įtaką tiek gamybos procesams, tiek produkcijai. Ultragarsiniai matuokliai padeda aptikti įtrūkimus ar defektus metalinėse konstrukcijose bei suvirinimo siūlėse. Oscilografai būtini elektros ir elektronikos laboratorijose - jie leidžia analizuoti signalus, aptikti trikdžius ir tikrinti įrangos stabilumą. Vibracijų analizatoriai pramonėje naudojami įrangos būklės stebėjimui - jie leidžia anksti pastebėti guolių ar variklių nusidėvėjimą ir užkirsti kelią brangiai kainuojantiems gedimams.
Praktiniai matavimai - ilgesni gairės
Norite sužinoti, kokius matavimo prietaisus ar sistemas galėtumėte pritaikyti savo įmonėje? 1. Skirstomojo transformatoriaus izoliacijos varžos drebulys. Po paskirstymo transformatoriaus paleidimo eksploatuoti po įrengimo ar kapitalinio remonto ir po ilgo eksploatavimo nutraukimo, apvijų izoliacijos varžą reikia išmatuoti su rokeriu, kurio įtampa yra 1000 ~ 2500 V. Matuojama vertė ir tepalo temperatūra matavimo metu turėtų būti užregistruota transformatoriaus rinkmenoje. Išmatuota vertė palyginama su izoliacijos varža verte, išmatuota naudojant paskirstymo transformatorių, norint nustatyti transformatoriaus izoliacijos būklę. Jei paskirstymo transformatoriaus izoliacijos varža staiga sumažėja iki 50% pradinės vertės ar mažesnė, ją reikia pakeisti kapitaliniu remontu.
Antra, drebėjimo bandymo atsparumas aukštai ir žemai įtampai. Purtykite aukštos įtampos vožtuvo tipo ribotuvo izoliacijos varžą, naudokite 1000 V arba 2500 V, kad sukrėttumėte stalą; purtant žemos įtampos 380 V ribotuvą, turėtų būti naudojamas 500 V arba 1000 V purtiklis, prijunkite du purtyklės bandymo laidus prie viršutinio ir apatinio ribotuvo gnybtų. 380 V žemos įtampos ribotuvo izoliacijos varža neturi būti mažesnė kaip 1 MΩ.
Trečia, izoliatoriaus izoliacijos varžos matavimas. Norėdami išmatuoti žemos įtampos izoliatoriaus izoliacijos varžą, naudokite 500 ~ 1000 V purtiklį. Vertė turėtų būti ne mažesnė kaip 1 MΩ.
Ketvirta, maitinimo kabelio sukrėtimo bandymas. 1) Išimkite tiriamojo laido maitinimo šaltinį ir visas išorines jungtis. 2) Nuvalykite nešvarumus nuo kabelio gnybto paviršiaus. 3) Nustatykite purtiklio specifikacijas. Kabeliams, kurių darbinė įtampa yra ne didesnė kaip 1 kV, naudokite 1 kV purtiklį, o 1 kV ar aukštesniems - 2500 V. 4) Testuojant tris šerdžių laidą, vieną šerdį (+), kiti du šerdys turi būti įžeminti. 5) Sukratykite stalą iki vardinio greičio (1200 r/min). Izoliacijos varža turi būti stabili. 6) Išbandžius šerdies laidą ir visiškai iškrovus, kiti šerdies laidai išbandomi tokiu pačiu būdu.
V. Fazinių poslinkių kondensatorių matavimas. Kondensatoriai turi būti periodiškai tikrinami dėl izoliacijos varžos metu. Žemos įtampos kondensatorių matavimai 500 V purtikliu - izoliacijos varža ne mažesnė kaip 20 MΩ. Prieš purtant kondensatorius turi būti iškrautas. Paėmus rodmenis, reikia laikytis saugaus elgesio su purtyklėmis ir neleisti skaitikliui sudegti. Tyrimo metu kondensatoriai turi būti laikomi stabiliai.
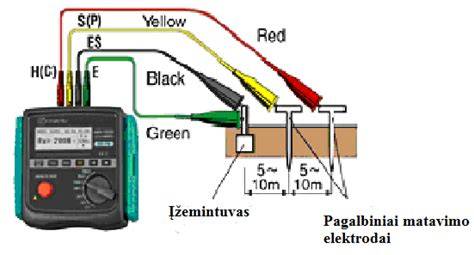
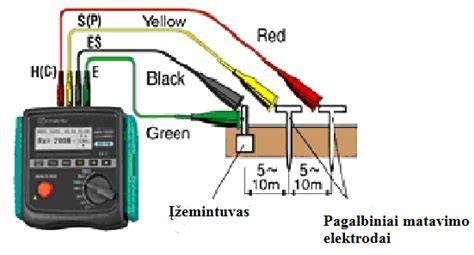
Šešta, variklio izoliacijos varžos matavimas. Trifazis variklio apvija turi šešis gnybtus. Sukratydami pirmiausia atidarykite jungimo dėžę, išmatuokite variklio izoliaciją nuo fazės iki fazės, tada prijunkite variklio apviją prie linijos gnybto L ir prijunkite E-gnybtą, kad išmatuotumėte fazę į žemę.
Saugos priemonės matuojant ir įrenginių parinkimas
Kratos lentelės naudojimas turėtų būti atsakingas: matuojant parenkant įtampos lygį, reikia užtikrinti, kad įranga, kurios vardinė įtampa didesnė kaip 500 V, būtų matuojama tarp 1000 ~ 2500 V. Žemoji įtampa < 500 V - 500 V purtiklis. Prieš matavimą įranga turi būti išjungta ir visiškai išsikrovusi. Laidai į gnybtus turi būti atskirti, kad išvengti klaidų dėl įtemptos laidų izoliacijos. Bandymų paviršius turi būti švarus ir sausas. Įranga, kuri laikoma, turi būti tinkamai izoliuota ir laikoma saugiai.
Metoduose dėmesys skiriamas ir nuostatoms dėl srovės ir įtampos: izoliacijos varža matuojama naudojant DC įtampą, o galutinis tikslumas priklauso nuo teisingo matavimo metodo ir sąlygų. Didelė izoliacijos varža rodo aukštesnį įrenginio saugumą. Jei izoliacijos varža sumažėja, gali kilti pavojus gyvybei ir turtui.
Šilumos izoliacijos lambdos koeficiento supratimas
Šilumos izoliacijos gamintojų pranešimai - tai dar ne viskas. Tačiau lambda lambdai nelygi. Yra esminis skirtumas tarp deklaruojamos ir apskaičiuojamos lambdos. Deklaruojama lambda yra parametras, nustatomas reglamentuojamomis sąlygomis. Praktikoje tai reiškia, kad medžiagos „šilumos izoliacija“ nustatoma esant +10 °C temperatūrai. Apskaičiuota lambda nustatoma esant eksploatacinėms sąlygoms, t. y. tiek žemoje, tiek aukštoje aplinkos temperatūroje.
Pavyzdyje lambdos koeficientas priklauso nuo temperatūros: nuo 0,040 W/mK iki 0,050 W/mK. Temperatūros konvertavimo schema rodo, kad šilumos izoliacijos lambdos koeficientų įtaka didėja esant aukštesnei temperatūrai, ypač pluoštinėse difuzijose. EPS polistirolas turi panašią tendenciją, tačiau tai labiausiai matoma esant aukštai temperatūrai saulėkaitoje.
1) Tarkime, kad vidutinė „šildomo“ šilumos izoliacijos sluoksnio, esančio ant stogo, vidutinė temperatūra yra apie +50 °C. Deklaruojami matavimai (λD) atliekami esant +10 °C temperaturai. 2) Atsižvelgiant į skaičiavimus matyti, kad temperatūroje, kurioje veikia šilumos izoliacija, kurių reikia atitikti tikslų lygį vasarą, reikia įrengti storesnį sluoksnį, atsižvelgiant į temperatūros perskaičiavimą.
Išvados ir suvokimas apie praktinį taikymą
Šioje temoje akivaizdu, kad izoliacijos kokybė priklauso nuo tikslių matavimo metodų, tinkamos įrangos ir tinkamai įdiegtų saugumo priemonių. Tikslių matavimų dėka galima išvengti žalingų nuostolių, užtikrinti gamybos procesų stabilumą ir ilgesnį įrangos tarnavimą.
tags: #izoliacijos #kokybiniu #charakteristiku #matavimo #doble #irenginis