Mes esame didelė spausdinimo įmonė Shenzhen Kinijoje. Siūlome visus knygų leidinius, knygų spausdinimą, popieriaus spausdinimą, nešiojamą nešiojamąjį kompiuterį, knygų spausdinimą, knygų spausdinimą, knygų spausdinimą, pakuotės dėžutę, kalendorius, visų rūšių PVC, gaminių brošiūras, pastabas, vaikų knygą, lipdukus, visus rūšių specialios popieriaus spalvos spausdinimo produktai, žaidimų kortelės ir pan. Labai svarbu ir būtina, kad kartono įmonės būtų svarbios ir stiprintų procesų standartizavimą. Procesų standartizavimas yra svarbus žingsnis standartizuojant kartono įmones, o standartizuota kiekvieno proceso sąsajos kontrolė kartono gamybos procese yra svarbi proceso standartizavimo dalis.
1. Lipnus indeksas: klijų klampumas, kietasis kiekis ir klijų ilgis
1. Lipnus indeksas Gofruotojo kartono klijų klampumas ir kietasis kiekis turi būti sureguliuotas pagal sezoną. Apskritai, kai temperatūra yra žema ir nedidelė (žiema), vienos gofruotosios plokštės klijų klampumas yra 17-21 s (4 puodelių padengimas, tas pats žemiau), kietasis kiekis yra 17-19%; trijų gofruotųjų plokščių klijų klampumas yra 40 - 60s, kietasis kiekis yra 18% - 20%. Aukštoje temperatūroje ir didelėje drėgnėje (vasarą) vieno gofruotojo kartono klijų klampumas yra 20 - 25s, kietasis kiekis - 19% - 22%; trijų gofruotųjų plokščių klijų klampumas yra 55 - 90s, kietasis kiekis yra 21% ~ 25%. Be to, klijai turėtų būti laikomi klijų ilgio (naudokite nykščio klijuoti šiek tiek klijų, ir pirštu, lėtai traukite du pirštus į atstumą tarp dviejų pirštų, kai lipni pertraukos) yra 15 ~ 20 mm .
2. Bazinio popieriaus indeksas
(1) Pagrindinio popieriaus drėgmės kiekis. Pagrindinio popieriaus drėgmės kiekis turėtų būti nuo 6% iki 8%, o tai labiausiai naudinga gofruotojo kartono klijavimui ir gofravimui. Vandens kiekio skirtumas tarp trijų pagrindo popierių ir kiekvieno pagrindinio popieriaus kairiojo, centrinio ir dešiniojo krašto neturi viršyti 3%.
(2) Žaliavinio popieriaus gamybos laikas. Trijų tipų pagrindo popieriaus gamybos datos turi būti panašios prieš jas naudojant mašinoje.
(3) Kiek kartų popierius yra atsparus sulankstymui. Bazinis popierius turi būti gaminamas žemos temperatūros ir mažo drėgnumo aplinkoje. Siekiant išvengti, kad dėžutės kokybė būtų susprogdinta dėl mažo sulankstymo atsparumo skaičiaus, pagrindinio popieriaus lankstymo skaičius turi būti daugiau kaip 50 kartų.
(4) Pagrindinio popieriaus stiprumas. Pagrindinio popieriaus stiprumas nustatomas pagal kliento slėgio atsparumo reikalavimus, taikomus gofruotam dėžutei ir kartono gamybos procesui. Jei dėžutės tipo kartono spaudimo stipris pasiekia 1500 N, naudojant analizę ir skaičiavimus, jeigu naudojamas ofsetinės spaudos dėžutė, bazinis popierius turi būti aukštos kokybės A klasės, kiekybinė vertė 120 g/m2, o žiedo slėgio indeksas didesnis ne daugiau kaip 7 N・m/g; arba iš anksto atspausdinta spausdinimo dėžutė, bazinis popierius turi būti aukštos kokybės A klasės, kiekybinė vertė 110 g/m2, o žiedo slėgio indeksas didesnis nei 6 N・m/g. Pagrindinio popieriaus stiprumo pasirinkimas yra sudėtingas ir turi būti nustatytas po analizės, skaičiavimo ir eksperimentavimo pagal atitinkamą technologiją. Nustačius, pagrindinio popieriaus negalima pakeisti šio tipo dėžutėmis, o gamybai turi būti parenkamas atitinkamo stiprumo popierius.
3. Originalus popieriaus jėgos reguliavimas
Pradinė popieriaus jėga turėtų būti sureguliuota pagal gofruotojo kartono išilginį išlenkimą ir naudojimą. Kai gofruotas kartonas sulenkiamas tam tikros popieriaus išilginės krypties kryptimi, pagrindo popieriaus įtampa turi būti atleista. Originalus popieriaus šerdis ir išorinis įtempimas yra skirtingi. Originalus popieriaus jėgos parametras turi būti sumažintas prie pagrindo, kad popierius nesulūžtų. Jei pradinė popieriaus jėga yra per didelė, tai gali sukelti kokybės problemų, pvz., Sulaužytą popierių, išilginį gofruoto kartono lenkimą ir nepatenkinamą gofruoto formavimo efektą. Priešingai, tai gali sukelti gofruoto kartono putojimą ir deformaciją.
4. Priekinio pašildymo apvalkalo kampas
Išankstinio kaitinimo būgno paviršiaus temperatūra turi siekti daugiau kaip 100 °C, o karštojo plokštelės temperatūra turi siekti 150 °C. Išankstinio pašildymo apvalkalo kampas yra proporcingas pagrindinio popieriaus kontaktiniam plotui ant pirminio pašildymo ritinio ir pagrindinio popieriaus drėgmei. Gamybos proceso metu išankstinio pašildymo plėvelės kampas gali būti padidintas arba sumažintas pagal gofruoto kartono lenkimo laipsnį. Pavyzdžiui, kai vienintelis gofruotas kartonas ir trys gofruotieji kartonai yra sulenkti skersine kryptimi, kokio tipo pagrindo popierius yra sulenktas, padidinamas pagrindinio popieriaus pašildymo įvyniojimo kampas, o kito pagrindinio popieriaus pašildymo plėvelės kampas yra sumažintas.
5. Popieriaus koregavimas
Nors popieriaus krūva prie tilto padeda gofruotojo kartono lakavimui, pernelyg didelė popieriaus krūva gali sukelti gofruotojo kartono atsiradimą ant lentos, lenkimo ir pan. Todėl būtina pagrįstai kontroliuoti poliaus popieriaus kiekį pagal lentos poveikį.
6. Dulkių šalinimo sistema
Gaminant tris gofruotus kartonus, turi būti užtikrintas kartono švarumas. Gofruotojo kartono gamybos linijos dulkių šalinimo sistema turėtų būti naudojama dulkėms pašalinti iš šepečio ir atidarykite siurbimo įtaisą, kad būtų sumažinta spausdinimo kokybė, kurią sukelia popieriaus vilna vėlesniame spausdinimo procese.
7. Garų slėgis ir kaitinimo plokštės valdymas
Įsitikinkite, kad minimalus garų slėgis yra didesnis nei 7 kg, o karštojo plokštelės vidaus temperatūra prieš pradedant gamybą pasiekia 150 °C. Faktiškai gaminant karštą plokštę, pagal gofruoto kartono lenkimo laipsnį ir transporto priemonės greitį gali būti reguliuojama. Kai gofruotas kartonas lankomas skersai dėžės kryptimi, karšto presavimo plokštės rinkinys turi būti pakeltas, kad vidinė temperatūra būtų sumažinta pagal želatinizacijos prielaidą. Jei išilgai mažesnio kaip 600 mm matmens, mašinos greitis turėtų būti sumažintas 30-40%, o karštojo plokštės garų slėgio įtaisų rinkinys uždarytas arba pakeltas. Iš anksto išspausdintam kartonui 150 °C temperatūroje lakas turi būti atsparus, o perdirbime plokštelės temperatūra turi būti sumažinta iki 130 °C.
8. Gofruoto kartono dydžio planavimas
Maži gofruoti kartonai gaminami iš karto po didesnio gofruoto kartono gamybos. Jei gamykla dažnai gamina 1020 mm vertikalaus dydžio gofruotą kartoną, mažesnio išilginio matmens kartoną reikia planuoti dienos pradžioje, kad karštojo dėklo temperatūra galėtų būti tinkamai reguliuojama. Didesnio dydžio kartono gamyba neturėtų būti atliekama iš karto po mažesnio, kad būtų išvengta želatinizacijos trūkumo ir drėgmės stokos.
9. Slėgio reguliavimas
Pirmasis žingsnis - slėgio reguliavimas tarp viršutinės ir apatinės gofravimo ritinių ir slėgio ritinių. Per didelis slėgis gali sukelti susidarymą ar smulkinimą; per mažas - prastą sukibimą. Klijų tarpas turi būti sureguliuotas; vieno gofravimo plokštei 3,2-3,6 mm, trijų plokščių - 2,2-2,6 mm, o tarpą tarp gumos volo ir viršutinio presavimo ritinėlio - apie 3,0 mm.
10. Greičio kontrolė
Greitis priklauso nuo garų slėgio ir plokštės temperatūros. Esant ~7 kg garų slėgiui ir ~150 °C plokštės, ilginio dydžio kartonas virš 600 mm turėtų judėti 140-160 m/min, o mažesnis nei 600 mm - 90-100 m/min.
11. Vidaus slėgio plokštės valymas
Jei popieriaus vilna ar klijų kietos medžiagos prilimpa prie kaitinimo plokštės paviršiaus, reikia sustabdyti valymą, nes tai gali sukelti vėlesnes kokybės problemas spausdinime.
12. Pristatymas
Vienintelis gofruotas kartonas ir trys gofruotojo kartono padėklai turi būti tvarkingi ir tikslūs. 20 lapų iš vieno gofruoto kartono yra priešais ir atgal. Naudojami 500 lapų iš trijų gofruotojo kartono. Kai lenkimo kreivė daugiau nei 1% kartono pločio, ant kiekvienos plokštės dedama 20 lapų priekinių ir atbulinių lapų, kad būtų išvengta lentos lenkimo ir deformavimo saugojimo metu.
Gofruotojo kartono pagrindai: ką turėtume žinoti?
- Gofruotas kartonas dažniausiai gaminamas iš perdirtbo popieriaus.
- Gamybos ciklas apima popieriaus rulonų, klijų ir gofruoto kartono gamybos liniją.
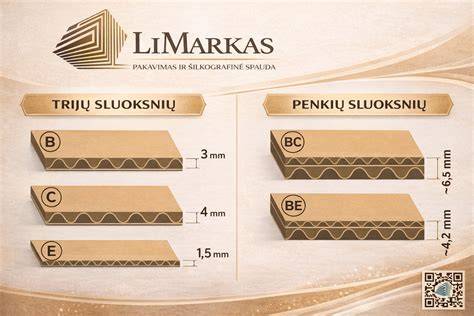
- Gofruotas kartonas yra sudarytas iš vieno plokščio ir vieno gofruoto kartono sluoksnio; dvisluoksnis ar trigubas kartonas suteikia didesnį stiprumą.
Popieriaus ir kartono konversijos mašinos
Kartono ir kartono konversijos mašinos yra būtinos, norint paversti plokščius kartono lakštus į dėžes ir kitas pakuotes. Įvairių tipų mašinos užtikrina tikslumą, našumą ir lankstumą, todėl jos yra nepakeičiamos pramonėje.
Šiuolaikinės linijos naudoja dirbtinio intelekto pagalbą ir IoT sensorinius tinklus, kad optimizuotų procesus, sekti našumą ir prognozuoti gedimus. Prognozuojantys algoritmai koreguoja konvejerių greitį, o optiniai skeneriai aptinka defektus su dideliu tikslumu.
Be to, tvarumas ir FSC sertifikatai užtikrina, kad žaliava būtų iš atsakingai valdomų miškų. UAB Japaletė ir kitos įmonės taiko vandens pagrindu klijus bei energijos taupymą, siekdamos CO2 emisijų mažinimo.
Tarpiniai duomenys ir pasiekimai
- Linijos našumas: daugiau nei 1200 tiesinių metrų plokštės per valandą.
- Bangavimo procesas užtikrina 40% dėžės spaudimo stiprumą.
- Klijų klampumas ir ilgio standartai: nuoseklus tikslumas per visas plokščių konfigūracijų serijas.
- Automatizacija ir valdymas: AI, IoT, AGV integracijos didina efektyvumą ir kokybę.
Gaminimo proceso etapų santrauka
- Bangavimas - įgauna banginį raštą ir didina spaudimo stiprį.
- Laminavimas - sujungia sluoksnius aukštu tikslumu.
- Džiovinimas - kraštinės kontrolė ir drėgmės palaikymas.
- Pjaustymas - tikslumas ±0,5 mm, optimizuotos atliekos.
- Surinkimas - automatizuotas dėžių ukas ir pakavimas į vienetus.
Kaip pasirinkti tinkamą kartoną konkrečiam projektui?
Renkantis gofruotą kartoną, svarbu įvertinti produkto svorį, trapumą, transportavimo sąlygas ir veiklos reikalavimus. Didesni svoriai ir trapumas reikalauja storesnių ar daugiau sluoksnių kartono (pavyzdžiui, BC ar BCB), o tarptautiniam transportui būtina užtikrinti atsparumą temperatūros ir drėgmės pokyčiams. Gera praktika - pasikliauti FSC žaliava ir ekologiškomis klijavimo technologijomis, kad būtų užtikrintas tvarumas.
Ekologija, tvarumas ir inovacijos
Kartonas - natūrali ir 100% perdirbama medžiaga. FSC sertifikatai užtikrina atsakingą miškų valdymą, o vandens pagrindu klijai mažina toksiškų junginių poveikį. Įmonės diegia LED apšvietimą, naudoja žaliąją energiją, o CO2 taršą stengiasi sumažinti. Inovacijos studijuoja naujas bangų konstrukcijas ir išmanių gamybos linijų optimizavimą.
Technologijos ir mašinų pasirinkimas
Rinkdamiesi kartono konversijos mašinas, įvertinkite gamybos spartą, pajėgumą, suderinamumą su medžiagomis, automatizavimo lygį (programuojami nustatymai, jutiklėnai, valdymo panelės), staklių ilgaamžiškumą ir priežiūros paprastumą. Naudotos įrangos kaina priklauso nuo amžiaus, būklės ir prekės ženklo, dažnai svyruodama nuo kelių tūkstančių iki kelių dešimčių tūkstančių dolerių.