Didelio skersmens plieniniai ir stiklo pluošto kompozitiniai vamzdžiai atlieka esminį vaidmenį naftos ir dujų, chemijos, energetikos bei miesto infrastruktūros projektuose. Straipsnyje apžvelgiamos pagrindinės stiklo pluošto vamzdžių savybės, jų parinkimo kriterijai, rišiklių tipai, sienų dizainas, naudotos gamybos technologijos ir didelio skersmens vamzdžių standartų ypatumai. Taip pat pateikiama trumpa užsienio gamintojų produkcijos apžvalga ir praktiniai patarimai perkant.
Bendrosios stiklo pluošto savybės
Stiklo pluoštas - medžiaga, kurių savybės derina lengvumą su dideliu stiprumu. Stiklo pluošto vamzdžiai pasižymi mažu savitu svoriu (vidutiniškai apie 1,1 g/cm3), atsparumu korozijai, gera mechanine įtverme ir aukštu atsparumu oro sąlygomis. Deginant išskiriamos mažos toksinės dujos, o medžiagos šilumos laidumas yra nedidelis, todėl didelių eksploatacinių temperatūrų ribos perspėja nuo UV spindulių įtakos ir išorinių sąlygų.
Stiklo pluošto vamzdžių gamybos technologijos
Gamybos technologijos priklauso nuo paskirties vietos, darbo sąlygų ir reikalaujamo vamzdžio ilgio bei skersmens. Pagrindinės technologijos: išspaudimas, pultrucija, išcentrinis liejimas ir progresyvi apvija.
Technologija Nr. 1 - išspaudimas
Išspaudimas grindžiamas pastos išspaudimu per formavimo įrankį. Derva maišoma su stiklo pluoštu ir kietikliu, vėliau įdedama į ekstruzijos liniją. Gatavas produktas neturi ištisinio armavimo rėmo, nes rišiklis užpildomas atsitiktine tvarka stiklo pluoštu. Armopoyas nebuvimas sumažina stiprumo rodiklius, bet leidžia pigiai gaminti be rėmelių kompozicinius gaminius. Pagrindiniai matricos polimerai - polipropilenas ir polietilenas.
Technologija Nr. 2 - pultrucija
Pultrucija - ilgiems ir ploniems arba storapločiams vamzdžiams gaminti naudojama technologija. Pluoštai įmirkomi termoreaktyviomis dervomis, tada traukiami per štampą ir kietėjant formuojami į vamzdžius ar strypus. Išėjimo vamzdis turi puikiai lygių išorinių ir vidinių sienų paviršių, o rišiklio poveikis priklauso nuo pasirinkto polimerotipo.
Technologija Nr. 3 - išcentrinis liejimas
Išcentrinis liejimas sukuria monolitinę, vienalytę sienelę naudojant besisukančią matricą. Išcentrinės technologijos pranašumai - didelis matmenų tikslumas, galimybė formuoti įvairaus storio sienas ir puikus paviršiaus lygumas jungiamųjų detalių srityse. Trūkumai - didelės energijos sąnaudos ir aukštesnė galutinio produkto kaina, sunkumai kuriant didelio skersmens vamzdžius.
Technologija Nr. 4 - progresyvi apvija
Progresyvi apvija - populiariausia nuolatinės apvijos technika. Vamzdis gaunamas keičiant šerdį stiklo pluoštu ir polimerais su aušinimo procesais. Pagrindiniai porūšiai: spiralinio žiedo technologija, spiralinių pluošto dangos apvija, bei įtempos ir vilkimo deriniai. Šios technologijos užtikrina vienodą stiprumą visame magistralės paviršiuje ir didelį atsparumą tempimo apkrovoms, tačiau gali būti rizikos dėl riboto išdirbimo ir tam tikro pluošto klojimo išsiliejimo.
Stiklo pluošto vamzdžių parinkimo parametrai
- Tvirtumas ir slėgio koeficientas: stiklo pluošto sienos storis lemia leistiną darbinį slėgį ir standumo klasę (SN). Didėjant sienelės storio rodiklis kyla, o nominalus darbinis slėgis apibrėžiamas pagal PN (MPa).
- Rišiklio tipas: daugeliu atvejų naudojami poliesterio arba epoksidiniai rišikliai. Rišiklio medžiaga lemia sienų atsparumą cheminei aplinkai ir temperatūros ribas.
- Sienų dizainas: sienelių konfigūracija gali būti vieno, dviejų ar trijų sluoksnių. Vieno sluoksnio vamzdžiai yra pigesni, bet turi didesnes montavimo ir aplinkos priklausomas rizikas. Dviejų sluoksnių dizainas suteikia papildomą apsaugą, tačiau gali turėti sujungimo problemų be geros sandaros.
- Stiklo pluošto doko metodas: pluošto padavimas ir apvijimas užtikrina skirtingą stiprio pasiskirstymą ir atsparumą šilumos poveikiui bei mechaninei apkrovai.
- Apsauginio vidinio sluoksnio žymėjimas: apsaugos sluoksniais dažnai siekiama pagerinti cheminį atsparumą ir hidroizoliaciją.
Pirmaujančių gamintojų apžvalga
- Gamytojas Nr. 1 - Hobas: žinomas dėl stiklo pluošto - plastikinės medžiagos kompozitų, kuriuos galima naudoti esant įvairioms terpėms ir darbo sąlygoms.
- Gamytojas Nr. 2 - Steklokompozit: daugiau dėmesio skiriama kompozitinių vamzdžių sienų dizainui ir rišiklių sprendimams bei kokybės kontrolei.
- Gamytojas Nr. 3 - Amiantit: siūlo platų stiklo pluošto kompozitų asortimentą su įvairiais rišikliais ir doko metodais.
Kompozitinių vamzdžių sienų dizainas
Kompozitams įtakos turi rinkoje siūlomi rišikliai ir pluoštų kompozicija. Vieno sluoksnio vamzdžiai turi didesnę riziką dėl reljefo ir klimato poveikio, o dviejų ar trijų sluoksnių sienelės suteikia didesnį mechaninį atsparumą ir cheminį atsparumą.
Apsauginio vidinio sluoksnio žymėjimas ir dangos
Vidinė sienelė gali būti padengta HDPE ar kitomis dengiamomis medžiagomis, kurios pagerina hidraulinius parametrus, sumažina trintį skystyje ir užtikrina ilgesnį vamzdžio tarnavimo laiką.
Pirmaujančių gamintojų produktų apžvalga (tęsinys)
Taip pat daugelis didelio skersmens vamzdžių tiekėjų siūlo platus paslaugų asortimentą: nuo uždengimų (FBE, 3LPE, karštasis cinkavimas) iki viso dokumentų rinkinio (MTC, ITP, MPS), kas palengvina projektų įgyvendinimą. Gaminant didelio skersmens storasienius besiūlius plieninius vamzdžius, galima įgyvendinti augančių energetinių, naftos ir chemijos projektų poreikius.
- LSAW ir SSAW - pagrindiniai gamybos metodai dideliems vamzdžiams; karšto apdailos besiūliai naudojami kai reikia ypatingos mechaninės kokybės.
- Karšto apdirbimo besiūliai - didelio skersmens vamzdžiams; SMLS - vientisas gamybos procesas, aukštesnė kaina, didelis tikslumas ir kokybė.
- Išcentrinis liejimas - monolitinė sienelė, didelis tikslumas, bet didelės energijos sąnaudos.
Gamybos standartai ir kokybės kontrolė
- LSAW ir SSAW dažniausiai suformuojami pagal API 5L, ASTM A252, BS EN10210, BS EN10219; karšto apdirbimo besiūlai - API 5L, ASTM A53, A106, A210, A252, ir kt.
- Didelio skersmens paviršiaus apdorojmai: išorinis dangos sluoksnis (3PE, FBE, 3PP); vidinis paviršius - dažai ar FBE.
- Kokybės kontrolė apima žaliavų sertifikavimą, mechaninius bandymus, hidrostatinius bandymus, neardomąjį bandymą, ultragarsinį ir rentgenografinį patikrinimą, magnetinę dalelių analizę.
Didelio skersmens dvisienių gofruotų vamzdžių naudojimo sritys
Didelio skersmens dvisieniai gofruoti vamzdžiai naudojami drenažo, nuotekų sistemos, vandentiekio, chemijos ir naftos bei dujų pramonėse. SN8 klasė laikoma ypač tinkama miesto drenažui ir nuotekų sistemoms dėl gero draudimo, lengvo montavimo ir ilgaamžiškumo.
Įsigijimo patarimai ir rinkos ypatumai
- Dydis ir specifikacijos: rinktis pagal projekto reikalavimus; užtikrinti, kad atitiktų darbo aplinką, laiką ir kainą.
- Gamybos laikas ir tiekėjai: standartinių dydžių vamzdžiai dažnai išsiunčiami per 30-45 dienas, o nestandartiniai - 60-90 dienų. 3LPE ar kitos apdailos gali užtrukti papildomai 2-4 savaites.
- Kokybės sertifikavimas: įsitikinti, kad vamzdis turi ISO ar API sertifikatus ir atitinkamus bandymų duomenis.
- Tiekėjo reputacija ir paslaugos: rinktis patikimą partnerį su patirtimi tarptautiniuose projektuose, turinčiu įrangą ir technines galimybes užtikrinti greitą aptarnavimą.
Techniniai privalumai ir pasirinkimo kriterijai
Didelio skersmens plieniniai vamzdžiai pasižymi aukštu atsparumu korozijai, dideliu mechaniniu tvirtumu ir ilgaamžiškumu. Jie yra tinkami tiek žemam, tiek vidutiniam slėgiui, kai tradicinės medžiagos nepasiekia reikšmingų privalumų. Tvirtumas, sienelių storis, rišiklio tipo ir dviejų ar kelių sluoksnių sienelių dizainas yra pagrindiniai pasirinkimo kriterijai, į kuriuos reikia atsižvelgti projekto specifikoje.
Gamybos pajėgumai ir pasaulinė patirtis
Didelio skersmens vamzdžiai, įskaitant LSAW, SSAW ir SMLS tipus, yra gaminami laikantis tarptautinių standartų, o gamybos įranga laikoma pažangi. Tiekėjai, tokie kaip Longma Group, siūlo ISO 3183 L245 vamzdžius ir dirba su API 5L standartais, teikdami išsamų dokumentų paketo paklojant projektų įgyvendinimą. Įmonės teikia visas gamybos paslaugas, įskaitant užbaigimą, dangas ir projektų dokumentaciją.
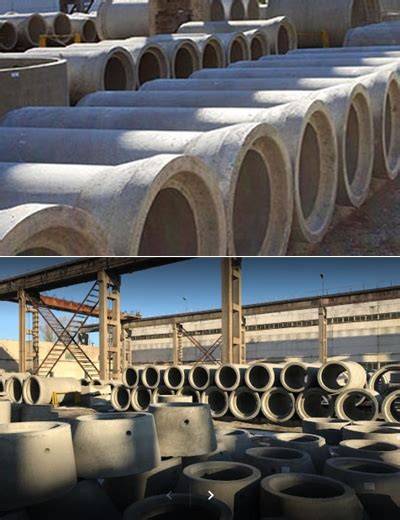
Vertinimo aspektai perkant didelio skersmens plieninį vamzdį
- Vamzdžio dydis ir specifikacija
- Darbo aplinka ir eksploatacijos sąlygos
- Kaina ir ilgalaikė investicijų grąža
- Pristatymo laikas ir kokybės sertifikavimas
- Tiekėjo reputacija ir po-pardavimo aptarnavimas
- Montavimo ir priežiūros sudėtingumas
Kam skirti didelio skersmens vamzdžiai?
Didelio skersmens vamzdžiai taikomi visose pramonės sektoriuose: vandentiekio, nuotekų, naftos ir dujų, chemijos, laivybos ir energetikos projektuose. Jų dviejų sienelių konstrukcijos suteikia didelį mechaninį tvirtumą ir ilgaamžiškumą esant įvairioms aplinkoms, įskaitant žemą bei aukštą temperatūrą, agresyvias terpės sąlygas ir aukštą slėgį.