Norint išmokti suvirinti, reikia kantrybės ir praktikos. Tai apima MIG ir flux-core (FCAW) suvirinimą. Iš pradžių naujiems suvirintojams dažnai sunku padaryti lygias, kokybiškas suvirinimo siūles arba nežino, kaip tai padaryti. Suvirinimo siūlės - per daug išgaubtos ir aukštos paprastai atsiranda, kai suvirinama per dideliu vielos padavimo greičiu ir per maža įtampa. Tai ypač pasakytina apie žemutinę ir horizontalią padėtį. Pernelyg daug suvirinimo purslų gali atsirasti dėl per žemos įtampos arba virinant medžiagą, kuri yra nešvari. Per anksti nutraukus suvirinimą praėjimo pabaigoje, susidaro krateriai. Norėdami išvengti šios problemos, suvirinimo pabaigoje trumpam sustokite ir truputį, nesustodami virinri grįžkite arba užsilaikykite virindami pabaigoje.
Poringumas yra įprastas MIG suvirinant aliuminį, tačiau jis taip pat gali atsirasti naudojant kitus procesus ir medžiagas, tokias kaip anglis ir švelnus plienas. Tai atsiranda, kai išlydyta suvirinimo siūlės vonia yra veikiama atmosferos. Yra keletas galimų priežasčių, įskaitant netinkamą apsauginių dujų dangą, atsirandančią dėl netinkamo srauto arba dėl dujų išpūtimo. Alyva, drėgmė, riebalai ir kiti teršalai, esantys ant pagrindinės medžiagos. Labai suvaržytos suvirinimo jungtys gali sukelti suvirinimo įtrūkimus, todėl, kai įmanoma, šių dizainų geriau vengti. Vandenilis gali sukelti šaltą įtrūkimą, dar vadinamą vandenilio arba šilumos paveiktos zonos (HAZ) įtrūkimu. Vandenilio šaltiniai apima drėgmę ant pagrindo arba užpildo metalo arba atmosferos (suvirinimo aplinkoje, kurioje yra per didelė drėgmė, į suvirinimo jungtį gali patekti vandenilio). Įsitikinkite, kad turite švarią pagrindinę medžiagą, laikykite užpildus sausoje vietoje ir apsvarstykite galimybę naudoti mažai vandenilio turinčius užpildus. Tai apima suvirinimo laidus su H4 arba H8 Amerikos suvirinimo draugijos (AWS) žymėjimu; jie turi atitinkamai mažiau nei 4 arba 8 mg vandenilio 100 g suvirinimo siūlės. Tinkamas pašildymas yra dar viena galimybė sumažinti įtrūkimus. Išankstinis pašildymas padeda sulėtinti suvirinimo siūlės aušinimo greitį jai kietėjant, todėl vandenilis lengviau išsisklaido iš suvirinimo baseino. Jei turite klausimų arba reikia pagalbos, kaip ir bet kuriuo suvirinimo operacijos aspektu, kreipkitės į patikimą suvirinimo platintoją arba užpildo metalo ar įrangos gamintoją.
Aprašymas / TurinysHorizontalių ir vertikalių siūlių suvirinimas, vedant lanką iš apačios į viršų. Klausimai ir atsakymai. Naudota literatūra. IštraukaSuvirinimo siūlės daromos iš kairės į dešinę, iš dešinės į kairę, nuo savęs ir į save. Elektrodas turi būti pakreiptas į siūlės ašį 90° kampu, kad gaminio metalas kuo giliau įsivirintų. Suvirinant žemutinėje padėtyje horizontalioje plokštumoje, elektrodo posvyris nuo verticalės suvirinimo kryptimi turi sudaryti apie 15° kampą. Šitaip geriau formuojama siūlė, lėčiau aušta vonelės metalas, išvengiama siūlėje karštųjų įtrūkimų.
Erdvinių padėčių įvairovė ir rekomendacijos
Parašykite sandūrinių, kampinių, užleistinių siūlių suvirinimo techniką visose erdvinėse padėtyse. Kampinės, užleistinės siūlės žemutinėje padėtyje būna vienasluoksnės ir daugiasluoksnės. Šias siūlės galima suvirinti ir nedarant elektrodu skersinių judesių. Elektrodas judinamas skersine kryptimi tada, kai suvirinimo siūlės statinis yra aukštas. Suvirinant sandūrinius horizontalius sujungimus, nusklembiama tik viršutinė briauna. Lankas uždegamas ant apatinės briaunos ir penešamas ant nusklembtosios. Suvirinant horizontalius užleistinius sujungimus, paparastai briaunos nenusklembiamos. Suvirinama trumpu Lanka greitai judinant elektrodą.
Pagrindiniai suvirintų sujungimų tipai yra: Sandūriniai, kampiniai, tejiniai( virinant T formos 2 gaminius), užleistiniai, o pagal padėtį erdvėje - žemutiniai, vertikalūs, horizontalūs ir lubiniai. Kiekvienam darbininkui, pažeidžiamam darbo saugai, tenka drausmė, administracinė ir net baudžiamoji atsakomybė.
Horizontalių ir vertikalių siūlių suvirinimas, vedant lanką iš apačios į viršų. Horizontaliam suvirinimui: plokščias suvirinimas yra laikomas patogiausiu, o viršutinės siūlės defektai gali būti pavojingi. Vertikalus suvirinimas dažnai reikalauja specialių elektrodų pasirinkimo ir trumpų lankų. Virš galvos suvirinimas yra sudėtingiausias dėl dangaus gravitacijos įtakos formavimui ir purslų plitimo.
Dažnai naudojami plokščio suvirinimo metodai (plokščias padėsegis) yra du kartus tarp plokštumų storio 3-4 mm ir 6 mm. Minėtos gairės padeda išvengti šlako įsiskverbimo ir užtikrinti tolygų įsiskverbimą. Plokščiojo suvirinimo taškai: 1. Pagal plokštės storį galima naudoti didesnio skersmens elektrodą ir didesnę srovę. 2. Suvirinimo metu suvirinimo strypas ir suvirinimo siūlė sudaro 60-80° kampą. 3. Kai plokštės storis yra mažesnis arba lygus 6 mm, plokščiasis suvirinimas paprastai turi I tipo griovelį, o priekinė suvirinimo siūlė turi būti suvirinta trumpuoju lanku φ3,2-4 elektrodu, o įsiskverbimo gylis gali būti pasiekti 2/3 plokštės storio; prieš užsandarinant nugarą, šaknų valyti nebūtina, bet reikia išvalyti šlakas ir srovė gali būti didesnė.
Jei neaiškiai susimaišo šlakas ir išlydytas baseino metalas, atliekant plokščiąjį suvirinimą, lankas gali būti pailgintas, elektrodas gali būti pakreiptas į priekį, o išlydytas šlakas gali būti nustumtas į išlydyto baseino galą, kad būtų išvengta šlako patekimo. Virinant horizontaliai pasvirusias suvirinimo siūles, reikia naudoti suvirinimą nuolydžiu, kad būtų išvengta šlako įsiskverbimo ir išsilydžiusio baseino judėjimo į priekį, kad būtų išvengta šlako įsiskverbimo. Kai naudojate daugiasluoksnį ir kelių eilių suvirinimą, atkreipkite dėmesį į suvirinimo eilių skaičių ir suvirinimo seką, o kiekvienas sluoksnis neturi viršyti 4-5 mm.
T tipo plokščiakampių suvirintų jungčių, kampinių jungčių ir persidengiančių jungčių atveju, jei abiejų plokščių storis skiriasi, suvirinimo strypo kampas turi būti sureguliuotas taip, kad lankas būtų nukreiptas į vieną storos plokštės pusę, kad abi lėkštės įkaistų tolygiai. Teisingas siuntimo būdo pasirinkimas: (1) Kai suvirinimo storis mažesnis arba lygus 6 mm, I tipo grioveliu; kai dvipusis suvirinimas, priekinė suvirinimo siūlė įgauna tiesią liniją, kuri yra šiek tiek lėtesnė; galinė suvirinimo siūlė taip pat turi tiesią liniją, o suvirinimo srovė šiek tiek didesnė., Greičiau. (2) Kai plokštės storis ≤6 mm, galima naudoti daugiasluoksnį suvirinimą arba kelių eigų suvirinimą. Pirmasis apatinio suvirinimo sluoksnis turėtų būti naudojamas mažos srovės elektrodas, maža standartinė srovė, tiesi linija arba pjūklas. Formos transportavimo strypo suvirinimas. Užpildymo sluoksnio suvirinimui galima pasirinkti didesnio skersmens elektrodą ir trumpąjį lankinį suvirinimą didesne srove. (3) Kai T formos jungties plokščiojo suvirinimo kojelės dydis <6 mm, galima naudoti vieno sluoksnio suvirinimą ir naudoti linijinį arba įstrižo žiedo transportavimą; kai kojelės dydis didesnis, reikia naudoti daugiasluoksnį suvirinimą arba daugiasluoksnį kelių eigų suvirinimą. (4) Paprastai daugiasluoksnis ir daugiasluoksnis suvirinimas turėtų būti suvirintas tiesiuoju transportavimo metodu. Plokščiam suvirinimui tinkami švelnaus plieno elektrodai AWS E6013, AWS E6010, AWS E6011, AWS E7018. 3 pav. Tianqiao vertikalus suvirinimas
Vertikalus suvirinimas: Išlydytas baseino metalas ir išlydytas šlakas krenta dėl savo svorio ir yra lengvai atskiriami. Kai išlyduto baseino temperatūra yra per aukšta, išlydytas baseino metalas lengvai nuvarvėja ir susidaro defektai, tokie kaip suvirinimo briauna, įpjova, šlako intarpas ir kt., o suvirinimas yra netolygus. Pagrindiniai vertikalaus suvirinimo taškai: teisingas suvirinimo strypo kampas; vertikaliam suvirinimui naudojami specialūs suvirinimo strypai; trumpas lankas; tinkamas pristatymo būdas. Vertikalaus suvirinimo srovė yra 10-15 % mažesnė nei plokščiojo, todėl reikia pasirinkti mažesnį elektrodų skersmenį (< φ4 mm).
Horizontaliam suvirinimui: Išlydytas metalas lengvai krenta į griovelį, todėl viršutinėje pusėje atsiranda įpjovimų defektų, o apatinėje - ašaros formos siūlės rutuliai arba nepilnai įsiskverbimo defektai. Naudokite mažo skersmens suvirinimo strypą, trumpu lankų judesiu, siekdami valdyti išlydytą srautą. Dėmesys persidengimui tarp eilių ir teisingai parinktas transportavimo būdas yra būtini daugiasluoksniam ir kelių eigų suvirinimui. Horizontaliam suvirinimui tinka AWS E6013, AWS E6010, AWS E6011, AWS E7018.
Mag (GMAW) suvirinimas daugiasluoksniu būdu: 10-15 mm storio plokštės gali būti sujungiamos naudojant MAG lankinio suvirinimo procesą. Dažnai taikomas daug laiko reikalaujantis daugiasluoksninis metodas. Siekiant pagerinti siūlių kokybę, derinamos įvairios procedūros: produktyvus MAG suvirinimas didesne lydymosi greičiu naudojamas pagrindiniam ir užpildančiajam sluoksniams. Taip pat taikomi paviršiniai ir panardinamojo lankų suvirinimo metodai. Tiksli procedūra ir medžiagos derinimas priklauso nuo darbinio užpildymo poreikio ir medžiagų.
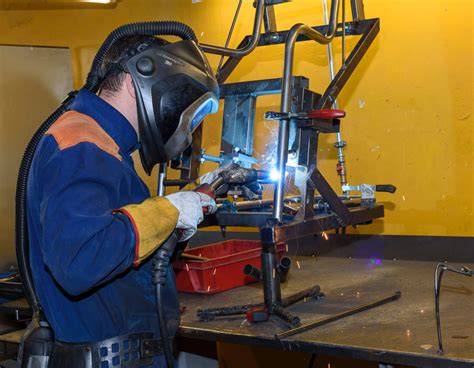
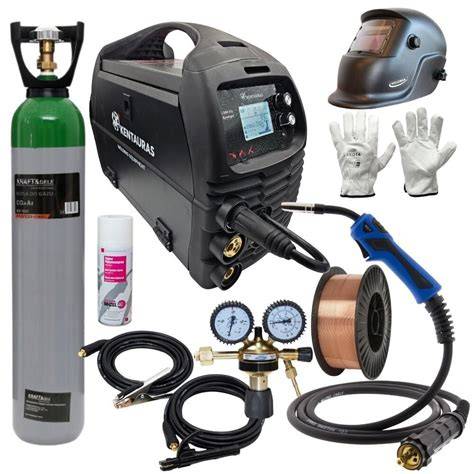
MIG/MAG/flux-core virinimui būtinos sąlygos: švarus pagrindas, tinkamas dujų ar fluxas, tinkamas srovės ir lankų greitis. Pasirenkami elektrodai ir transportavimo būdai priklauso nuo plokščių storio ir padėties. Pusautomačiai (MIG/MAG) yra plačiai naudojami, ypač montavimo, statybos ir remonto darbuose, leidžiantys užtikrinti gerą lanksčiųjų junginių kokybę. Tokie virinimo įrenginiai dažnai laikomi patikimu sprendimu laikui ir efektyvumui.
Aukštos kokybės paviršiaus baigimo užtikrinimas po suvirinimo: paviršių paruošimas, šlifavimas ir dažymas. Abiem anglinio ir nerūdijančio plieno paviršiams rekomenduojama naudoti įvairius šlifavimo disko tipus bei įrankius, siekiant pasiekti vienodą, blizgaus paviršiaus efektą. Norton Vortex Rapid Blend ir Norton Rapid Blend NEX-2SF diskai tinka šlifavimui, o plokščių nerūdijančių plienų paviršiai dažnai nereikalauja intensyvios poliravimo kokybės, bet reikia atsargiai tvarkyti įspaudas. Darbo eiga apima šlifavimą, kol paviršius bus lygus ir atitiks reikalavimus.
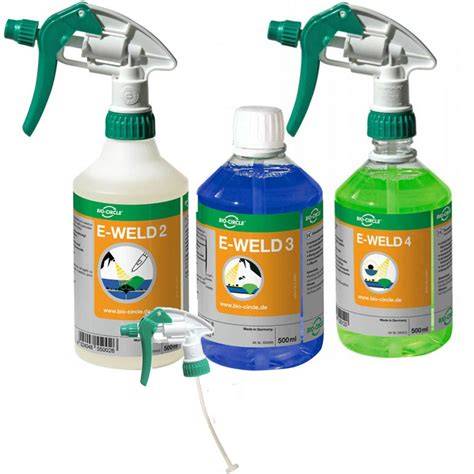
Kitas svarbus aspektas - apsauga nuo purslų ir taršos naudojant E-WELD 2: apsaugos priemonė suvirinimo metu. E-WELD 2 yra aukštos temperatūros purškimo priemonė, skirta storų lakštų ir daugiasluoksnių siūlių suvirinimui, apsaugo nuo purslų prilipimo bei suteikia švaresnį ir efektyvesnį procesą. Taip pat skiriamas dėmesys paruošimui ir plėtai, kad užtikrinti paviršiaus kokybę ir lengvą tolesnį apdirbimą.
Remonto sprendimai aliuminio detalėms: specialus remonto mišinys aliuminiui užtikrina greitą ir patvarų taisymą. Po sukietėjimo jis išlieka tvirtas ir atsparus daugeliui cheminių medžiagų. Nurodomas paruošimas - kruopštus nuvalymas ir nuriebalinimas; maišymas iki vientisos konsistencijos ir tolesnis tepimas bei kietėjimas. Po 60 minučių detalę galima šlifuoti, apdoroti ir dažyti. Šis sprendimas leidžia greitai atnaujinti aliuminio detales.
Išvadas gali sudaryti nuoseklios instrukcijos, kaip planuoti daugiasluoksnį suvirinimą tam tikroms plokštėms ir kaip koreguoti parametres priklausomai nuo padėties ir storio. Svarbu kryptingai sekti suvirinimo eilių skaičių ir sienų, bei laikytis saugos reikalavimų. Taip pat rekomenduojama kreiptis į patikimą platintoją ar gamintoją dėl pagalbos ir techninės paramos bet kuriuo suvirinimo operacijos etapu.
Svarbiausios ištraukos ir terminai
- Horizontalių ir vertikalių siūlių suvirinimas, vedant lanką iš apačios į viršų.
- Sandūriniai, kampiniai, užleistiniai, T formos ir persidengiantys junginiai.
- Vandenilis ir šaltas įtrūkimas; vandenilio šaltiniai - drėgmė, paviršiaus teršalai, užpildo medžiaga.
- Pašildymas (išankstinis) mažina įtrūkimų riziką.
- AEA/AWS ženklinimai H4, H8 - mažiau nei 4 arba 8 mg vandenilio 100 g siūlės.
- MIG/MAG ir FCAW procesai; pusautomačiai - didelis našumas ir greitis, bet gali turėti daugiau nuostolių.
- Šlifavimo ir paviršiaus paruošimo darbai - siekiant kokybiško apdailos.
tags: #daugiasluoksniu #siuliu #virinimas