Anglies pluošto vamzdis yra įprastas anglies pluošto gaminio tipas, kuris gaminamas sumaišant anglies pluoštą ir dervą liejant, karštu presavimu, vyniojimu ir kitais procesais. Jei norite sukurti gaminį, kuriame būtų naudojamas anglies pluoštas, tikriausiai jau žinote, kad tai itin tvirta ir patvari medžiaga. Jis gali būti naudojamas įvairiose srityse ir yra populiarus dėl savo stiprumo ir lengvumo derinio.
Medžiagos sudėtis ir pagrindinės savybės
Anglies pluoštas paprastai gaminamas iš poliakrilnitrilo (PAN) ir viskozės arba naftos pikio. PAN sudaro didžiąją dalį medžiagos, apie 90 procentų, o viskozė arba naftos pikis sudaro likusius 10 procentų. Viena iš pagrindinių anglies pluošto savybių yra tai, kad jis yra labai tvirtas ir lengvas. Anglies pluoštas yra iki dešimties kartų stipresnis už plieną ir aštuonis kartus už aliuminį.
Didelis stiprumo ir svorio santykis bei standumo ir svorio santykis yra labiausiai vertinamos savybės. Atsparumas nuovargiui ir labai mažas šiluminio plėtimosi koeficientas (CTE) užtikrina matmenų stabilumą. Dėl mažo CTE anglies pluoštas išlaiko stabilią formą keičiantis temperatūrai.
Ar anglies pluoštas laidus ir atsparus aplinkai?
Taip, anglies pluoštas labai gerai praleidžia elektrą, todėl jį reikėtų atsargiai naudoti tose vietose, kur reikalinga elektrinė izoliacija. Po apdorojimo anglies pluoštas yra atsparus vandeniui ir oro sąlygoms. Nors ne visas anglies pluoštas yra atsparus ugniai, kai kurios anglies pluošto medžiagos gaminamos taip, kad būtų antipirenai.
Vamzdžių tipai, konstrukcija ir išorinė apdaila
Anglies pluošto vamzdžiai paprastai gaminami į apvalias, kvadratines arba stačiakampes formas, tačiau jie gali būti pagaminti beveik bet kokia forma, įskaitant ovalą ar elipsę, aštuonkampę, šešiakampę arba pasirinktines formas. Suvynioti iš anksto paruošti anglies pluošto vamzdžiai susideda iš kelių ruošelių apvyniojimų su virpėmis ir (arba) vienkrypčio anglies pluošto audinio. Pinti anglies pluošto vamzdeliai yra sudaryti iš anglies pluošto pynimo ir vienkrypčio anglies pluošto audinio derinio. Pinti vamzdžiai pasižymi puikiomis sukimo charakteristikomis ir sutraiškymo stiprumu, ir jie yra tinkami naudoti aukšto lygio naudojimui.
Rulonu apvynioti vamzdžiai puikiai tinka darbams, kuriems reikalingas didelis lenkimo standumas ir mažas svoris. Didelio skersmens anglies pluošto vamzdžiai paprastai sukonstruoti naudojant suvyniotą dvikryptį austi anglies pluoštą. PrePreg anglies pluošto vamzdeliai paprastai turi blizgančią violončelės apvyniotą apdailą, tačiau taip pat yra lygi, šlifuota apdaila. Pinti anglies pluošto vamzdžiai paprastai būna su drėgnu, blizgančiu apdaila; jie taip pat gali būti apvyniotos violončele, kad būtų blizginti, arba gali būti pridėta žievelės sluoksnio tekstūra, kad būtų geriau sujungti.
Gamybos procesai ir technologiniai aspektai
Anglies pluošto vamzdžių apdirbimo ir formavimo metodai daugiausia apima tris būdus: vyniojimo formavimo metodą, ekstruzijos formavimo metodą ir kitus specializuotus metodus. Vyniojimo formavimo metodas - anglies pluošto monofilamentai apvyniojami aplink šerdį, ypač tinka cilindriniams ir tuščiaviduriams indams gaminti. Ekstruzijos formavimo metodas apima anglies pluošto visišką panardinimą, dervos ir oro pašalinimą ekstruzijos būdu, o po to kietėjimą ir formavimą krosnyje; šis metodas yra paprastas ir tinkamas ruošti strypo formos, vamzdines dalis ir kt.
Vidinių šerdies formų gamyba: vidinė šerdies forma turėtų būti pagaminta pagal kliento reikalavimus dėl vamzdžių specifikacijų, nes pluošto apvija yra veikiama suspaudimo jėgos, todėl jos surinkimo forma iš esmės nepasikeistų. Todėl renkantis šerdies formų žaliavas reikėtų rinktis gero standumo metalines medžiagas, tokias kaip plienas ir kietas aliuminis. Plienas turi didesnį tankį ir kietumą nei kietas aliuminis, tačiau jo šiluminio plėtimosi koeficientas yra mažesnis nei kieto aliuminio.
Aukštos kokybės anglies nanovamzdelių gaminiai kietinami aukštoje temperatūroje. Jei naudojama kieta aliuminio šerdies forma, anglies nanovamzdelių tankis ir mechaninės savybės gali būti pagerintos kietėjimo vidiniu slėgiu, atsirandančiu dėl šiluminio kietojo aliuminio plėtimosi. Pageidautina, kad šerdies formos galvutės konstrukcija būtų išlyginta elipsoido forma, kuri gali išlaikyti vienodą cilindro korpuso apviją be kaupimosi ir užkirsti kelią „slydimui“ ir „virš galvos“ reiškiniams.
Šerdies formos cilindro korpusas gali būti vienodo skersmens, tačiau jei gaminio ilgis yra ilgas, atsižvelgiant į staklių apdorojimo tikslumą ir išmontavimo sąlygų apribojimus, gali būti sunku pritaikyti vienodo skersmens cilindro korpusą. Tačiau, jei naudojama kūginė šerdies forma, ši problema gali būti išspręsta. Eksperimentiniai rezultatai parodė, kad 1:1500-3500 kūgiškumas yra tinkamesnis šerdies formos cilindro korpusui apdoroti.
Paprastai prieš apvyniojant šerdies plėvelės paviršių užtepamas atpalaidavimo agentas, kad būtų lengviau išardyti. Tačiau didelio našumo anglies nanovamzdelių atveju organinės atpalaiduojančios medžiagos gali prasiskverbti į dervą kietėjimo proceso metu, sukeldamos gaminio defektus ir paveikdamos gaminio veikimą.
Pluošto krovimo metodika ir kiti gamybos etapai
Pagal specifikacijas suprojektuokite pluošto krovimo metodą: pirmiausia nustatykite gaminamos lentos storį, pagal storį apskaičiuokite reikiamą sluoksnių skaičių, tada sudėkite juos 0 laipsnio, 45 laipsnio, 90 laipsnio ir -45 laipsnio tvarka.
Kepkite ir sukietinkite, išimkite OPP ir išimkite šerdį: iš vyniojimo mašinos išimkite paruoštą ritės medžiagą ir sutvirtinkite ją kietinimo krosnyje. Vamzdžiui sukietėjus, šerdies modelis pašalinamas, kad būtų gautas kompozitinės medžiagos apvyniotas vamzdis, kuris taip pat vadinamas kietėjimu. Išardymo proceso metu tekinimo staklės arba montuotojas nuima galvutę, o tada pašalina gaminį, o tai gali pažeisti šerdies formos paviršių ir turėti įtakos pakartotiniam jos naudojimui.
Nupjaukite nelygias ir plokščias dalis abiejuose galuose ir nupoliruokite bei poliruokite keliais procesais: preliminariai užbaigtas anglies pluošto vamzdis dar turi būti toliau apdirbamas. Pirma, pagal gatavo gaminio specifikacijas abiejuose pusgaminio galuose esančių dalių perteklius pašalinamas, kad būtų suformuotas vienodas ir tvarkingas pjūvio paviršius.
Pritaikymas, specifikacijos ir tipiniai panaudojimai
Medžiagos - vamzdžiai gali būti pagaminti iš standartinio, vidutinio, didelio arba itin didelio modulio anglies pluošto. Skersmuo - anglies pluošto vamzdžiai gali būti pagaminti nuo labai mažo iki didelio skersmens. Pasirinktinės ID ir OD specifikacijos gali būti patenkintos atsižvelgiant į tam tikrus poreikius.
Išorė (o kartais ir vidus) - PrePreg anglies pluošto vamzdžiai paprastai turi violončelės apvyniota blizgus, tačiau taip pat yra lygi, šlifuota apdaila. Pinti anglies pluošto vamzdžiai paprastai būna su drėgnu, blizgančiu apdaila. Jie taip pat gali būti apvyniotos violončele, kad būtų blizginti, arba gali būti pridėta nulupta sluoksnio tekstūra, kad geriau sukibtų. Kai kuriais atvejais naudojant „PrePreg“ galima pasirinkti skirtingus išorinius sluoksnius, įskaitant pasirinktinę spalvą.
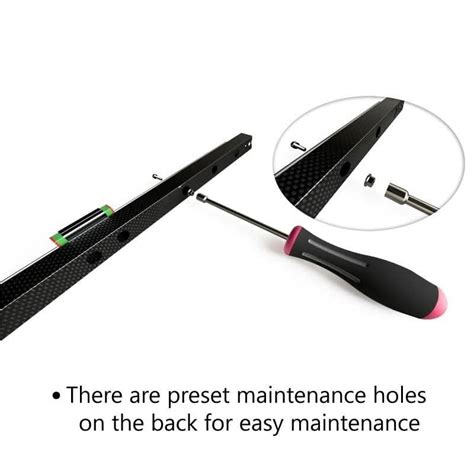
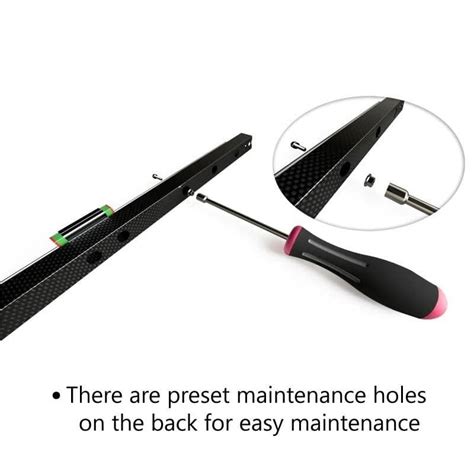
Anglies pluošto vamzdžiai gali būti naudojami daugeliui vamzdžių. Kai kurie dabartiniai įprasti naudojimo būdai: robotika ir automatika, teleskopiniai stulpai, metrologijos prietaisai, tuščiosios eigos volai, drono komponentai, teleskopai, lengvi būgnai, pramoninės mašinos, gitaros kaklelis, aviacijos ir kosmoso programos, Formulės 1 lenktynių dalys.
Dėl kelių priežasčių anglies pluošto D vamzdelis yra puikus pasirinkimas instrumentų kakleliui stabilizuoti dėl savo unikalių savybių. Anglies pluošto standumo ir svorio santykis leidžia sukurti standesnį ir lengvesnį kaklą. Puikus anglies pluošto atsparumas nuovargiui užtikrina, kad anglies pluošto vamzdeliais sutvirtinti instrumentų kakleliai išsaugos savo puikų standumą daugelį metų, net jei instrumentas dažnai patiria sunkumų keliaujant su savininku. Mažas anglies pluošto šiluminio plėtimosi koeficientas (CTE) užtikrina, kad anglies pluošto D vamzdelio kaklelio spinduliai padeda išlaikyti stabilią instrumento garso kokybę.
Anglies pluoštas vs G10: medžiagų palyginimas ir taikymas
Renkantis tarp G10 lapo ir anglies pluošto konstrukciniams komponentams, sprendimas priklauso nuo konkrečių taikymo reikalavimų. G10 lakštas puikiai izoliuoja elektrą, yra atsparus aukštos įtampos aplinkai ir cheminiam atsparumui, todėl idealiai tinka skirstomiesiems įrenginiams ir variklių komponentams. Anglies pluoštas pasižymi puikiu stiprumo ir svorio santykiu aviacijos ir automobilių pramonėje, kur svorio mažinimas lemia našumą.
G10 lakštas pagamintas iš ištisinio stiklo pluošto audinio, įmirkyto epoksidine derva esant didelei temperatūrai ir slėgiui. Taip sukuriamas termoreaktingas laminatas, pasižymintis labai stabilia forma. Remiantis NEMA standartais, ši medžiaga išsprendžia svarbias pramonės problemas, tokias kaip mechaninis nestabilumas drėgnose vietose ir dielektrinių laidų pramušimas esant aukštai įtampai. G10 yra populiarus gamybos įmonėse, nes naudojant tinkamus įrankius jį galima tiksliai pjaustyti ir sukurti unikalias konstrukcines formas be delaminacijos.
Anglies pluošto lakštai sudaryti iš anglies gijų, kurios paprastai yra 5-10 mikronų pločio ir įterpiamos į polimerines matricas, tokias kaip epoksidinė arba vinilo esterinė derva. Šios kompozicinės struktūros stiprumo ir svorio santykis yra didesnis nei aliuminio ir plieno. Vienakryptėje konstrukcijoje tempiamasis stipris siekia 500 000 psi.
Abi medžiagos turi specifinius privalumus: G10 labai gerai blokuoja elektros srautą ir yra atsparus cheminėms medžiagoms bei drėgmei; anglies pluoštas yra žymiai lengvesnis ir turi aukštesnį stiprumo ir svorio santykį. Vidutinis anglies pluošto tankis yra 1.6 g/cm³, o vidutinis G10 tankis - 1.8 g/cm³. Anglies pluošto konstrukcinė plokštė, kurios standumas toks pat kaip G10, paprastai sveria 30-40 % mažiau.
G10 tinka naudoti ten, kur reikalingas didesnis nei 400 V/mil dielektrinis stipris ir geros mechaninės savybės už nedidelę kainą. Dauguma pramoninių cheminių medžiagų, tokių kaip aliejai, tirpikliai ir silpnos rūgštys, negali pažeisti G10. Medžiaga nesugeria daug vandens, todėl nekeičia dydžio ir nepraranda stiprumo drėgnose vietose. Specializuotos aukštai temperatūrai atsparios anglies pluošto medžiagos gali atlaikyti ilgalaikį aukštesnės nei 200 °C temperatūros poveikį.
Gamybos, saugos ir pirkimo rekomendacijos
Pjaunant anglies pluoštą susidaro laidžios dulkės, kurioms reikalingos specialios valymo sistemos, kad įrankiai būtų švarūs, o tai padidina verslo sąnaudas. Dulkių surinkimo sistemų diegimas ir darbuotojų mokymas, kaip elgtis su kompozitais, yra būtini saugiam gamybos procesui. Dirbant su anglies pluošto lakštais, reikia būti atsargiems ir nepažeisti paviršiaus, nes tai gali sukelti įtrūkimų plitimą.
Norint išlaikyti G10 lapą: kad išvengtumėte delaminacijos ir išlaikytumėte griežtus tolerancijos reikalavimus, turite būti atidūs rinkdamiesi įrankius ir pjovimo nustatymus medžiagai pjauti. Rekomenduojame naudoti frezavimo antgalius, padengtus karbidu arba deimantais, kurių sukimosi greitis būtų 15 000-20 000 aps./min., o pastūmos greitis - nuo 100 iki 150 colių per minutę. Gręžiant reikalingos atraminės plokštės, kad laminatas neišsipūstų, kai antgaliai išeina iš medžiagos. Vandens pagrindo aušinimo skysčių arba suslėgto oro naudojimas gali padėti kontroliuoti šilumos kaupimąsi ilgų pjūvių metu, o tai neleidžia dervai apanglėti ir prarasti savo mechaninių savybių.
Siekiant apsaugoti darbuotojų sveikatą nuo pavojingų stiklo dalelių, reikalingi dulkių ištraukimo įtaisai. Dirbant su bet kuria iš šių medžiagų, reikia dėvėti NIOSH patvirtintą kaukę, skirtą stiklo pluošto arba anglies dulkėms. Kai stiklo siūlai liečiasi su oda, jie ją dirgina, todėl reikia dėvėti apsauginius drabužius ir naudoti apsauginius kremus.
Ultragarsinis C skenavimas naudojamas kokybės kontrolei, siekiant nustatyti vidinį atsisluoksniavimą. Storio tolerancijoms patikrinti reikalingi tikslūs mikrometrai, nes skirtumai turi įtakos elektros tarpams skirstomųjų įrenginių sistemose. Kaip reikalauja ASTM D570, vandens absorbcijos bandymai rodo, kad derva tinkamai sukietėjo G10 mėginiuose.
Norėdami pradėti pirkimo vertinimo procesą, turėtumėte išvardyti mechanines apkrovas, elektros energijos poreikius ir aplinkos sąlygas, kurioms bus veikiamos jūsų dalys. Inžinerijos įmonių vadovai turi išsiaiškinti, koks yra minimalus lenkimo stipris, kokie yra darbinės temperatūros diapazonai ir ar reikalinga elektrinė izoliacija. Priimdami sprendimus dėl to, kur įsigyti prekių, turėtumėte daugiau dėmesio skirti pardavėjams, kurie gali įrodyti, kad yra sertifikuoti pagal ISO 9001 standartą ir turi konkrečioms medžiagoms taikomus reikalavimus, pvz., UL pripažinimą G10 elektros reikmėms.
Patikimi didmenininkai teikia sekimo dokumentus, kurie susieja medžiagas su konkrečiomis gamybos partijomis. Jei ieškote gatavų detalių, o ne neapdorotų lakštų, patikrinkite tiekėjų pjovimo įgūdžius. Tikslios CNC staklės ir programuotojai, turintys patirties dirbant su kompozitinėmis medžiagomis, leidžia jums lengviau pagaminti daiktus patiems, tuo pačiu užtikrinant griežtus standartus. Prieš sutikdami su dideliais užsakymais, pavyzdinės detalės leidžia patikrinti kraštų kokybę, matavimų tikslumą ir paviršiaus apdailą.
Praktiniai pavyzdžiai ir verslo nauda
Regioninė elektros energijos paskirstymo įmonė turėjo susidurti su pasikartojančiais lanko blyksnių atvejais senuose skirstomuosiuose įrenginiuose, kuriuose buvo naudojami iš popieriaus pagaminti fenolio barjerai. Inžinerinis tyrimas parodė, kad dėl drėgmės sugėrimo dielektrinis stiprumas sumažėjo žemiau priimtinų verčių. Pirkimų komanda teigė, kad G10 mechaniškas apdirbimas leido jų remonto darbuotojams naudoti nešiojamas frezavimo stakles, kad vietoje pagamintų individualius barjerus, o tai sutrumpino prastovas, palyginti su iš anksto supjaustytų fenolio detalių gavimu.
Automobilių dalių pardavėjui, gaminančiam akumuliatorių blokus elektromobiliams, reikėjo šviesos barjerų, kurie mechaniškai ir elektriškai apsaugotų elementų blokus. Nors anglies pluoštas buvo lengvesnis, jo naudoti nebuvo galima, nes jis praleidžia elektrą. Komponentų bandymai parodė, kad G10 barjerai gali atlaikyti slėgio profilius, atitinkančius 100 000 mylių, nesutrūkinėdami. Jie taip pat nepakeitė dydžio kaitinant ar atvėsinant nuo -40 °C iki 85 °C.
Orlaivių kompanija, gaminanti bepiločių orlaivių rėmus, norėjo padaryti juos tvirtesnius ir lengvesnius. Naudojant anglies pluošto lakštus vietoj metalinių lakštų, svoris sumažėjo 35 %, o konstrukcija tapo standesnė. Inžinieriams patiko anglies pluošto lankstumas, todėl jie nukreipė pluoštus išilgai pagrindinių apkrovos linijų, kad išgautų kuo didesnį jų tvirtumą. Nors medžiagos kaina buvo 300 % didesnė nei aliuminio, padidėjęs efektyvumas nišinėse orlaivių rinkose lėmė, kad didesnė kaina buvo verta dėmesio.
Rinkos ir tiekimo grandinės aspektai
Standartinės G10 lakštinės medžiagos paprastai išsiunčiamos per kelias dienas iš gerai žinomų tiekėjų, tačiau individualiems sluoksniams ar anglies pluošto klojimams paruošti gali prireikti kelių savaičių. Planuodami gamybos planus, ypač naujų produktų pristatymui ar metiniams paklausos šuoliams, pirkimų darbuotojai turėtų atsižvelgti į šias datas. Kai perkate iš užsienio, turite tvarkytis su tokiais dalykais kaip muitinės formalumai ir pristatymo laikas, kurie nesukelia problemų perkant iš šalies.
Tiekėjai, turintys didelę patirtį ir gerai išvystytus transporto tinklus, palengvina sekimą ir gali pagreitinti skubius užsakymus, kai pasikeičia gamybos sąlygos. Kai perkate, paprašykite medžiagų bandymų rezultatų, kurie įrodytų, kad jos atitinka NEMA LI-1 (G10) arba orlaivių standartus, pvz., AMS 3865 (anglies pluošto kompozitams). Patikimi didmenininkai teikia sekimo dokumentus, kurie susieja medžiagas su konkrečiomis gamybos partijomis.
Patarimai inžinieriams ir pirkėjams
- Išvardykite mechanines apkrovas, elektros energijos poreikius ir aplinkos sąlygas prieš pradėdami pirkimo vertinimą.
- Pasirinkite tiekėjus su ISO 9001 sertifikatu ir galimybe pateikti medžiagų bandymų rezultatus.
- Prieš didelius užsakymus užsisakykite pavyzdžius, kad patikrintumėte kraštų kokybę, matavimų tikslumą ir paviršiaus apdailą.
- Investuokite į dulkių ištraukimo sistemas ir darbuotojų apmokymus dirbant su kompozitais.
| Savybė | Anglies pluoštas | G10 |
|---|---|---|
| Tankis (vid.) | ~1.6 g/cm³ | ~1.8 g/cm³ |
| Stiprumo ir svorio santykis | Aukštas | Vidutinis |
| Dielektrinės savybės | Laidus | Puikios izoliacinės savybės |
| Atsparumas cheminiams veiksniams | Geras | Labai geras |
| Kaina | Aukštesnė | Žemesnė |
| Darbinė temperatūra | Specializuotos rūšys >200 °C | Iki 130 °C |