Pastaraisiais dešimtmečiais aliuminio ekstruzijos naudojimas gaminių projektavime ir gamyboje labai išaugo. Remiantis neseniai paskelbta ataskaita iš Technavio, nuo 2019 iki 2023 m. pasaulinės aliuminio ekstruzijos rinkos augimas spartės, o bendras metinis augimo tempas (CAGR) sieks beveik 4 %. Šiame straipsnyje aptarsime, kas yra aliuminio ekstruzija, jos teikiamus privalumus ir ekstruzijos proceso etapus, bei į ką svarbu atkreipti dėmesį tiek technologiniu, tiek kokybės požiūriu.
Kas yra aliuminio ekstruzija?
Aliuminio ekstruzija yra procesas, kurio metu aliuminio lydinio medžiaga spaudžiama per specialios formos štampo konstrukciją. Formos anga gali būti apvali, kvadratinė ar sudėtingesnės geometrijos, o išeinantis profilis yra ištisinis ir atitinka matricos angą. Procesas vyksta plastinėje deformacijoje, kai didelė slėgio jėga perstumiama lydinio ruošinį per štampo formą, o išlindęs profilis praėjus per išmetimo stalo veda į tolesnį apdorojimą. Ekstruzijos gali būti plokščiae grandine ir su įvairiomis geometrinėmis konfigūracijomis, įskaitant tuščiavidurius, pusiau tuščiavidurius bei vientisus profilius.
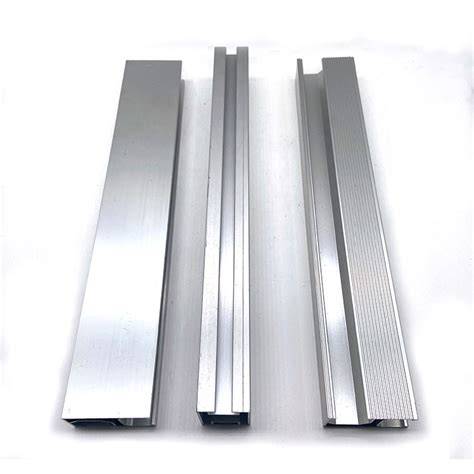
Dažniausiai išspausti gali būti kampai, kanalai, apvalūs vamzdžiai, kvadratiniai vamzdžiai ir kiti sudėtingesni profiliai. Profilių geometrija atlieka lemiamą vaidmenį tolimesniam apdirbimui ir galutiniams matmenims. Tuo pačiu metu ekstruzijos metu būtina nuolat kontroliuoti temperatūrą, nes ji lemia metalo tekėjimą, kokybę ir tarnavimo laiką.
Ekstruzijos proceso etapai
- Štampo paruošimas ir įkėlimas į presą: pirmiausia iš H13 plieno išfrezuojama arba įterpiama apskrito skyriaus forma; štampas įkaitinamas iki 450-500 °C, kad būtų užtikrintas tolygus metalo tekėjimas. Tuomet šildytas štampas įdedamas į ekstruzijos presą.
- Ruošinio įkaitinimas: ruošinys - cilindrinis aliuminio lydinio blokas - įkaitinamas orkaitėje iki 400-500 °C, kad įgautų tinkamą minkštumą ekstruzijos procesui.
- Pakrovimas ir tepimas: ruošinys mechaniškai įkeltas į presą; ant jo ir ant stūmoklio tepamas tepalas arba atpalaiduojanti medžiaga, kad būtų išvengta sulipimo.
- Ekstruzija ir konteinerio užpildymas: hidraulinis cilindras sukuria iki 15 000 tonų slėgį, medžiaga stumiama į konteinerį ir užpildo talpyklą, plėsdama jos sieneles.
- Darba per štampo formą: įspaudus, lydinio medžiaga išspaudžiama per štampo išėjimą ir išlenda nuosekliai formuoto profilio pavidalu.
- Aušinimas ir išmetimas: ekstruzija nuvaloma palei išmetimo stalą ir aušinama vandens vonioje arba ventiliatoriais, kol atvėsta iki kambario temperatūros.
- Ištiesinimas ir pjovimas: profilis mechaniniu stendu ištiesinamas, pjaustomas iki stalo ilgio (8-21 pėdos pagal specifikaciją) ir paruošamas tolesniam termininiam apdorojimui.
- Terminis apdorojimas ir paviršiaus apdaila: po pjovimo profiliai gali būti termiškai apdorojami (T5, T6) siekiant padidinti stiprumą; po to - galvaninis, anodavimas, miltelinis dažymas ar kitos paviršiaus užbaigimo procedūros.
- Gamybos galutiniai matmenys ir kokybės tikrinimas: atliekami matmenų, sienelių storio, tiesumo, plokštumo, kietumo ir mechaninių savybių patikrinimai; tiksliai atitikus specifikacijas - ruošiniai yra paruošiami tolesniam naudojimui.
Atitinkamai skirtingi lydiniai, pvz., EN AW-6060, EN AW-6061, EN AW-6063, EN AW-6082, EN AW-6101 bei kiti, daro poveikį stiprumui, suvirinamumui, atsparumui korozijai ir apdailos galimybėms. Terminis apdorojimas (T4-T6) gali ženkliai pakeisti tempiamąjį stiprumą (pvz.,6061 aliuminis be apdorojimo turi apie 241 MPa, o T6 - apie 310 MPa).
Paviršiaus apdaila ir dizaino sprendimai
Aliuminio profiliai gali būti apdorojami įvairiais būdais siekiant ilgaamžiškumo ir estetikos: anodavimas su matiniu ar ryškiu paviršiumi, spalvotos dailinimo vonios, poliravimas, šlifavimas, miltelinis dažymas ar net dirbtinės tekstūros (medžio grūdų imitacija) subtiliai pagerina išvaizdą ir atsparumą korozijai. AKPA ALUMINIUM siūlo anodavimo įrenginį, skirtą pasiekti 1500 valandų druskos purškimo testo atitiktį, kas užtikrina mažiausiai 10 metų garantiją nuo korozijos. Be to, galima spalvų baseinų panaudodami specialius dažymo sprendimus pagal RAL paletę. Lietuvoje daugumą projektų palaiko aliuminio fasadų ir langų sprendimai iš SCHÜCO ir ALUPROF SA sistemų.
Pramoniniai taikymai ir dizaino principai
Aliuminio profilių ekstruzijos pritaikymas plačiai paplitęs architektūroje, statybose, automobilių, energetikos ir plataus vartojimo sektoriuose. Profiliai rėmams, bėgiams, konstrukcinėms atramoms, radiatorių korpusams, langų ir durų sistemoms, universalioms baldų ir įrangos konstrukcijoms leidžia jungti daug funkcijų į vieną profilį, taip sumažinant dalių skaičių ir pagreitinant gamybos procesus. Formos ir sienelių storis turi būti subalansuotas, siekiant užtikrinti nuoseklų metalo tekėjimą, vienodą aušinimą ir stabilų matmenų kontrolės profilį.
Renkantis lydinį, svarbu atsižvelgti į projekto reikalavimus: 6061 dažnai pasirenkamas ten, kur svarbus mechaninis stiprumas ir suvirinimo galimybės; 6063 - kai svarbi formų įvairovė ir paviršiaus kokybė. Tuo tarpu 6060 dažniausiai naudojamas kokybiškoms apdailoms. Tinkamai parinktas lydinys ir grūdavimo sąlygos užtikrina, kad galutinis profilis atitiks tiek mechaninius, tiek estetikos parametrus.
Kokybės užtikrinimas ir atsakomybės standartai
Gamybos procese būtina užtikrinti griežtą temperatūros kontrolę ekstruzijos metu, kruopštų formos valdymą, reikiamą įrankių ir štampų priežiūrą bei patikrinimus. Įrankių kaina, porosountos ir matricos išlaikymas lemia investicijų grąžą ir laiką. CNC apdirbimas dažnai reikalingas, kai reikia didesnio padėties tikslumo ar specifinės paviršiaus apdailos. Pavyzdžiui, radiatoriams gali būti papildomai išgraviruojami briaunų kontūrai ar ventiliacijos spragos, o elektronikos korpusuose - jungčių angos ir visi kiti tvirtinimo taškai.
Be to, patikimos paviršiaus apdailos partnerystės ir atitikties standartai suteikia klientams užtikrinimą dėl ilgaamžiškumo, UV atsparumo ir spalvos išsilaikymo. Įmonės, dirbančios su aliuminio profiliais, dažnai siūlo visą paslaugų spektrą nuo projektavimo, per gamybą iki galutinio apdailos ir pristatymo.
Galimi praktiniai pavyzdžiai ir įmonių patirtis
Aliuminio profilių ekstruzijos procesas yra sudėtingas, tačiau jo dėka gaunami labai universaliai pritaikomi profiliai, skirti architektūrai, transportui, energetikai, interjerui ir įvairioms pramonės šakoms. Bendradarbiaujant su patikimais gamintojais ir partneriais galima užtikrinti nuoseklų tiekėjo atsakomybės grandinės įgyvendinimą, o užsakymų terminuotumas dažnai priklauso nuo matricos paruošimo, įrangos priežiūros ir tonų dydžio.
Kitos svarbios detalės ir praktiniai patarimai
- Ekstruzijos forma turi būti tiksliai išlieta arba apdorota dideliu tikslumu; paviršius turi būti gerai apdailintas, kad profilis būtų lygus ir matmenys tikslūs.
- Formos konstrukcija turi atsižvelgti į medžiagos savybes, užtikrinant pakankamai griovių ir sutvirtinimų, kad būtų sumažinta lenkimo deformacija.
- Ekstruzijos proceso metu turi būti nuolat koreguojamas slėgis, temperatūra ir greitis, atsižvelgiant į šiluminį plėtimąsi ir sienelių storį.
- Profesionali operatoriaus mokymai ir įrangos priežiūra užtikrina saugų ir efektyvų eksploatavimą ir ilgesnę įrangos tarnavimo laiką.
Aliuminio ekstruzijos gamybos procesas yra sudėtingas, bet tikslus ir progresyvus, todėl gaunami aukštos kokybės profiliai, kurie patenkina architektūros, pramonės ir konstrukcijų rinkos poreikius. Iš skaitmeninės perspektyvos šio proceso inovacijos reiškia didesnį matmenų tikslumą, didesnį derinimą su CNC apdirbimu ir galimybę kurti sudėtingas, keliagrindines geometrines formas.