Aliuminiumio lydiniai užima centrinę vietą lakštinio metalo gamyboje dėl savo mažo masės, atsparumo korozijai ir formavimo gebėjimo. Gamintojai vertina šias savybes gamindami korpusus, laikiklius, plokštes ir konstrukcinius apvalkalus. Tačiau aliuminio lenkimas labai skiriasi nuo anglinio plieno lenkimo. Tarp daugelio fizikinių rodiklių aliuminio tankis yra naudingas pagrindas norint suprasti stiprumo ir masės santykį, elastinį atsigavimą ir formavimo slėgį. Nors tankio pokyčiai tarp lydinių šeimų išlieka nedideli, mechaninės pasekmės lenkimo metu yra toli gražu nemažos.
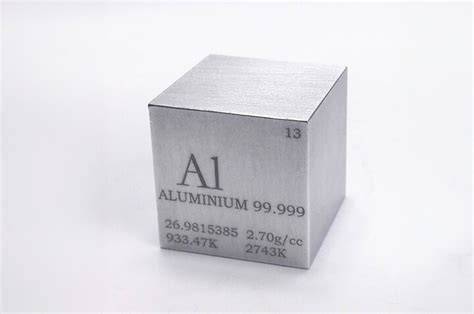
Šiame straipsnyje paaiškinama, kaip lydinio tankis, grūdinimo būsena, apdorojimo kintamieji ir staklių našumas veikia lenkimo kokybę. Aliuminio lydinių serijos skiriasi pagrindiniais legiruojančiais elementais, o šie priedai sukelia nedidelius tankio pokyčius kartu su mechaniniais pokyčiais. 1xxx serija atstovauja komerciškai gryną aliuminį, kurio tankis yra apie 2.70 g/cm³. Minimalus lydinio kiekis užtikrina puikų tąsumą ir labai mažą įtrūkimų tikimybę. Maži lenkimo spinduliai pasiekiami nepažeidžiant konstrukcijos. 3xxx serijoje pristatomas manganas. Tankis išlieka artimas gryno aliuminio tankiui, tačiau tempiamasis stipris padidėja, išlaikant gerą pailgėjimą. Tokie lydiniai kaip 3003 gerai veikia esant vidutinio lenkimo scenarijams. 5xxx serijoje naudojamas magnis, kuris šiek tiek sumažina tankį ir padidina stiprumą. Tokie lydiniai kaip 5052 pasižymi dideliu atsparumu korozijai ir stabiliomis lenkimo savybėmis. Ši šeima dažnai naudojama jūrinėms plokštėms, transporto priemonių korpusams ir įrangos korpusams gaminti. 6xxx serijoje sumaišytas magnis ir silicis. Tankis išlieka artimas bazinėms aliuminio vertėms, nors nusodinimo būdu sukietėjęs metalas sustiprina struktūrą. Lenkiamumas labai skiriasi priklausomai nuo kokybės. 7xxx serijos lydiniai, kurių sudėtyje yra cinko, pasižymi labai dideliu stiprumu. Tankis padidėja nežymiai, tačiau tąsumas smarkiai sumažėja.
Grūdinimo įtaka aliuminio lenkimui
Grūdinimo sąlygos pakeičia aliuminio vidinę grūdelių struktūrą ir tiesiogiai veikia lenkimo elgseną. O grūdinimas rodo visiškai atkaitintą būseną. Grūdelių įtempsnis yra minimalus, todėl lakštas gali temptis nesutrūkinėdamas. Galima pasiekti ankštus kampus ir sudėtingas geometrijas. H grūdinimas atspindi deformacinį sukietėjimą valcavimo metu. Stipris didėja, o pailgėjimas mažėja. Vidutinis lenkimas išlieka įmanomas, nors didėjant kietumui štampo spindulys turi didėti.
T6 grūdinimas - tai tirpalo terminis apdorojimas, po kurio atliekamas dirbtinis sendinimas. Dėl šios sąlygos gaunamas didelis tempiamasis stipris, bet mažas tąsumas. Gerai žinomas 6061-T6 polinkis įtrūkti kyla dėl šios sukietėjusios mikrostruktūros. Pirkimų komandos kartais nurodo lydinio klasę nenurodydamos grūdinimo laipsnio. Dėl šios neapsižiūrėjimo susidaro neatitikimai formavimo lūkesčiuose.
- Aliuminio plokštelių lenkimo metu svarbu CRT (cold forming) laikyti su teisingu formavimo slėgiu ir judėjimo kontrole, kad išvengti įtrūkimų ir paviršiaus žymių.
- Lenkimo spinduliai turi atitikti lydinio stiprumą ir grūdinimą: minkštesni lydiniai leidžia naudoti spindulius artimus lakšto storiui, o grūdinti lydiniai reikalauja didesnių spindulių.
- Laipsniškas kampų formavimas paskirsto įtampį tolygiau, o CNC ir daugiapakopes sistemos palaiko kampų pastovumą.
Aliuminio lenkimo sėkmė priklauso nuo suderinto lydinio sudėties, grūdinimo sąlygų, įrankių geometrijos, staklių našumo ir aliuminio tankio supratimo. Nedideli tankio skirtumai turi įtakos standumui ir spyruokliavimui, o terminis apdorojimas lemia tąsumą ir įtrūkimų riziką. Rankiniam lenkimui trūksta nuoseklaus slėgio valdymo, o tai didina kampinį nuokrypį. Aliuminio paviršiai lengvai palieka žymes. Mažesnis kietumas ir oksido plėvelės daro juos jautrius įrankio slėgiui. Vidinis lenkimo spindulys turi atitikti lydinio stiprumą ir grūdinimą. Minkštesni lydiniai leidžia naudoti spindulius, artimus lakšto storiui, o grūdinti lydiniai reikalauja didesnių spindulių.
Lenkimo technologijos ir įranga
Laipsniškas kampų formavimas paskirsto įtempį tolygiau. Aliuminiui reikalingas mažesnis formavimo slėgis nei plienui. Per didelis tonažas padidina paviršiaus žymes ir įrankių susidėvėjimą. Kampo tikslumas priklauso nuo valdymo sudėtingumo. CNC sistemos saugo medžiagų duomenų bazes, taiko spyruoklinę kompensaciją ir valdo daugiapakopes programas. Daugiaašės konfigūracijos sinchronizuoja Y1 ir Y2 cilindrus, kad būtų subalansuotas slėgis. Aliuminio lenkimo sėkmė priklauso nuo suderinto lydinio sudėties, grūdinimo sąlygų, įrankių geometrijos, staklių našumo ir aliuminio tankio supratimo.
Nedideli tankio skirtumai turi įtakos standumui ir spyruokliavimui, o terminis apdorojimas lemia tąsumą ir įtrūkimų riziką. Gamykliniai įrenginiai - hidrauliniai stabdžių presai, elektriniai presavimo stabdžiai ir NC/CNC staklės - formuoja procesą skirtingais masteliais. Hidrauliniai stabdžiai turi didelę jėgos talpą ir stabilų eigos valdymą, o elektriniai užtikrina švaresnį judesio valdymą ir didesnį padėties nustatymo tikslumą. Daugiapakopės CNC sistemos sinchronizuoja įvairius cilindrus formavimui. Tokios sistemos užtikrina kampų pastovumą ir pakartojamumą didelėse partijose.
Aliuminio lydinio terminio apdorojimo procesas
Šio proceso tikslas - gauti labiau homogeninį kietąjį tirpalą išlaikant pakankamą laiko tarpą tarp 535 ir 550 laipsnių, kad kietas lydalas būtų suformuotas iš daugelio naudingų grūdinimo elementų, tokių kaip varis, magnis, cinkas arba daug ištirpusių kietųjų dalelių 6-8 valandų. Pagrindiniai terminio apdorojimo aliuminio lydinio proceso aspektai: kai temperatūra pakyla, vėjo malūno vėsinimo vanduo pirmą kartą įjungiama sklandžiai, tada nustatoma vėjo malūno darbo temperatūra ir degimo būklė. Kietojo tirpalo senėjimo apdorojimo sąlygos 545 laipsnių 8H + 130 laipsnių 6H laikomi stabiliais, atsižvelgiant į ratlankio konstrukcijos stiprumą. Ugesinimo temperatūra yra 60-80 laipsnių vandens temperatūra, liejiniai nėra lengvai deformuojami. Po apdorojimo tirpalo deformacijos patikrinimas, formavimo, spausdinimo ir senėjimo visi patikrinimo elementai Liejimo kietumas matuojamas viršutiniame ir apatiniame vežimėlio lygyje, kurio vertė 65-75 HB. Bendradarbiaujant su automatine veikimu ir aukštos temperatūros režimu, tyrimo metu į krosnį įkeliama ir iš jos, laikant laikmatis, nustatytą veikimo režimą.
2. Aliuminio lydinio gesinimo procesas. Kai gruntuotas vanduo, liejimas ištraukiamas iš kieto tirpalo temperatūros krosnyje, o užgesinimo trukmė vėluojama. Dažniausias gesinimo tirpalas yra vanduo; likusi dalis - oras arba skystas azotas. Reikėtų atsižvelgti į sukeltą įtempį ir iškraipymus. Kartais karštas vanduo naudojamas deformacijai ir lūžiams išvengti. 5. Kai kritulių kietėjimas, termiškai apdorojamas aliuminio lydinys, atšaldomas iki įprastos temperatūros; kritulių poveikis kambario temperatūroje natūraliai senėja, o kai reikia dirbtinio senėjimo - krinta su krituliais.
1. Grūdinimas dažniausiai naudojamas grūdinti plienui, bet taip pat taikomas kai kuriems didelio stiprumo legiruotiems plienams. 2-5. (Tekste kartojama kelis kartus dėl nuoseklumo)
Matmenys ir teminiai įvykiai: Įrankių geometrija, slėgio valdymas ir staklių našumas - visa tai daro įtaką lenkimo kokybei. Vidinio lenkimo storiui reikia atitikti lydinio stiprumą ir grūdinimo būseną. Spinduliai turi būti koreliuojami su staklių našumu ir laikomais grąžinimo reikalavimais. V formos štampo angos plotis turi įtakos formavimo slėgiui ir paviršiaus apdailai. Aliuminio lakštams reikalingos platesnės angos nei tokio pat storio plienui. Sudėtingoms detalėms naudingas laipsniškas lenkimas ir kampų formavimas, kuris tolygiai paskirsto įtampą. CNC sistemos saugo duomenų bazes ir taiko spyruoklinę kompensaciją bei daugiapakopės programas; tai ypač svarbu žinant, kad aliuminio lenkimo sėkmė priklauso nuo kompleksiškai suderintos medžiagos grandinės.
Grūdinimo ir atkaitinimo eksperimentiniai pavyzdžiai
Grūdinimas - tai mikroskaitos įtvirtinimo procesas, kuris tiria plieno atvejus, bet kai kurios idėjos apie grūdinimą pritaikytos ir aliuminiui, ypač kai norima didelio tankio ir tvirto kontūro. Grūdinimo laikas ir temperatūra turi būti kruopščiai matuojami, nes net nedideli pokyčiai gali sukelti kietumo pokyčius keliais HRC. Atkaitinimas tinka aliuminio detalėms, kurioms reikalingas didelis tąsumas ir didelis formuojamumas, pavyzdžiui elektroninės įrangos korpusams. Sendinimo grūdinimas - tai procesas, kurio metu aliuminiai laikomi 180-200 °C kelias valandas, siekiant sukelti kritulių susidarymą, taip pagerinant kietumą ir atsparumą smūgiams. Daugelyje atvejų sendinimo grūdinimas padidina tempiamąjį stiprumą ir atsparumą korozijai.
| Lydinio pavadinimas | Grūdinimo temperatūra, °C | Aušinimo metodas | Įtaka |
|---|---|---|---|
| 6061-T6 | 165-190 | vanduo/oro | didelis kietumas, atsparumas įtempiai |
| 7075 | 430-460 | greitas aušinimas | žymiai padidėjęs tempiamasis stipris |
| A356 | 530-570 | folijos plėvelė + kriogeninis | mažesnis RA, geresnė formavimas |
Liejimo procesas: liejimo temperatūra turi būti griežtai kontroliuojama nuo 680 °C iki 720 °C, kad sumažėtų porų ir intarpų bei pagerėtų detalių kokybė. Liejimo procesą galima papildyti naudojant įvairias lydymo technologijas: indukcinį šildymą, dujinį šildymą ir elektrinį lanko šildymą. Ekstruzija - aliuminio formavimas 450-500 °C temperatūroje - pagerina takumą ir sumažina įtempimus, o naudojant atitinkamą lydinio rūšį galima pasiekti efektyvią konstrukciją sudėtingiems profiliams.
Aliuminio lydymosi temperatūros svarba
Aliuminio lydymosi temperatūra dažnai svyruoja nuo 500 °C iki 650 °C, priklausomai nuo lydinio sudėties. Gryno aliuminio lydymosi temperatūra yra 660.3 °C. Lydymosi temperatūra daro įtaką liejimo kokybei, liejimo defektams ir medžiagos pritaikomumui terminio apdorojimo metu. Pavyzdžiui, A356 lydinyje 7 % Si galima sumažinti lydymosi temperatūrą iki apie 570 °C ir pagerinti liejamumą. Didelio grynumo aliuminis (99.99 %) turi lydymosi temperatūrą arti 660.3 °C, o lydiniai su priemaišomis - dažnai žemesnę nei 640 °C.
Grūdelių dydis daro įtaką lydinio mechaninėms savybėms: smulnesni grūdeliai didina stiprumą ir kietumą, bet gali kilti lamelių judėjimo problemų esant aukštai temperatūrai. Kontroliuojant grūdelių dydį pagerėja atsparumas karščiui ir kintamoms temperatūroms. Slėgis, priemaišų lygis ir aplinkos sąlygos taip pat turi reikšmės lydymosi temperatūrai, ypač aukštos įtampos aplinkose, kur temperatūra gali kilti.
Karštąsias detales gavo 6061 ir 7075 lydiniai: sendinimo grūdinimas ir kriogeninis apdorojimas kartais yra būtini, kad pasiekti norimą kietumą ir ilgaamžiškumą. Dėl kriogeninio apdorojimo RA sumažėja, o briaunos stabilumas pagerėja, nors ND prioritetas gali būti skirtingas kiekvienam lydiniui. Visi šie procesai - grūdinimas, atkaitinimas, sendinimas ir kriogeninis apdorojimas - yra svarbūs norint pasiekti optimalius plastikinius lankstymo rezultatus ir ilgaamžiškumą.
Praktinis vadovas lenkimui ir kokybės kontrolei
Gamyklinėje aplinkoje svarbu žinoti, kad didesnis tikslumas, nuoseklumas ir kartotinis pasiekimas priklauso nuo subalansuotų parametrų. Kontroliuojamas laikmatis, temperatūros stebėjimas ir kokybės patikra yra būtinos sąlygos gaunant stabilų lenkimo rezultatą. Trikčių šalinimo gairės apima netolygų kaitinimą, netikslius grūdinimo laikus ir nepakankamą atmosferos kontrolę. Patikrinkite HRC kietumą ir pasitikrinkite su bandiniais kuponais, kad užtikrintumėte nuoseklų rezultatą. Profesionalios dirbtuvės naudoja naujausius duomenų lapus ir kalibruotas krosnis bei gesinimo priemones.
Tikslūs atsakymai į dažniausiai užduodamus klausimus
K: Ar man tikrai reikia padvigubinti temperamentą?
K: Aliuminio plokštelės ar įrankiai - kaip išsirinkti?
K: Kada naudoti kriogeninį tirpalą?
K: Koks aliejus tinka 1095 ir kodėl ne rapsų?
K: Koks yra saugus AEB-L pradinis receptas?
Taip, dvigubas grūdinimas pagerina stabilumą ir sumažina trapumą; aliejų pasirinkimas priklauso nuo lydinio tipo ir grūdinimo sąlygų, o kriogeninis tirpalas dažnai naudojamas trumpiau po užgesinimo, kad sumažintų RA. Receptai priklauso nuo lydinio ir norimo kietumo; konsultuokitės su duomenų lapais ir pritaikykite eksperimentiškai laikydamiesi nuoseklių protokolų.
Oro užbaigimas ir gausus laikmatis, kartu su mechaniniais standartais, užtikrina geriausią spektrą lenkimo kokybės - nuo ankštų kampų iki sudėtingų geometrijų. Tokiu būdu aliuminio lenkimas tampa prognozuojamas ir stabilus, o naudojama įranga - efektyvi, skirta tikslumui, o ne vien dideliam jėgos kiekiui.
tags: #aliuminio #laiko #grudinimas