Tiksliojo štampavimo, elektros gamybos ir šilumos valdymo srityse, Plonos aliuminio juostelės nuo 0,15 mm iki 0,25 mm atlieka gyvybiškai svarbų vaidmenį. Esant tokiam mastui, nedideli mechaninių savybių, cheminės sudėties ar pjovimo kokybės svyravimai gali sukelti apdorojimo problemas, pvz., juostelės lūžimą, per didelius įtrūkimus ar matmenų iškraipymą. Šiame vadove aprašomi pagrindiniai veiksniai, reikalingi norint optimizuoti apdorojimą ir veikimą 0,15 mm aliuminio juostų ir 0,25 mm aliuminio medžiagų.
Apdorojant aliuminį 0,15-0,25 mm diapazone, jį reikia apdoroti folija, naudojant mechaninius lakšto įrankius. Šis matuoklio diapazonas yra perėjimo zonoje tarp plonų metalo lakštų ir sunkių folijų. Standartinė pramoninio apdorojimo įranga turi būti kruopščiai sukalibruota: įtempimo lygiai 1,0 mm lakštinės medžiagos gali lengvai ištempti arba nuplėšti 0,15 mm storio aliuminio juostelę, kai išvyniojama dideliu greičiu. Sėkmingas gamybos procesas priklauso nuo medžiagos takumo ribos (σs) ir pailgėjimo procento (A%) atitikimo jūsų konkrečiam formavimo procesui.
Giliam tempimui ar lenkimui reikalingas didelis lankstumas (minkštos temperatūros, pvz., O temperaturos), kad metalas tekėtų nesutrūkdamas. Greitam progresiniam štampavimui: pirmenybė teikiama kietesniam tempimui (pvz., H14 arba H24). Tai suteikia standumo, reikalingo, kad juostelė būtų patikimai tiekiama į presą ir nesulinktų. 0,15-0,25 mm storio juostos yra svarbios sudedamosios dalys keliose didelio našumo pramonės šakose. Elektros paskirstymo transformatoriuose minkštos gryno aliuminio juostos (1050/1060-O) suvyniotos, kad būtų sudarytos elektros ritės. Naudojant plonas juosteles vietoj apvalios vielos, padidėja apvijos užpildymo koeficientas, pagerėja šilumos išsklaidymas ir sumažinamos karštosios vietos.
Šiems tikslams būtini kraštai be įbrėžimų, kad būtų išvengta elektros trumpų per tarpsluoksnį izoliacinį popierių. Automobilių radiatoriai, kondensatoriai ir gyvenamųjų patalpų šilumos įrenginiai remiasi plonomis 0,25 mm aliuminio arba 0,15 mm juostelėmis (paprastai 3003 lydinio), kad sudarytų šilumos perdavimo briaunas. Medžiaga turi turėti pastovų tempimo stiprumą, kad būtų galima patikimai tiekti į didelės spartos pelekų formavimo mašinas, neplėšiant ir neužstrigant štampavimo štampų.
8011 ir 3003 lydinio juostelės, pagamintos iš O formos, plačiai naudojamos gaminant butelių uždorius, aerozolių balionėlių komponentus ir farmacinius nuplėšiamuosius dangtelius. Metalas turi turėti labai vienodas mechanines savybes, kad būtų užtikrintas tolygus tempimas ir būtų išvengta „įsidūrimo“ (nelygių banguotų briaunų) formavimo proceso metu.
Tikslo pavyzdys: išlaikyti šerdelės aukštį žemiau 10% medžiagos storio (pvz., <0,015 mm ant 0,15 mm storio juostelės). Sprendimas: naudokite itin kietus volframo karbido apskritus peilius su tiksliai šlifuotais kraštais. Operatoriai turi laikytis griežtų tarpų tarp ašmenų, paprastai nustatomų 6-8 % juostos storio, ir atidžiai stebėti, ar peiliai nesusidėvėję. Didelės spartos pjaustymo ir pervyniojimo metu plonos juostos gali lengvai ištempti arba deformuotis, jei įtempimas taikomas netolygiai. Netolygus įtempimas: gali atsirasti „centrinė sagtis“ arba banguoti kraštai per juostos plotį. Sprendimas: naudokite modernią pjaustymo liniją su uždaro ciklo įtempimo valdikliu ir atskirais slydimo trinties velenais. Taip užtikrinama, kad kiekviena plyšinė juostelė būtų vyniojama nuosekliai, kontroliuojamai įtempta, užkertant kelią ritės nusileidimui ar teleskopavimui.
Šiuos lydinius sudaro 99,5 % ar daugiau gryno aliuminio. Dėl didelio elektros laidumo (paprastai ≥ 61 % IACS) ir puikaus formavimo jie yra standartinis pasirinkimas elektrai ir chemijai. Jie labai gerai reaguoja į gilų tempimą, lenkimą ir šaltą apdirbimą, nors jų mechaninis stiprumas yra palyginti mažas. Su manganu legiruota 3xxx serija užtikrina maždaug 20 % didesnį mechaninį stiprumą nei 1xxx serija, išlaikant puikų apdirbamumą. Ji yra labai atspari atmosferinei korozijai ir cheminiam poveikiui, todėl yra pramonės standartas šilumokaičių briaunoms, šildymo ir oro kondicionavimo sistemoms bei kosmetikos pakuočių uždarymui.
Ant paviršiaus likusios valcavimo alyvos gali trukdyti tolesniems procesams, tokiems kaip lakavimas, spausdinimas ar klijavimas. Atsižvelgdami į jūsų poreikius, įsitikinkite, kad jūsų medžiaga buvo nuvalyta per riebalų šalinimo liniją arba termiškai atkaitinta, kad sudegintų tepalų likučius ir paliktumėte švarų paviršių, kurio paviršiaus energija yra didelė (≥ 38 mN/m).
- Klausimas: koks yra idealus horizontalus ir vertikalus atstumas tarp peilių pjaunant 0,15 mm aliuminio juostą?
A: horizontalus 0,15 mm storio juostai tarpas turi būti griežtai nustatytas nuo 6% iki 8% storio. Nustačius >10% tarpą metalas ištemps ir įdumba. Jei <4% - įrankis trinsis ir nusidėvės. Vertikalus persidengimas (siskverbimo gylis) turi būti nuo 0,05 mm iki 0,10 mm. - Klausimas: kaip „Dingang Metal“ apsaugo nuo briaunos bangavimo ir centrinės sagties perpjaunant itin plonas juosteles?
A: naudojant uždaro ciclo įtempimo valdymo sistemas su atskirais slydimo trinties velenais pervynojimuose, leidžiama kiekvienai juostelei paslysti ir savarankiškai reguliuoti greitį, užtikrinant vienodą įtempimą visose ritėse ir pašalinant kraštinę bangą arba centrinę sagtį. - Klausimas: ar 0,25 mm aliuminio juosta su H14 temperamentu gali būti naudojama šilumokaičio briaunoms?
A: paprastai taip, bet tai viršutinis peleko storio ribos. Daugumos šiuolaikinių didelio efektyvumo ŠVOK briaunų storis dažnai yra 0,08-0,15 mm; jei 0,25 mm juosta, štampavimo įrankiai turi būti suprojektuoti atlaikyti didesnes formavimo jėgas, o šiluminiams skaičiavimams būtina atsižvelgti į mažesnį šilumos perdavimą ir svorio santykį. - Klausimas: ar „Dingang Metal“ pateikia oficialias migracijos bandymų ataskaitas ES maisto saugai?
A: Taip. Visi mūsų maistiniai lakuoti gaminiai reguliariai tikrinami akredituotose laboratorijose (pvz., SGS) ir pateikiami sertifikatai, patvirtinantys atitiktį FDA 21 CFR 175.300 ir ES reglamentui Nr. 10/2011, įskaitant OMl ir SML.
Problemos ir koregavimo priemonės lenkimo metu
- Problema: mikroįtrūkimai arba plyšimai lenkimo spindulyje. Priežastis: juostelė yra kieta, pavyzdžiui H14/H18, kai lankstumas trūksta, arba lenkimo ašis eina paraleliai valcavimo krypčiai. Koregavimas: perjunkite į švelnesnę temperatūrą (pvz., O arba H24) ir orientuokite štampavimo išdėstymą taip, kad kritiniai posūkiai būtų statmeni metalo valcavimo krypčiai.
- Problema: aliuminio juosta plyšta atsukant dideliu greičiu. Priežastis: mikroįtrūkimai ar aukštų briaunų įdubos tampa įtempių koncentracijos taškais. Koregavimas: patikrinti ir sureguliuoti pjovimo peilių tarpus, sumažinti įtampą ir tiekimo linijos įtempimą, kad medžiaga nebūtų pernelyg įtempta.
- Problema: įspaustos dalys prilipo prie įrankių. Priežastis: per daug likusios valcavimo alyvos sukuria vakuuminį efekto. Koregavimo priemonės: naudoti iš anksto nuriebalintą juostelę ir įsitikinti, kad štampavimo sąrankoje yra plonasluoksnis išnykstantis tepalas arba aktyvus mechaninis nuėmiklis.
Dirbdami su specialiu perdirbimo partneriu užtikrinate, kad jūsų žaliava bus tiekiama tiksliai nukrypstant nuo matmenų, o kraštai yra švarūs. Įmonė | D&D Invest Darbo vieta: Suomija, Darbo pobūdžius, aprašymas ir kt. pateikti skirtingose dalyse ir neatitinka tiksliai vadovo temos; ši informacija iliustruoja plačiashp integracijas į rinką.
Kokybės ir medžiagos apdorojimo gairės
1) Dėl 0,15-0,25 mm aliuminio juostų svarbu pasirinkti tinkamą lydinio tipą. Dėl didelio elektros laidumo ir plono storio - 1050/1060-O dažnai taikomi transformatoriams; 3003, 5052, 6061 bei 6063 lydiniai plačiai naudojami skirtingoms funkcijoms. 8011 ir kiti lydiniai gali būti naudojami su specialiais terminais ar dangomis.
Šiame tekste naudojamas informacinis pavyzdys: 0,15-0,25 mm juostų pritaikymas įvairiose srityse (ŠVOK, elektronika, automobilių pramonė).
2) Fernuojమెరికa: plonam aliuminiui gali kilti briaunos bangavimas dėl mikrobangų ir įtempimo koncentracijų. Sprendimai apima uždaro ciklo įtempimo valdymą, slydimo trinties velenų integraciją ir nuoseklų pjovimo bei vyniojimo procesų valdymą, kad būtų išvengta centrinių sagičių.
Materijų paruošimas ir paviršiaus valymas
Prieš lenkimo operacijas būtina užtikrinti, kad medžiaga būtų nuvalyta riebalų šalinimo linijoje arba termiškai atkaitinta. Taip sumažėja tepalų likučiai ir pagerėja paviršiaus energija, kas svarbu tolesniems apdorojimams (lakavimas, spausdinimas, klijavimas). Ekstriazinės juostos ir folijos lenkimas reikalauja stabilios formos, grūdinto ar švelnaus temperatūros pasirinkimo, priklausomai nuo produkto poreikių.
Derinimas tarp lydinio, temperatūros ir apdorojimo parametų
Norint optimizuoti 0,15 mm juostelės arba 0,25 mm medžiagos apdorojimą, būtina subalansuoti lydinio pasirinkimą, temperatūrą ir apdorojimo parametrus. Dirbdami su partneriais užtikrinate, kad žaliava bus tiekiama tiksliai nukrypstant nuo matmenų, o kraštai švarūs. D&D Invest atstovauja detalėms Suomijoje su milžinišku galimybių spektru; LEDYi tipo profiliai ir ekstruzijos sprendimai iliustruoja šilumos valdymo ir konstrukcinių sprendimų įvairovę.
LED aliuminio profilių santrauka kaip susiję pavyzdžiai
LED aliuminio profiliai - tai U formos paviršiaus kanalo profiliai, įgilinti ir kampiniai sprendimai, skirti LED juostoms laikyti ir apsaugoti. Difuzoriai iš PC/PMMA suteikia skirtingus šviesos pralaidumo lygius (85-95%, 70-80%, 30-35%). Profiliai dažnai anoduojami, siekiant atsparumo korozijai ir estetikos. Difuzorius gali keisti šviesos kampą. Profiliai gali būti montuojami ant paviršiaus, įleidžiami arba kampe, o COB LED juostos gali būti diegiamos be papildomo difuzoriaus, tačiau COB gali būti jautresnės aplinkos sąlygoms.
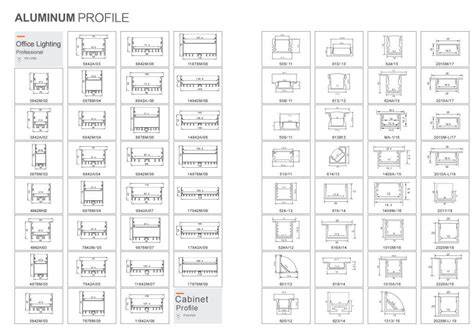
LEDYi pateikia OEM/ODM sprendimus, turi platų LED aliuminio profilių asortimentą, CE ir RoHS sertifikatus bei platų sandėlio likučį, užtikrinant greitą pristatymą. Aliuminio profilių lenkimo sąlygos Kaip pavyzdžiai rodo, lenkimo procesas gali būti taikomas įvairiose srityse, įskaitant radiatorių pelekus ir kitus pramoninius elementus. Atliekant lenkimo darbus, svarbu pasirinkti tinkamą T5-T6 temperavimą, priklausomai nuo projekto poreikių, kad būtų pasiektas tinkamas stiprumas ir mechaninės savybės.
Aliuminio ekstruzijos procesas | AMS | GIA ekstruzijos presas
Klasifikacija ir tipai: trumpa aliuminio rūšių santrauka
Kaltinis aliuminis skirstomas pagal lydinių serijas: 1000 (grynumas), 2000 (vario pagrindas), 3000 (manganas), 4000 (silicis), 5000 (magnis), 6000 (magnis + silicio), 7000 (cinkas). Kaltiniai lydiniai pasižymi geru formavimu, o lieji lydiniai - tikslumais ir skirtingų paviršių kokybe. 6061 ir 6063 dažnai pasirenkami dėl gero derinio tarp mechaninių savybių ir apdirbamumo; 7075 - dėl very didelio stiprumo, nors sunkiau suvirinamas. Taigi pasirinkimas priklauso nuo projekto poreikių: ar prioritetas yra lengvumas, formavimas ar didelis stiprumas.
Plokštėms, lakštams ir profiliams taikomi skirtingi apdirbimo būdai: natūralūs paviršiai, anodavimas, dažymas, miltelinis dažymas, smėliavimas ar sublimacija. Profiliai gali būti perforuojami, gręžiami ar apdirbami pagal specifikacijas.
Apžvalga: šilumos valdymo ir lenkimo kontekstai
Aliuminio profiliai plačiai naudojami šilumos išsklaidai, valdymui ir konstrukcijoms. Jų lengvumas ir puikus šilumos laidumas leidžia kurti efektyvius šilumos išsklaidymo sprendimus radiatoriams, aliuminio šilumos kriauklėms ir kitoms technologijoms. Lenkimo procesai dažnai reikalauja preciziškumo, nes bet koks nukrypimas gali paveikti galutinio produkto formą ir savybes. Patirtis ir tinkami įrankiai - būtini norint užtikrinti kokybę.
Naudingi patarimai praktikoje
- Prieš lenkimą įsitikinkite, kad medžiaga yra kondicionuota: tinkama temperaturos būsena (pvz., O-H24) gali pagerinti lankstumą.
- Pasirinkite lydinį atsižvelgdami į tolimesnį naudojimą: šilumos perdavimas, mechaninė apkrova, korozijos atsparumas bei apdirbamumas.
- Reguliariai atlikite matmenų patikras ir įtempimo valdymą, kad užkirstumėte kelią defektams.
- Pirmenybė teikiama įmonėms su patikimais tiekėjais, kurie gali užtikrinti nuoseklų matmenų laikymąsi ir švarius kraštus.